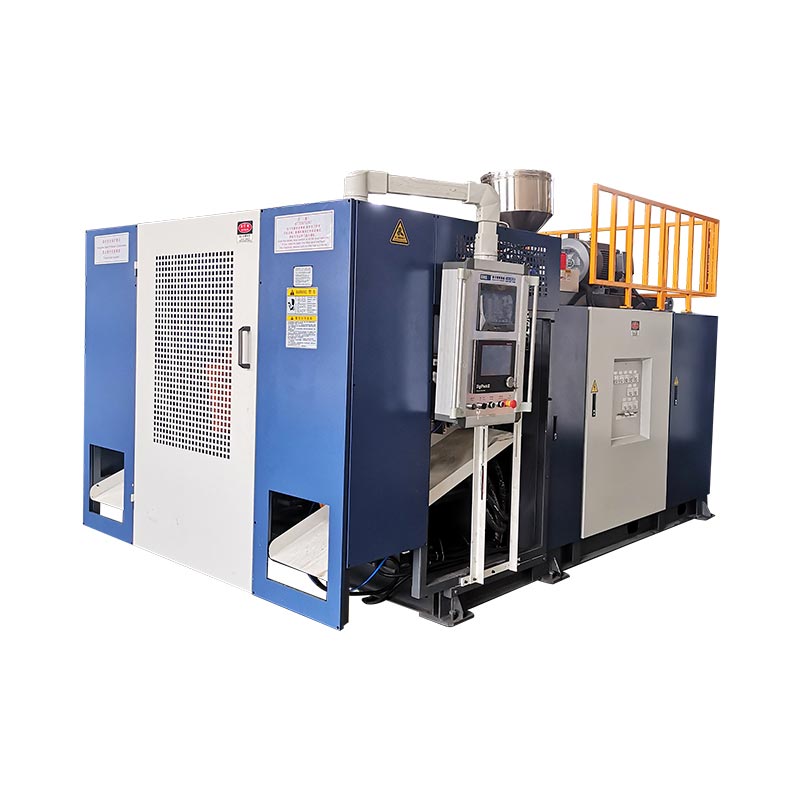
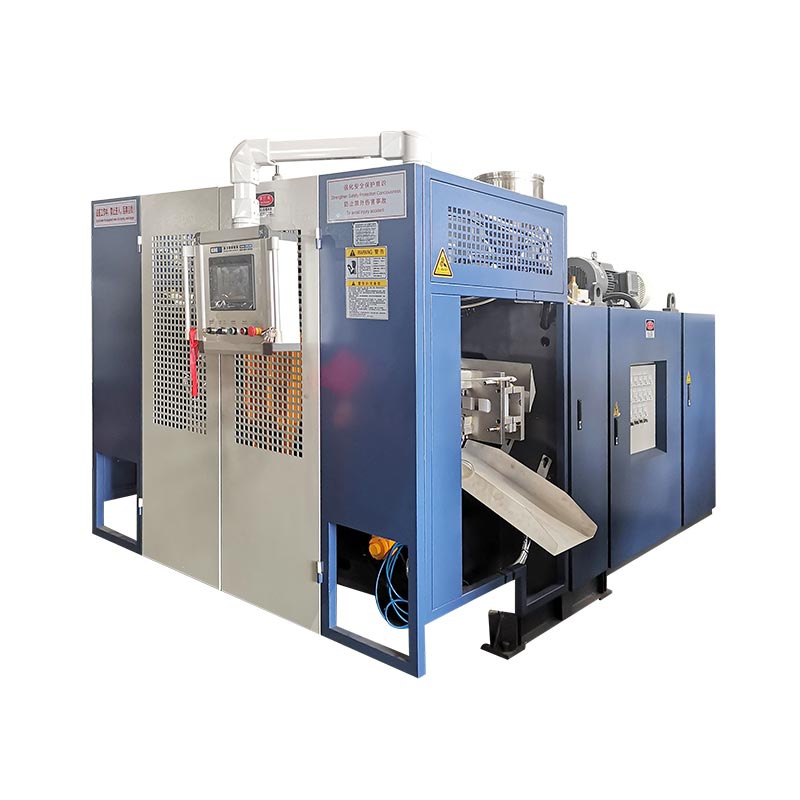
תכנות פריסון משנה את פער התבנית במהלך האקסטרוזיה, כך שהחומר ממוקם היכן שהחלק המוגמר זקוק לו. פרופיל טוב מגן על פינות, ידיות, כתפיים ואזורי צביטה מבלי להפוך את המיכל כולו לכבד יותר.

מה בעצם שולט תכנות פריסון
ביציקת מכה שחול, פלסטיק מותך עוזב את התבנית כצינור הנקרא פריסון. כוח הכבידה, חוזק ההיתוך, התנפחות, מתיחה וגיאומטריה של עובש משפיעים על האופן שבו הצינור הזה הופך לחלק. מרווח תבנית אחיד יוצר רק לעתים רחוקות קיר בגימור אחיד כאשר לחלק יש כתפיים, פינות, ידית או משיכה עמוקה.
הבקר מזיז את כלי העבודה כדי להפוך את החלקים שנבחרו לעבים או דקים יותר. המטרה היא חלוקת חומרים מבוקרת: מספיק חומר באזורים מתוחים מאוד או בעומס גבוה, עם פחות משקל מיותר בקטעים שנוצרים בקלות.
| פעולת פרופיל | אפקט תהליך | מה לאמת |
|---|---|---|
| הגדל את הפתיחה בנקודות נבחרות | מוסיף חומר לאותו חלק של הפריזון | פינות דקות, שורשי ידית, כתפיים, תחתית ואזור צביטה |
| הקטנת פתיחה בנקודות נבחרות | מפחית את החומר בחלק זה | קירות ישרים כבדים, אזורי קירור איטיים ומשקל חלק עודף |
| העבר את הפרופיל | מעביר את האזורים העבים והדקים לאורך הפריזון | האם אזור מתוכנת מתיישר עם תכונת החלק המיועד |
| קנה מידה משקל פרופיל כולל | משנה את הפרופיל המלא | משקל כולל ומינימום קיר, לא רק הממוצע |
רישום ייצור שימושי שומר את קובץ הפרופיל יחד עם מספר התבנית, דרגת שרף, צבע או מצב טחינה מחדש, מתכון טמפרטורה, גודל זריקה, זמן קירור ומדידות חלקים מאושרות.
מערכות רציפות ומצבר משתמשות בהתייחסויות שונות
על אמכונת דפוס רציפה, הפריזון נוצר ברציפות. הפרופיל מסונכרן בדרך כלל לזמן או לאורך הפריזון. יציבות האקסטרוזיה חשובה מכיוון ששינוי בפלט יכול להזיז נקודה מתוכנתת לאורך החלק.
על אמכונת דפוס מכה מצבר, נמס מאוחסן ונדחף דרך התבנית. ניתן לקשור את הפרופיל למצב מצבר. גודל הזריקה, עקביות המילוי וכיול המתמר הופכים לחלק מבעיית עובי הדופן.

הרשמימדריך MOOG DigiPack IIIמתעד הן יישומי מצבר והן יישומי שחול מתמשך. זה לא אומר שכל מכונת Kinggle משתמשת באותו בקר. אשר את דגם הבקר, קיבולת הפרופיל, המפעיל והמכשירים בהצעת המחיר.
רצף התקנה מבוקר
- אשר את המתכון הנכון.התאם את התבנית, החומר, התבנית ותיקון המוצר.
- ייצב את ההמסה.תן לטמפרטורות בפועל להתיישב ואשר האכלה ושיחול עקביים.
- בדוק אפס וטווח כלי עבודה.בדוק את התנועה לאיתור הידבקות, דליפה או חוסר יישור.
- הגדר את אורך הפריזון וגודל הזריקה.הפריזון חייב להגיע למיקום הנכון בסגירת העובש.
- התחל עם פרופיל פשוט.קל יותר לאבחן שינויים רחבים מאשר תיקונים חדים רבים.
- עובש מספר מחזורים יציבים.אל תשפוט את החלק הראשון לאחר שינוי גדול בתהליך.
- למדוד מיקומים קבועים.רשום מינימום קיר, משקל חלק, מראה ותוצאות פונקציונליות.
- שנה אזור אחד בכל פעם.שמור גרסה חדשה רק לאחר שיפור חוזר.
פתרון בעיות בעובי הקיר לפי סימפטום
| סִימפּטוֹם | לִבדוֹק | השלב הבא |
|---|---|---|
| תחתית או כתף דקה | מיקום פרופיל, צניחת פריסון, תזמון מתיחה ומכה | אשר את היישור לפני הוספת המשקל הכולל |
| צד אחד דק יותר באופן עקבי | מרכוז המות, יישור עובש, קירור ומגע פריזון | תקן את הסיבה הפיזית האסימטרית |
| העובי עובר ממחזור למחזור | טמפרטורת התכה, תפוקה, גודל זריקה, משוב ויציבות הידראולית | ייצוב התהליך לפני עריכת נקודות |
| קיר כבד אך צביטה חלשה | מיקום החומר, עיצוב צביטה ומיקום הפריזון | העבר חומר לאזור הצביטה במקום להעלות את משקל החלק המלא |
| פיזור טוב אבל עודף משקל | קנה מידה כולל וקטעים כבדים שלא לצורך | צמצם בצעדים מדודים תוך הגנה על מיקומי קיר מינימליים |
| הפקודה משתנה אבל חלק לא | מפעיל, שסתום, חיווט, כיול או הגבלה | השווה פקודה ומשוב, ולאחר מכן הסלמה לתחזוקה |
תפיסת המפעל: החזרה חשובה יותר ממדגם מושלם אחד
פרופיל מוכן לייצור רק כאשר הוא שורד וריאציות רגילות, כגון הפעלה מחדש חמה, שינוי חומר, שינוי משמרת וטווח הצפוי של תנאי מי הקירור. מיכל טוב אחד מוכיח שהמכונה יכולה לעשות את החלק; ריצה יציבה מוכיחה שניתן לנהל את התהליך.
לפני הקבלה, הסכימו על מיקומי המדידה, כמות הדגימה, בדיקות פונקציונליות ועדכון המתכון המאושר. הגן על קובץ הבסיס תוך מתן מסלול מתועד למפעילים מאומנים לבצע ולהפוך התאמות מבוקרות.
אם מופיעה חוסר יציבות בפרופיל עם אזעקות, אי הסכמה במיקום או שינויים ברצף, השתמש ב-מדריך HMI ואזעקה. קונים שעדיין מגדירים את הציוד יכולים להתחיל עם Kinggle'sמדריך לבחירת מכונה.
שאלות נפוצות
מה זה תכנות פריסון?
תכנות פריסון משנה את פתיחת המרווחים במהלך האקסטרוזיה כך שחלקים שונים של הפריזון מקבלים כמויות שונות של חומר.
האם תכנות פריסון יכול לתקן כל בעיה בקירות דקים?
לא. הוא אינו יכול לתקן בצורה מהימנה חוסר יישור של תבנית, אקסטרוזיה לא יציבה, כלי עבודה פגומים, קירור לקוי, עיצוב שגוי של תבנית או מפעיל לא תקין.
האם עלי לשנות תחילה נקודות בודדות או משקל כללי?
השתמש במשקל הכולל רק כאשר החלק השלם קל או כבד באופן עקבי. השתמש בשינויי נקודות מקומיים כאשר המדידות מראות בעיה שניתנת לחזרה באזור ספציפי.
למה הפרופיל זז מצד?
הסיבות השכיחות כוללות שינויים בקצב האקסטרוזיה, אורך הפריזון, עקביות זריקת מצבר, טמפרטורת החומר, עיכוב התחלה או כיול חיישן.
כמה נקודות פרופיל צריכה מכונה?
המספר הנדרש תלוי בגיאומטריית החלק ובתצורת הבקר. יותר נקודות לא מפצות על תהליך לא יציב.