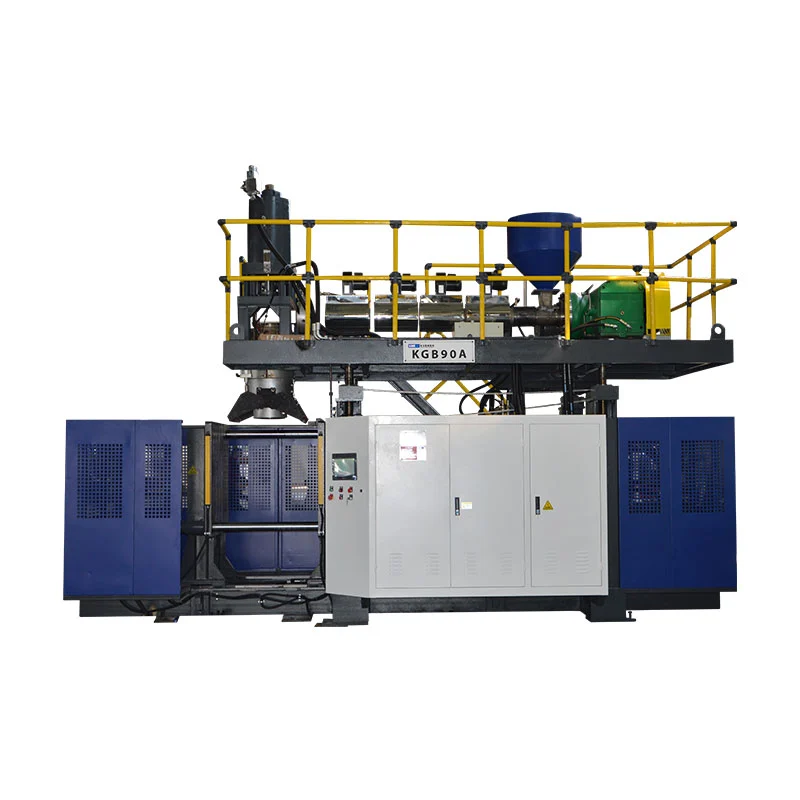
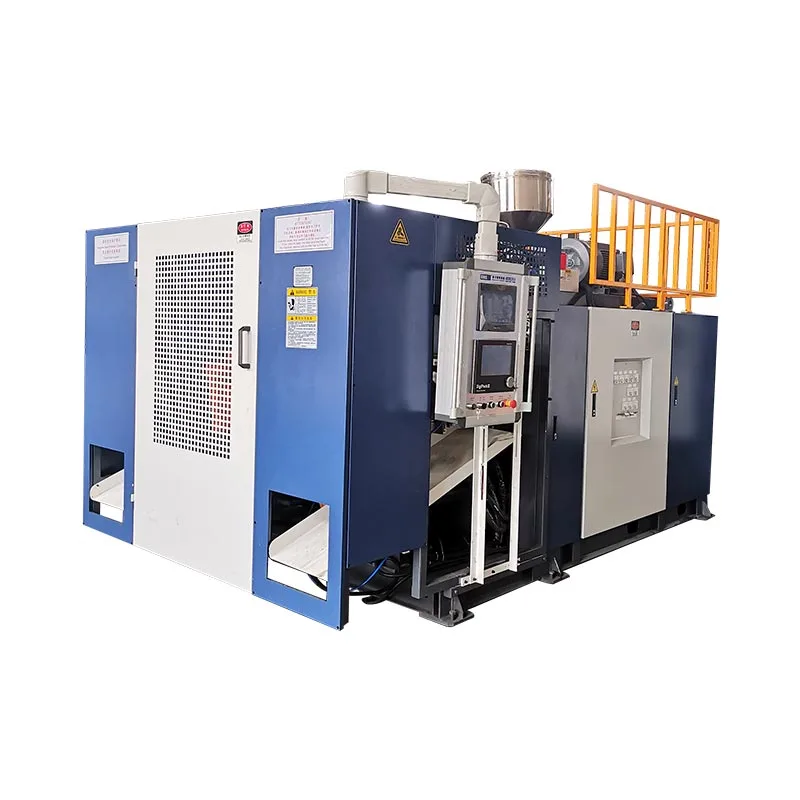
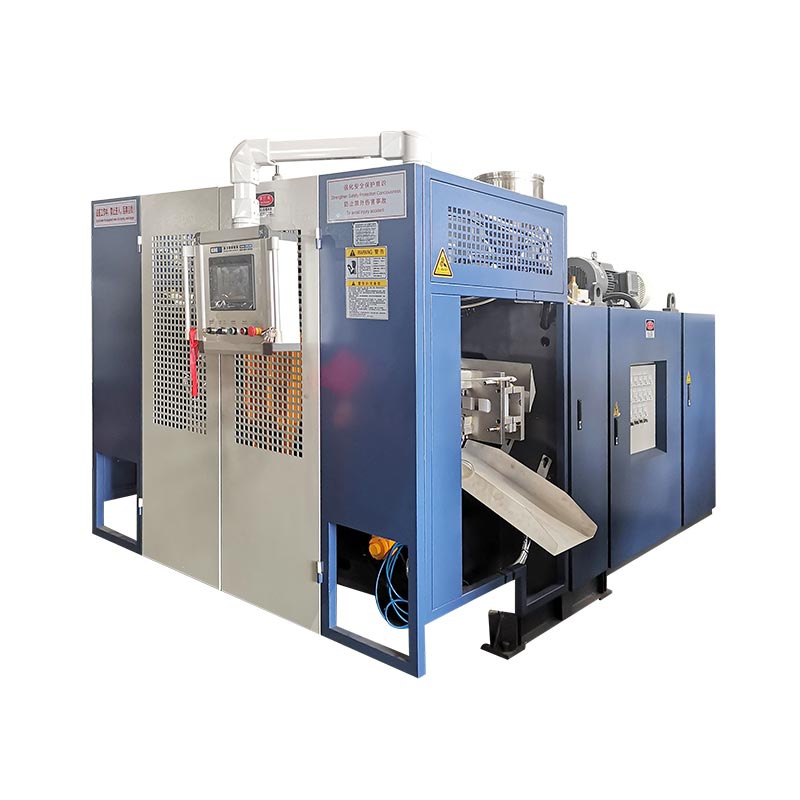
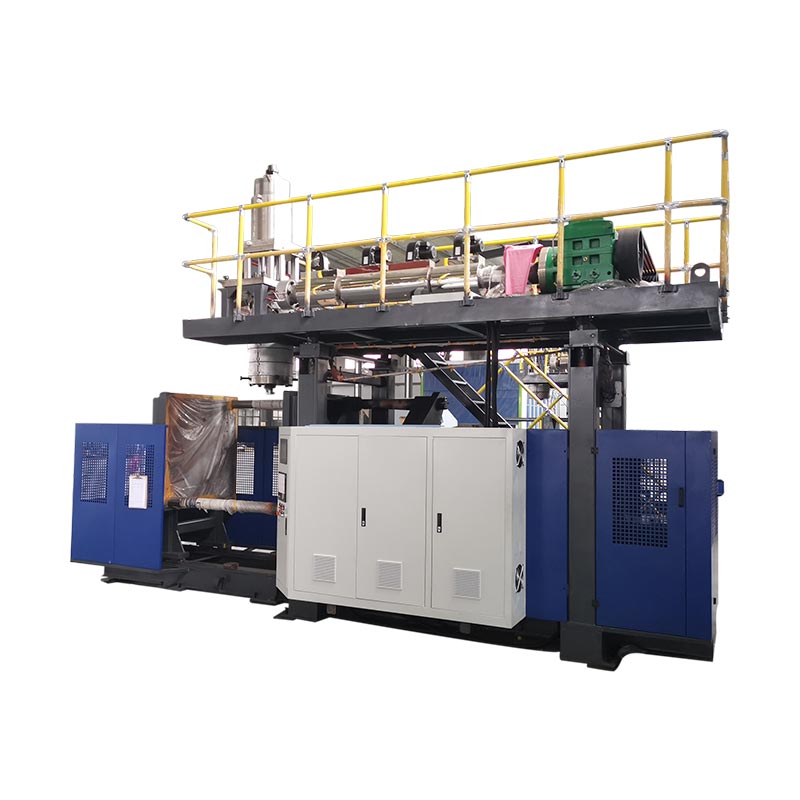
A מכונת דפוס תוף כימיתהיא מכונת אקסטרוזיה בגודל של 200 עד 220 ליטר תופים. המצבר יורה פריסון כבד החוצה במהירות, לפני שהכבידה מוציאה אותו מצורתו. כל השאר במכונה קיים כדי לשרת רגע אחד: מבחן הירידה.
זה המסגרת הכנה. תוף שלא יכול לשרוד נפילה לא שולח סחורה מסוכנת, כמה שהוא נראה טוב.
אז המאמר הזה עובד לאחור מהמבחן. מה יש לתוף כדי לשרוד. איפה באמת נשברים תופים. ומה המכונה צריכה לעשות בנידון.
טייק אווי מפתח
- תופים נכשלים בצלצול תחתון וריתוך הצביטה. כמעט אף פעם לא בקיר הצדדי.
- בדיקת הנפילה נעשית עם התוףקר מלא וממוזג. פלסטיק קר הוא פלסטיק שביר.
- תוף 200 ליטר שוקל12 עד 15 ק"געם קיר של 3.5 עד 4 מ"מ. כל מילימטר נוסף הוא כסף.
- HMW-HDPE, לא HDPE רגיל.עמידות בפני סדקי מתח היא מה ששורד שנה של כימיה אגרסיבית.
- הפלט הוא17 עד 20 תופים בשעה. הקירור קובע את הקצב הזה, לא המכבש.
בעמוד הזה
מה בעצם דורש מבחן הירידה
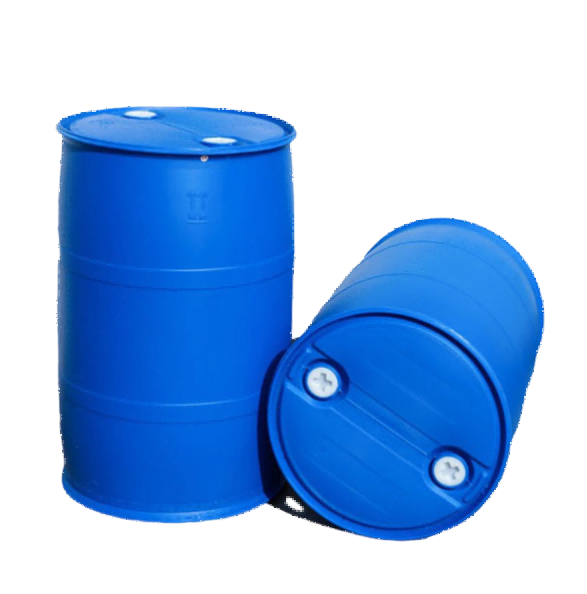
אישור האו"ם לאריזות סחורות מסוכנות כולל בדיקת נפילה. התוף מתמלא, נשמט ונבדק. אסור לדלוף.
שלושה פרטים עושים את זה יותר קשה ממה שזה נשמע.
ראשית, התוף הואמָלֵא. זה בערך 200 קילו של נוזל מאחורי הפגיעה. העומס לא מפסיק כאשר התוף פוגע ברצפה. הוא ממשיך לנוע, והקיר חייב להחזיק אותו.
שנית, התוף הואקור מותנהרֵאשִׁית. פוליאתילן מתקשה כשהוא מתחמם והופך שביר כשהוא מתקרר. בדיקת קור היא מכוונת. זה המקרה הגרוע ביותר בשרשרת אספקה אמיתית.
שלישית, הירידה היא בדרך כללבאלכסון, על הצלצול התחתון. לא שטוח. זה מעביר את כל ההשפעה לרדיוס קטן של פלסטיק. והרדיוס הזה הוא בדיוק המקום שבו הכנסייה הייתה צריכה להימתח הכי רחוק כדי ליצור את הבסיס.
כלי התוף שלנו מאומת למבחן נפילה של 3 מטר עם הסמכה של האו"ם. מבחינה מסחרית, זו לא תכונת בונוס. קונים של אריזות סחורות מסוכנות לא יכולים לקבל תוף לא מוכח, אז זה מחיר הכניסה.
איפה נשברים תופים
שאל קונה חדש איפה תוף נכשל. הם בדרך כלל יצביעו על הקיר הצדדי, כי זה המשטח הגדול ביותר.
זה לא. שני מקומות אחראים כמעט לכל כישלון שאנו מתבקשים לאבחן.
הצלצול התחתון
זהו רדיוס הפינתי שבו הבסיס פוגש את הדופן הצדדית. מבחינה גיאומטרית זה הכי רחוק שהפריזון צריך למתוח, אז זה כמובן החלק הדק ביותר של התוף.
זה גם המקום שבו הטיפה האלכסונית מרכזת את האנרגיה שלה. פלסטיק דק, השפעה מרוכזת, מיזוג קר. זו הסיבה שהצלצול הולך ראשון.
ריתוך הצביטה
כאשר התבנית נסגרת, היא צובטת את הפריזון וחותכת את הפלאש. התפר הזה הוא ריתוך בין שני פנים של נמס. זה הקו החלש ביותר בתוף המוגמר.
ריתוך יכול להיראות מושלם ועדיין להיות קר. ריתוכים קרים מתקלפים בפגיעה במקום להיקרע. משטח הכישלון אומר לך מה קרה. לריתוך קרוע היה היתוך טוב. אחד מקולף לא.
טבלה 1 · אבחון כשל
| איפה זה נכשל | סיבה סביר | מה לשנות |
|---|---|---|
| צלצול תחתון, מפוצל | קיר דק מדי ברדיוס הבסיס | הוסף נקודות עובי בצלצול |
| ריתוך מקולף | נמס קר מדי בצביטה | העלה את טמפרטורת ההיתוך, איזון אזורי המות |
| ריתוך מפוצל בצורה נקייה | אין מספיק חומר בתפר | צור פרופיל מחדש של חומר לתוך קו הצביטה |
| סדקים שבועות לאחר המילוי | פיצוח מתח, דרגת שרף שגויה | עבור למשקל מולקולרי גבוה יותר HMW-HDPE |
| הבזק כבד, תפר חלש | מהדק זוחל פתוח | בדוק בטון ובלאי קצוות צביטה |
| מעוות לאחר הערימה | אין מספיק קירור לפני הפליטה | הארכת הקירור, הורדת טמפרטורת המים |
השורה הרביעית היא זו שכואבת. פיצוח מתח לא מופיע במבחן הנפילה. זה מופיע שבועות לאחר מכן, באתר של לקוח, בתוף מלא במשהו אגרסיבי. עד אז כבר שלחת אלפים.
למה HMW-HDPE, ולא HDPE רגיל
תופים כימיים עשויים מ-HDPE במשקל מולקולרי גבוה. הסיבה היא תכונה הנקראת התנגדות לסדק מתח סביבתי, או ESCR.
הנה מה זה אומר בפועל. שים את הפוליאתילן בלחץ מתמיד, חשוף אותו לכימיקלים מסוימים, והוא יכול להיסדק לאורך זמן. אין צורך בהשפעה. זה פשוט מוותר.
תוף מלא זה בדיוק המצב הזה. הקיר נלחץ לצמיתות ממשקל התכולה. תוכן זה עשוי להיות חומר ניקוי, ממס או חומצה. והתוף יכול לשבת ככה במשך שנה.
שרשראות פולימר ארוכות יותר מתנגדות הרבה יותר טוב. זה מה שהמשקל המולקולרי הגבוה ב-HMW-HDPE קונה לך.
יש מלכוד, והוא נוחת ליד המכונה. שרף HMW נוקשה יותר לעיבוד. זה מתנפח יותר ומשאיר את הקוביה. זה צריך יותר כוח אקסטרודר והגדרות פריזון שונות מאשר HDPE בפחית קטנה.
אז בדוק את יכולת הפלסטיק מול שרף התוף שלך בפועל. הצעות מחיר מציינות זאת בדרך כלל עבור HDPE סטנדרטי, וזה לא מה שאתה מריץ.
תכנות הקיר להשפעה
בקר פריסון לא קובע עובי אחד. הוא קובע עקומה לאורך הכנסייה. על תוף, העקומה הזו מתוכננת סביב מבחן הנפילה.
זה נהיה פשוט יותר ברגע שאתה רואה את התוף כסט של עבודות:
- צלצול בסיס ותחתון: עוד.זה לוקח את ההשפעה, וזה האזור הדק ביותר כברירת מחדל. זה צריך הכי הרבה פיצויים.
- קו צביטה: עוד.הריתוך החלש ביותר לא אמור להיות גם הקטע הדק ביותר.
- אזור הצלצול והסגירה העליון: עוד.באנגים מרכזים את הלחץ, וגם התופים נופלים על החלק העליון.
- דופן צד ישר: פחות.הוא נושא את העומס הכי פחות מרוכז. כאן יורד המשקל.
- מעל קו החיתוך: מינימלי.החומר הזה הופך לפלאש ומקבל טחון מחדש.
המספרים מבהירים את ההימור. תוף 200 ליטר שוקל 12 עד 15 ק"ג, עם דופן סביב 3.5 עד 4 מ"מ. הוסף מילימטר מיותר אחד על פני הגוף והוספת קילוגרמים של HMW-HDPE לכל תוף שאתה שולח.
זו הסיבה שרזולוציית הבקר אינה הערת שוליים כאן. בקר עובי דופן של 100 נקודות שם את החומר בדיוק במקום שבו יווצר הפעמון. בקר גס מפזר אותו על פס רחב במקום, ואתה משלם על ההפרש בכל מחזור.
עוד דבר שכדאי לדעת. סאג פועל נגדך כאן. הפריזון מתדלדל בחלקו העליון כשהיא תלויה, והחלק העליון של הפריזון מהווה את בסיס התוף.
אז האזור שצריך הכי הרבה חומר הוא האזור שממנו הכבידה גונבת אותו. הסתירה הזו היא מה שכל תוכנית הקיר קיימת כדי לפתור.
הטבעת הכפולה, ולמה היא שם
תסתכל על תוף 220 ליטר ותראה שתי טבעות מורמות מסביב לגוף. הם לא מעצבים.
הם עושים שלוש עבודות. הם מקשיחים את הקיר הצדדי נגד שקעים. הם נותנים למטפלי תופי מלגזה משהו לאחוז בו. והם נושאים את העומס כאשר תופים מוערמים, מרחיקים משקל מהקיר עצמו.
מנקודת מבט של דפוס, טבעות הן סיבוך. כל אחד מהם הוא שינוי בקטע, כך שהכנסייה נמתחת שם אחרת. השג את התוכנית שגויה וכתמים דקים מופיעים מיד מתחת לכל טבעת.
זוהי דוגמה טובה מדוע עיצוב תבניות ויכולת מכונות שייכים לאותה שיחה. פרופיל טבעת שקל לצייר יכול להיות מסורבל לנשיפה שווה. הדיון הזה לא עולה כלום לפני שחותכים את התבנית, והרבה מאוד אחר כך.
ציון המכונה
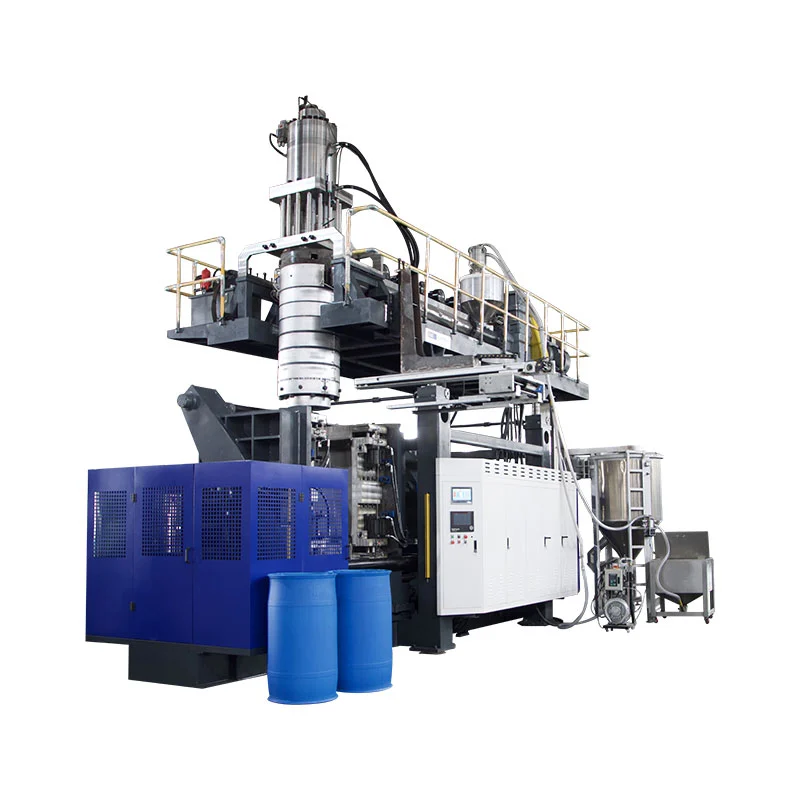
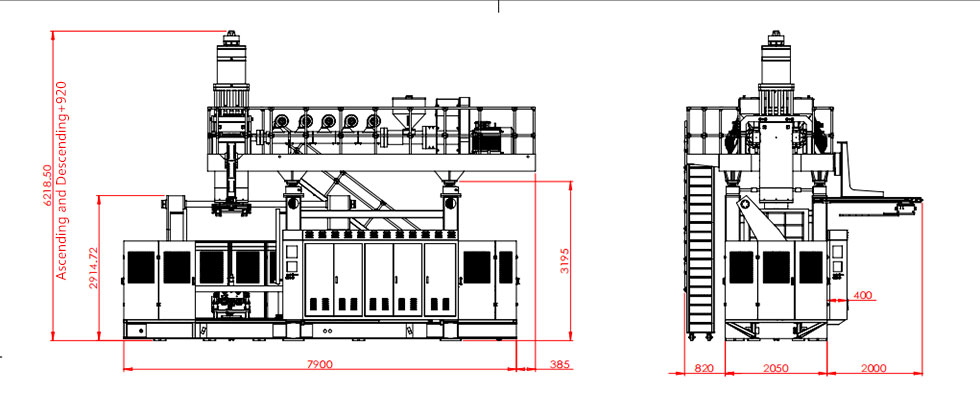
התופים תובעניים, אבל המפרט מסתכם בארבע שאלות.
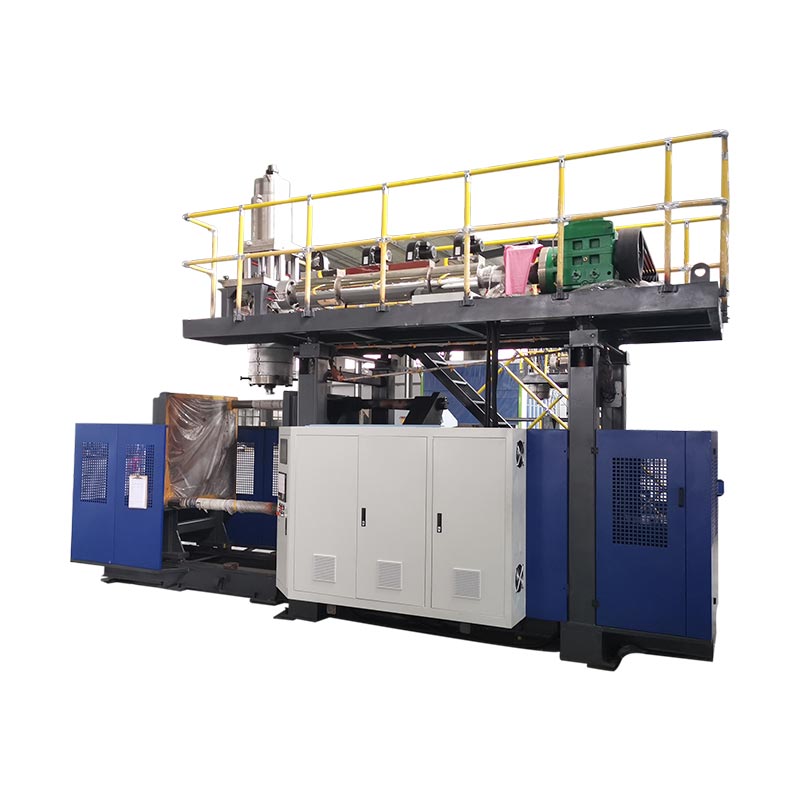
- מהו התוף הגדול ביותר?תוף של 200 עד 220 ליטר צריך מכונה בגודל 250 ליטר. שלנו הוא החבית כימית KGB200L/LP מיוחדת, נמכר גם בתור המכונת תוף פלסטיק 220 ליטר.
- גם תופים קטנים יותר?רוב הצמחים פועלים בטווח. א30 ליטראוֹמצבר 120 ליטרמכסה את הקצה התחתון, ושתי מכונות בדרך כלל משתרעות על 30 עד 220 ליטר.
- איזה דרגת שרף?אשר את יכולת הפלסטיקה כנגד HMW-HDPE האמיתי שלך, לא נתוני HDPE גנריים.
- מה עוד רץ על המסגרת?אותה מכונה מייצרת מיכלי מים, משטחים, מחסומים ומיכלי דלק על ידי החלפת התבנית. תכנון זה שומר על ניצול בין חוזי תופים.
טבלה 2 · גודל תוף לדרגת מכונה
| גודל תוף | מְכוֹנָה | כוח הידוק | פלט אינדיקטיבי |
|---|---|---|---|
| 20 עד 30 ליטר | מצבר 30 ליטר | 215 קילוואן | ~650 לשעה |
| 50 עד 60 ליטר | מצבר 60L | 280 קילוואן | ~500 לשעה |
| 120 ל' | מצבר 120 ליטר | 440 קילוואן | ~320 לשעה |
| 160 ל' | מצבר 160 ליטר | 760 קילוואן | ~300 לשעה |
| 200 עד 220 ליטר | תוף מיוחד 250L | 760 קילוואן | 17 עד 20 לשעה |
השורה האחרונה מפתיעה אנשים, וכדאי להסביר זאת בכנות. גיליון המפרט של KGB200L/LP מציג 300 חתיכות לשעה מחזור יבש. תופים אמיתיים של 220 ליטר יורדים ב-17 עד 20.
המכונה לא מתפקדת. מחזור יבש הוא המכונה פועלת ללא פלסטיק וללא קירור. קיר 4 מ"מ HMW-HDPE לוקח דקות להגדיר, והקירור הוא הקובע את הקצב בכל חלק גדול. שום כמות של כוח מכבש לא משנה את זה.
דבר איתנו על תוכנית התופים שלך
שלח את גודל התוף, דרגת השרף וההסמכה שאתה צריך. נחזור עם כיתת מכונה, גישת תוכנית קיר ופלט ריאלי עבורך.
קבל הצעת מחיר צ'אט בוואטסאפשאלות נפוצות
איזו מכונה מייצרת תופים כימיים מפלסטיק?
מכונת דפוס לנשיפה שחול מצבר. היא מאחסנת נמס ומוציאה אותה החוצה במהירות, כך שתוף תוף כבד לא צונח לפני שהתבנית נסגרת. תוף של 200 עד 220 ליטר זקוק למכונה בגודל 250 ליטר עם כוח הידוק של כ-760 קילו-ניטר.
מהו מבחן הירידה של האו"ם?
תוף מלא מופל מגובה מוגדר על משטח קשיח, בדרך כלל כולל נפילה אלכסונית על הפעמון התחתון. אסור לדלוף לאחר מכן. כלי התוף שלנו מאומת למבחן נפילה של 3 מטר עם הסמכה של האו"ם.
מדוע תופי פלסטיק נכשלים במבחן הנפילה?
רוב הכשלים הם בצלצול התחתון או בריתוך הצביטה, לא בדופן הצד. הסיבות הרגילות הן מעט מדי חומר ברדיוס הבסיס, ריתוך קר או שרף עם עמידות לא מספקת לסדקים.
כמה שוקל תוף 200 ליטר?
בדרך כלל 12 עד 15 ק"ג ב-HMW-HDPE, עם דופן של בערך 3.5 עד 4 מ"מ. המשקל המדויק תלוי בתוכנית הקיר ובאישור שעל התוף לעמוד.
איזה תפוקה יכולה להשיג מכונת תופים?
תוף טבעת כפולה בנפח 220 ליטר פועל בקצב של בערך 17 עד 20 חתיכות לשעה. הקירור מגביל אותו, מכיוון שלקיר של 4 מ"מ לוקח הרבה יותר זמן להתייצב מאשר מיכל קטן.
האם מכונה אחת יכולה לייצר תופים ומוצרים אחרים?
כֵּן. מכונות מצברים משנות מוצר על ידי שינוי התבנית. אותה מסגרת מייצרת מיכלי מים, משטחים, מחסומי תנועה, מצופים ומיכלי דלק.
איפה זה משאיר אותך
תופים נראים כמו חלקים פשוטים. הם לא. תוף צריך לשרוד בהפלה, מלאה וקר, אל הפינה החלשה ביותר שלו. ואז להחזיק משהו אגרסיבי במשך שנה בלי להיסדק.
שלושה דברים קובעים אם כן. שרף עם עמידות ממשית לסדקים. תוכנית קיר המכניסה חומר לתוך הפעמון והריתוך. ורזולוציית שליטה מספקת כדי למקם אותו במדויק, במקום להוסיף משקל בכל מקום.
תעשה את זה נכון והתוף יעבור. תטעו וזה עובר לפעמים, וזה יותר גרוע. אתה לא תגלה עד שלקוח יגלה.