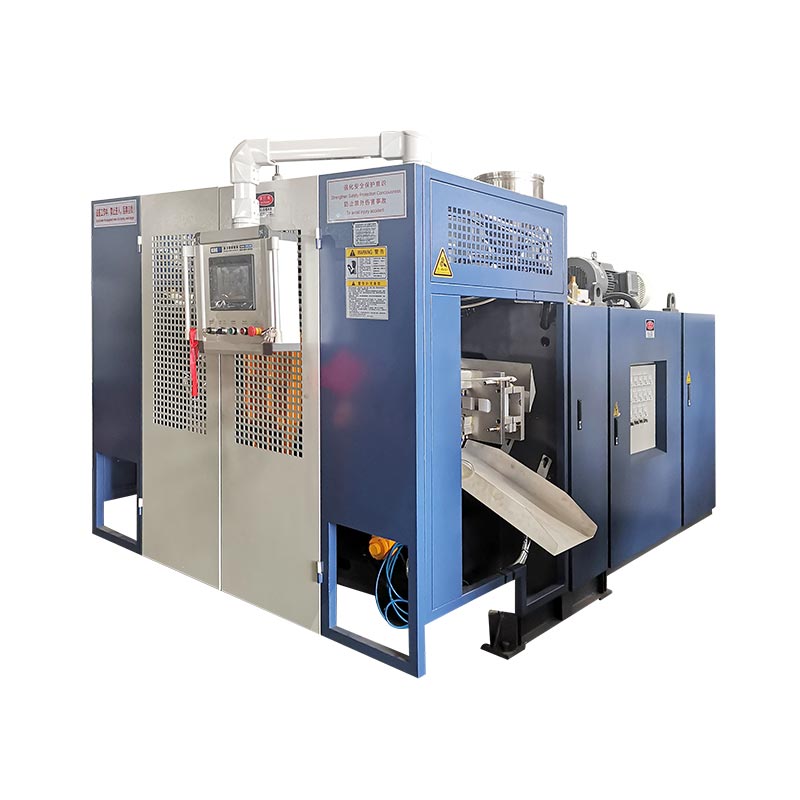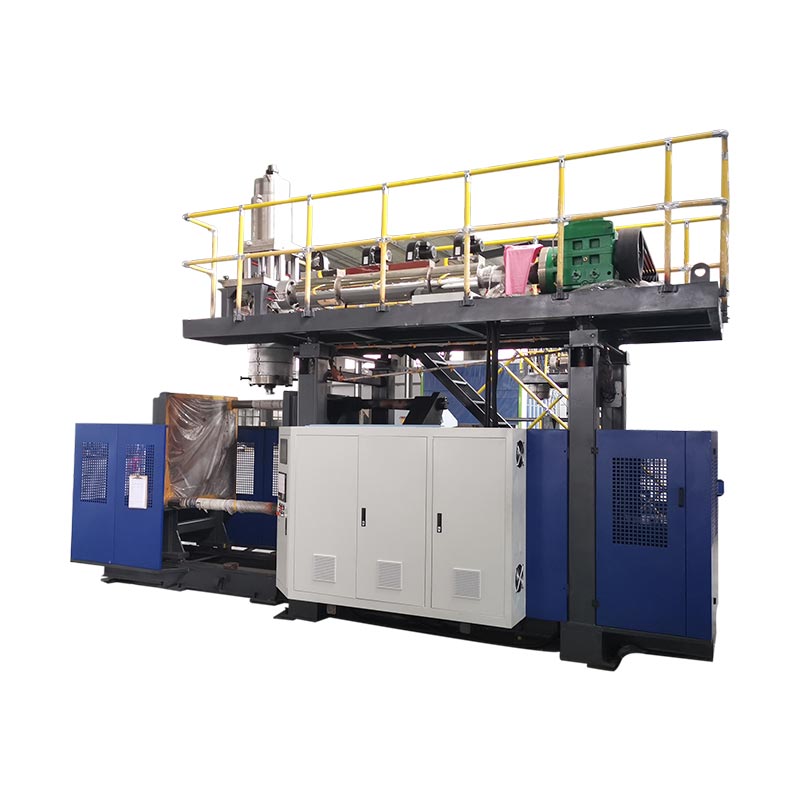
יש להפחית את זמן מחזור יציקת הנשיפה רק לאחר שהצוות מודד היכן צורכים את המחזור הנוכחי ומאשר שהחלק המקובל עדיין עומד במפרט שלו.הקירור תופס לעתים קרובות את הגוש הגדול ביותר, אבל משלוח פריזון, תנועת מהדק, נשיפה, פליטה, יציאה והמתנה במורד הזרם יכולים גם לקבוע את הקצב. בנה קו בסיס יציב, ציין אילוץ מוכח אחד, שנה רק את המשתנה השולט בו, ולאחר מכן השווה תפוקה מקובלת, חלוקת קיר, מידות, צורה שלאחר הפליטה, בדיקות פונקציונליות נדרשות ופגמים לפני שמירה על המחזור הקצר יותר, עם המוצר, השרף, העובש, מצב השירות והעדכון הסופי של המתכון, כך ששינוי נוסף יוכל לחזור על התוצאה.

טרמינולוגיה בשימוש צוותי ייצור:אופטימיזציה של זמן מחזור יציקת מכה, זמן מחזור יציקת יציקה בשיחול, זמן מחזור מחזור מכונת ניפוח בקבוקים, תפוקת מכונות יציקת מכה, הפחתת מחזור, אופטימיזציה של זמן קירור ויעילות ייצור יציקת מכה. מונחים אלו מצביעים על אותה מטרה עסקית, אך העבודה הטכנית מתחילה בתהליך מדוד ולא באחוז יעד.
שישה מקומות שבהם ניתן להגביל את המחזור
| בלוק מחזור | למדוד ליד המכונה | עדות לפני קיצור | כישלון שעלול להופיע מאוחר יותר |
|---|---|---|---|
| פריסון או ירייה | אות התחלה/סיום שניתן לחזור על עצמו, אורך הפריזון, תנוחת ירייה או מצבר | אספקה יציבה ויחס נכון לסגירת עובש | צניחה, פריזון קצר, רצועות, משקל או שינוי פרופיל |
| לסגור ולנעול | פיקוד, משוב עמדה ומצב השלמה | תנועה ברורה, סגירה מלאה ומצב מכונה מאושר | הבזק, נזק צביטה, סגירה לא מלאה או התנגשות |
| נשיפה ומוציאה | תזמון, מצב כניסת מכונה והתנהגות לחץ במהלך האירוע | ניפוח מלא, פירוט, אוורור ושחרור בטוח | חלק לא שלם, התפוצצות, הידבקות או פתיחה מוקדמת |
| הִתקָרְרוּת | מצב אספקה והחזרה לפי מעגל, דפוס טמפרטורת עובש ומצב חלק בעת הפליטה | מידות יציבות, קיר, צוואר, בסיס וצורת פוסט פליטה | עיוות, צוואר סגלגל, התכווצות, תחתית נדנדה או חיתוך חם |
| הוצאה ומורד הזרם | רצף רובוט, מסוע, גוזם ובודק | חלק מנקה כל ממשק בקצב הייצור | התנגשויות, חסימות, נזקי חיתוך או צבר בוחנים |
01 / קו בסיסהתחל עם המחזור שהקו פועל בפועל
פרויקט בזמן מחזור צריך נקודת מדידה אחת שניתנת לחזרה. On a continuous extrusion line, that point might be the signal associated with the parison cut or the start of the next repeated machine sequence. On an accumulator machine, production may be better understood through shot preparation, accumulator position, push-out and the molding sequence. בחר אות שמופיע פעם אחת לכל אירוע גיבוש מלא ותעד אותו. אין להשוות יעד HMI ממכונה אחת עם תצפית בתזמון ידני ממכשיר אחר.
הקינגגל מתארחמדריך Moog DigiPack IIIמתאר את ההבחנה בצורה ברורה. עבור שחול רציף, הבקר יכול לקשר את פרופיל הפריזון לזמן המחזור ויכול למדוד את המרווח בין אותות התחלה עוקבים. עבור מכונת מצבר, פרופיל הפריזון קשור למיקום המצבר בזמן שהחומר נדחף החוצה. ההבדל הזה חשוב מכיוון שאותה עריכת תזמון יכולה לשנות את פרופיל הקיר במכונה אחת תוך השפעה שונה על השנייה.
רשום לפחות מספיק אירועים רצופים כדי לראות וריאציות רגילות. המפעל צריך לבחור את תקופת הדגימה, אבל הוא חייב לכסות את דפוס ההפעלה האמיתי: שתי התחנות בקו תחנות כפולות, כל יציאות או חללים רלוונטיים, הסרת חלקים שגרתית והציוד במורד הזרם השולט בשחרור. שימו לב לאזעקות, עצירות קצרות והתערבויות ידניות בנפרד. ממוצע הכולל השבתה לא מסווגת מסתיר את המחזור, בעוד שהאירוע היחיד הטוב ביותר מסתיר את יכולת החזרה.
שמור את החלק המקובל לצד רשומת התזמון. ללכוד את תיקון המוצר והתבנית, דרגת שרף וחלקה, צבע או כלל טחינה מחדש, עדכון מתכון, מצב טמפרטורה בפועל, מצב כניסת המכונה ומי קירור אוויר, משקל חלק, מיקומי קיר קריטיים, מידות ובדיקות פונקציונליות נדרשות. שיא זה הוא קו הבסיס. אם הניסיון הקצר יותר נכשל, הצוות יכול לחזור לתהליך ידוע במקום לשחזר אותו מהזיכרון.
02 / אבחוןעקבו אחר האירוע שמגביל את המחזור הבא
רוב ה-HMI מאפשרים לערוך את הגדרות הזמן בקלות. הנוחות הזו יכולה להוביל צוות לצמצם את המספר הגדול ביותר הנראה לפני שיגלה במה הוא שולט. Break the cycle into physical blocks and watch their boundaries: parison or shot preparation, mold transfer, close and lock, blow-pin movement, inflation, cooling, exhaust, opening, take-out and downstream handling. חלק מהבלוקים מתרחשים בסדרה. אחרים חופפים. המחזור הכולל נקבע על ידי הנתיב שחייב להסתיים לפני שהאירוע הבא יכול להתחיל.
ציר זמן פשוט שימושי יותר מרשימת הגדרות. רשמו את אות ההתחלה והסיום עבור כל בלוק והשוו את הפקודה למשוב בפועל. אם הקירור מסתיים אך המכונה ממתינה לאות נקה רובוט, צמצום זמן הקירור עשוי ליצור חלק חם יותר מבלי לשנות את המחזור. אם הפריזון הבא לא מוכן כשהתבנית חוזרת, פתיחה מהירה יותר לא יכולה להעלות את התפוקה. אם גוזם לא יכול לנקות חלקים בקצב החדש, האילוץ זז במורד הזרם.
של קינגגלמדריך הגדרות HMI ואזעקותמפריד בין ערכים מוגדרים לערכים בפועל מסיבה זו. פקודה מראה מה הבקר ביקש. מצב החיישן, משוב מיקום ותצפית פיזית מראים אם הפעולה התרחשה. היסטוריית האזעקות של המכונה יכולה גם לחשוף את הנעילה הראשונה או המתירנית שקטעה את הרצף. איפוס עשוי להסיר את הרמז הטוב ביותר.
סווגו כל עיכוב לפני עריכת המתכון. נדרש זמן פרודוקטיבי כדי ליצור ולייצב את החלק. זמן מותנה מגן על תנועה או מחכה למצב מאומת. המתנה נמנעת מגיעה מרובוט מאוחר, מערכת שירות לא יציבה, מעגל קירור חסום, פריסה לא עקבית, אישור ידני או עומס במורד הזרם. אובדן תחזוקה נובע משחיקה, דליפה, שימון לקוי, חיישנים פגומים או בעיות יישור. לכל כיתה יש בעלים אחר ותיקון אחר.
03 / הסרת חוםודא את ביצועי הקירור לפני חיתוך זמן הקירור
של ליונדלבאסלמדריך ליציקת פוליאולפיןקובע כי הקירור תופס את רוב מחזור הדפוס ביישומי דפוס פוליאולפינ רבים. המדריך מחבר מחזורים קצרים יותר עם תנאי העברת חום כמו טמפרטורת התכה, טמפרטורת עובש, זרימת מים ומערבולת, תוך שהוא דורש את איכות החלק הרצויה. זהו כיוון שימושי לאבחון, לא קבוצה של ערכי Kinggle אוניברסליים.
התחל במקור הקירור ועקוב אחר המעגל בפועל. שיא אספקת נוזל קירור והחזרת מצב בייצור יציב, לא רק תצוגת הצ'ילר. בדקו האם התבנית מקבלת את הזרימה שצוינה והאם מעגלים מקבילים מאוזנים. חפש מעגל חם, צינור מוגבל, תעלה מזוהמת, חיבור שגוי, כיס אוויר, אטימה דולפת או עומס חום משותף עם מכונה אחרת. המדריך שירות למכונת דפוס מכהמסביר מדוע יש להבחין בין אספקת המפעל לבין מצב כניסת המכונה.
מפה את התבנית ואת החלק שנפלט. קריאת משטח בודד אינה יכולה לייצג תבנית עם תוספות צוואר, אזורי צביטה, ידיות עבות, בסיסים עמוקים ומעגלים נפרדים. השתמש בשיטת המדידה המאושרת של המפעל והשווה בין מיקומים שניתן לחזור עליהם. Observe when deformation appears: inside the mold, during take-out, at trimming, on the cooling conveyor or after the part reaches room condition. חלק חם שנראה מקובל במשך דקה אחת עשוי להראות מאוחר יותר צוואר סגלגל, תחתית נדנדה, כיווץ או סחף ממדי.
פורמוסה פלסטיקמדריך תהליך יציקת פוליאתילן שחולמפרט מחזור קצר, טמפרטורת עובש גבוהה ותעלות נוזל קירור סתומות בין הסיבות האפשריות לחלק חם מדי. זה גם מחבר קירור לא מספיק של עובש עם עיוות ומייעץ לבדוק את זרימת המים, טמפרטורת העובש ומצב התעלה. יחסים אלה תומכים בחקירת קירור, אך דרגת השרף, העובש ומפרט המוצר קובעים את חלון ההפעלה המקובל.
אל תוריד את טמפרטורת נוזל הקירור לפי הרגל. עיבוי תלוי ביחס בין טמפרטורת פני השטח, טמפרטורת הסביבה ולחות. מים על או סביב התבנית יכולים להשפיע על החלק וליצור בעיות בציוד או במקום העבודה. רשום את מצב החדר כאשר העיבוי קרוב לגבול ההפעלה, ופעל לפי נהלי המקרר, העובש והמפעל. שיפור חלוקת הזרימה או ניקוי מעגל מוגבל עשוי לשחזר את העברת החום מבלי להזיז את יעד הטמפרטורה.
04 / עיצוב חלקפיזור הקיר משנה את כמות החום שעל התבנית להסיר
הביקוש לקירור עוקב אחר הפלסטיק בחלק. אזור עבה מכיל יותר חומר חם מאשר אזור דק ויכול להישאר רך לאחר שהקירות הסמוכים מוכנים לפליטה. הארכת כל שלב הקירור עשויה להגן על אותו מיקום אחד, אך היא גם מחזיקה כל אזור אחר בתבנית זמן רב יותר. לפני קבלת מחזור ארוך כבלתי נמנע, השווה את מפת הקיר הנמדדת עם דרישת העיצוב והמתיחה הצפויה מהפריזון לחלל.
המדריך של Moog DigiPack III שמתארח על ידי Kinggle מסביר שתכנות פריזון שולטת בפער הקוביות לאורך המוצר. It also connects unnecessary heavy wall sections with longer cooling and explains that the profile should be verified against measured wall thickness on trial containers. השתמש במערכת היחסים הזו בזהירות. Removing material is not a cycle-time shortcut unless the revised part still meets weight, minimum-wall, impact, top-load, drop, pressure, chemical-resistance and dimensional requirements that apply to the product.
ראשית אתר את האזור החם או המעוות בחלק המוגמר. לאחר מכן חבר את המיקום הזה לתוכנית הפריזון, מתיחת עובש, צביטה ומעגל קירור. בסיס כבד עשוי להגיע מהפרופיל, לכידת הזנב או מהגיאומטריה. ידית חמה יכולה להיות כרוכה ברצועה, מתיחה מקומית, אוורור או קירור. צוואר חם יכול לכלול מגע עם סיכת מכה, קירור הכנס, עודף חומר או שחרור מושהה. המדריך תכנות פריסוןמספק שיטה מבוססת מדידה להעברת חומר פרופיל במקום לעריכת נקודות לפי מראה.
עיצוב עובש גם קובע את מסלול העברת החום הזמין. מיקום התעלה, נתיב הזרימה, תוספות, בניית צוואר, אוורור, מגע פני השטח ועיצוב קו הפרידה יכולים להגביל כמה מהר החלק מתייצב. השתמש ב-Kinggle'sמדריך עיצוב תבניות לנשיפה בשיחולכאשר אותו אזור חם נשאר לאחר אימות מערכות העזר וחלוקת הקיר המאושרת. אילוץ מקומי מתמשך עשוי להזדקק לתיקון עובש, לא לשינוי טיימר נוסף.

שמור על משקל החלק המאושר כתוצאה, לא השליטה היחידה. לשני חלקים עם אותו משקל כולל יכולים להיות התפלגות קיר והתנהגות קירור שונה. חתך או מדוד את המיקומים השולטים בביצועים, ובדוק את הצורה שלאחר הפליטה בזמן שהוגדר על ידי תוכנית בקרת המוצר. כך הופכת עבודה של עובי דופן להוכחה שימושית בתהליך ולא לטענה כללית על חיסכון בחומר.
05 / לוגיקה של מכונהמכונות רציפות ומצברים אינן חולקות מודל תזמון אחד
במכונת דפוס יציקה שחול רציפה, האקסטרודר מספק פריזון ברציפות בזמן שתחנות עובש אחת או יותר נעות ברצף שלהן. לכן ניתן לקשר זמן מחזור, אורך פריזון, תזמון חיתוך ותוכנית עובי הקיר. אם המחזור משתנה, הבקר עדיין חייב למקם את הפרופיל המיועד לאורך הפריזון הפיזי ובתוך התבנית. רצף תחנות קצר יותר שמעביר את הפרופיל אינו שינוי מהירות ניטרלי.
מדריך הבקר של Moog מתאר בקרת פרופיל מבוססת זמן עבור מכונות רציפות ובקרה מבוססת מיקום עבור מכונות מצברים. בהגדרה רציפה, הוא יכול לקבוע את זמן המחזור מהמרווח בין אותות התחלה כגון חתכים עוקבים. בהגדרת מצבר, פרופיל הקיר עוקב אחר מיקום המצבר במהלך הדחיפה החוצה. ההבחנה שפורסמה היא הסיבה לכך שמפעל צריך לזהות את מצב המכונה והבקר לפני השאלת שיטת זמן מחזור מקו אחר.
מכונת מצבר צריכה גם להכין את הזריקה הנדרשת תוך כדי המשך רצף הדפוס. שאל אם הפלסטיקה או ההצטברות מסתיימת לפני שהתבנית מוכנה לזריקה הבאה. אם המצבר עדיין מתמלא, חיתוך שניות מפתיחת התבנית עשוי שלא להפחית את המחזור המלא. אם ההצטברות מסתיימת מוקדם, נתיב הדפוס והקירור עשוי להיות האילוץ. רשום את הכנת הזריקה בפועל, עמדת כרית או קצה, מצב התכה ומשקל חלק במקום להסיק מוכנות מערך יעד אחד.
פריסת התחנה משנה גם את ציר הזמן. מכונה רציפה בתחנה כפולה יכולה להשתמש בתחנה אחת בזמן שהשנייה מקררת או משחררת חלק, אך המכבש, ראש התבנית, תנועת ההעברה, מערכת הקירור והציוד במורד הזרם חייבים לתמוך בחפיפה. של קינגגלהשוואה בין תחנה בודדת מול תחנה כפולהמסביר את החלטת היכולת הזו. פריסות רב ראשים ורב חללים משפיעות על חלקים לכל אירוע ועל האיזון בין שקעים או חללים; אתמנחה רב ראשים לעומת רב חלליםמפריד בין המונחים הללו.
השתמש במכנה הנכון בעת השוואת מכונות. אירוע מכונן הוא לא תמיד חלק אחד. ספור חלקים מקובלים מכל הראשים, החללים והתחנות הרלוונטיים, ולאחר מכן כלול את האילוצים שהופכים אותם למכירה. מכונה עם תנועה יבשה מהירה עדיין יכולה לייצר פחות חלקים מקובלים לשעה אם שחול, קירור, חיתוך או יציבות איכותית לא יכולים לעמוד בקצב.
06 / רצףשחזר זמן המתנה ללא סכנות חופפות
לאחר ההבנה של הקירור והמשלוח, בחנו את הפערים בין הפעולות. A delay may be historical rather than necessary, but it may also provide clearance, pressure stabilization, exhaust, signal confirmation or safe handoff. זהה על איזה מצב כל עיכוב מגן. לאחר מכן בדוק אם לבקר כבר יש משוב אמין למצב זה. Replacing a fixed wait with a verified completion signal can improve repeatability, but only when the machine design and approved control logic support it.
קינגגל מתארחמדריך תפעול של מכונת דפוס מכה אוטומטיתמפריד בין קטגוריות תזמון כגון סגירת עובש, תזמון מכה, פעולות הקשורות לאגזוז, פתיחת מיקרו של עובש, תנועת סיכת מכה ועיכובי רובוט. המדריך קושר שוב ושוב ערכים למוצר או למצב הייצור בפועל. הממשק שלו חל על משפחת המכונות המתועדת ויכול להיות שונה לפי דגם, אפשרות או גרסת תוכנה, ולכן אין להפוך אותו לרשימה כללית של שניות מומלצות.
צפו ברצף הפיזי בתנאים מופחתים ומבוקרים המותרים על פי נוהל המכונה. ודא שהצינורות, הכבלים, פיני הנשיפה, הליבות, התקני ההוצאה והחלק נשארים נקיים לאורך הנתיב המלא. קראו פקודה ומשוב ביחד. אם תנועה מגיעה למיקום מוקדם אך הרצף עדיין ממתין, מצא את המתיר המדויק. אם המשוב מגיע באיחור או לסירוגין, תקן את החיישן, המנגנון או גורם השירות לפני הפחתת הטיימר שהסתיר אותו.
עבודה במורד הזרם שייכת לאותו ציר זמן. רובוט עשוי לנקות את התבנית במהירות אך להניח חלקים על מסוע שכבר מלא. גוזם עשוי לדרוש טמפרטורת חלק יציבה. בודק דליפות יכול להפוך לצוואר הבקבוק לאחר שתפוקת המכונה עולה. רשום את אורך התור וגורמים לעצירה במהלך הריצה המתמשכת הראשונה, לא רק במהלך כמה מחזורים במכונה. מחזור המכונה הבטוח המהיר ביותר אינו שימושי אם הוא מרחיק פגמים או עומס בתחנה אחת.
07 / ניסויהפעל ניסוי זמן מחזור מבוקר שמשמרת אחרת יכולה לחזור
ניסוי שימושי מתחיל בשאלה כמו "האם מעגל עובש B מגביל פליטה בטוחה?" או "האם עיכוב ניקוי הרובוט נשאר לאחר אימות החיישן?" זה לא מתחיל ב"הפוך את המחזור למהיר יותר." ציינו את האילוץ החשוד, את השינוי, את התגובה הצפויה ואת החלק הבדיקות שיכולים לדחות את המשפט. הקצה אדם אחד לשלוט בעריכות מתכונים ואדם אחד כדי להקליט תוצאות כך שלא יתרחשו מספר התאמות בין דגימות.
-
הקפיא את קו הבסיס המאושר.שמור או הדפס את ההגדרות שפורסמו, זהה את חבילת המוצר ושמור דוגמאות מקובלות. רשום וריאציות מחזוריות בפועל ותפוקה מקובלת בתנאים יציבים.
-
ציין אילוץ אחד.השתמש בציר הזמן של הרצף, במפת הקירור, בקריאות השירות, בהיסטוריית האזעקות ובתצפיות במורד הזרם. כתוב את הראיות המצביעות על אילוץ זה.
-
הגדירו את השינוי המותר.השתמש בתיעוד המכונה, התבנית והשרף. הגדר מגבלת התאמה מבוקרת ונקודת חזרה. אל תשנה משתנה אחר במהלך חלון התצפית.
-
הגדר טריגרים לדחייה.כלול סימנים רלוונטיים כגון פריסה לא יציבה, תנועה לא שלמה, חלקים חמים או נדבקים, עיוות, תנועת מימד, כשל במשקל או בקיר, הבזק, התפוצצות, אזעקות, חסימות או התנהגות לא בטוחה.
-
רץ דרך ייצוב.סמן חלקים לפי זמן, תחנה, ראש או חלל. אל תשפוט את המצב החדש מהיצירה הראשונה אם המשתנה שהשתנה צריך זמן להגיע למצב יציב חדש.
-
מדוד את חלון הייצור המקובל.החל את הבדיקות החזותיות, המשקל, הקיר, הממדים והתפקודים המבוקרים. כלול חיתוך במורד הזרם, בדיקה ואריזה כאשר הם מגדירים חלק בר מכירה.
-
לשמור, לדחות או לחקור.שמור את השינוי רק כאשר החלון המוגדר עובר והפלט המקובל משתפר. שחזר את קו הבסיס אם האיכות או הבקרה מתדרדרים. פתח פעולת כלי עבודה, שירות או תחזוקה כאשר הניסוי חושף סיבה פיזית.
התוכנית לדוגמה צריכה להתאים לקו. במכונה כפולה, כלול את שני הצדדים. בהגדרה מרובה ראשים, שמרו על זהות הראש. על תבנית מרובת חללים, שמרו על זהות החלל היכן שזה מעשי. ממוצע יכול להסתיר מעגל חם אחד או פלט דק אחד. המדריך פגמי יציקת מכהמראה כיצד דפוסים קבועים ואקראיים מובילים לבדיקות שונות.
רשומות הניסיון צריכות לכלול את הערך הישן, הערך החדש, שעת השינוי, האחראי, הפצת מחזור בפועל, חלקת החומר, מצב השירות, מזהי דוגמאות, תוצאות מדודות, דחיות והחלטה סופית. תמונות שימושיות לצורה ולמיקום הפגם, אך הן אינן מחליפות מידות. אם התהליך חוזר לקו הבסיס, רשום גם את זה. ניסוי כושל עדיין יכול למנוע משמרת נוספת לחזור על אותו רעיון.
08 / קיבולתחשב פלט מחלקים מקובלים, לא מתנועת מחזור יבש
פלט מחזור יבש מתאר את תנועת המכונה ללא נטל החומר, הקירור והקבלה המלאה. זה שימושי לבדיקת יכולת תנועה, אבל זה לא הבטחה לייצור בר מכירה. חישוב ייצור חייב להשתמש בחלק האמיתי, שרף, עובש, ספירת ראש או חלל, מערכת קירור, ציוד במורד הזרם ושיטת הקבלה. זו הסיבה של Kinggleתהליך מידע על הפרויקטמבקש גודל מוצר, משקל, חומר, עובי ותפוקה לפני המלצה על מכונה.
מדידת תפוקה מקובלת ישירות מעל חלון ייצור מייצג. ספור רק חלקים שעומדים בקריטריוני השחרור שהוגדרו, ותעד בנפרד עצירות מתוכננות, עצירות לא מתוכננות, אובדן הגדרות ודחיות. אל תסתיר אותם בתוך גורם יעילות אחד בלתי מוסבר. אם הקו מייצר מספר חלקים לכל אירוע, יש ליישב את הספירה לפי תחנה, ראש או חלל כך שפלט מושבת לא ייעלם בתוך הסכום.
| מֶטרִי | חישוב או תצפית | לְהִשְׁתַמֵשׁ | שגיאת דיווח נפוצה |
|---|---|---|---|
| מחזור שניות | זמן בין אותו אירוע על פני מחזורים יציבים חוזרים ונשנים | מראה קצב וריאציה של אירועי מכונה | דיווח על האירוע היחיד הקצר ביותר |
| חלקים לכל אירוע | חלקים פיזיים מקובלים שוחררו על ידי אירוע גיבוש שלם אחד | מחבר ראשים, חללים ותחנות עם נפח | בהנחה שכל שקע מייצר |
| תפוקה שעתית תיאורטית | (3,600 / שניות מחזור) × חלקים לאירוע | השוואה תכנונית בתנאים ללא הפרעה | הקריאה לתוצאה הבטיחה ייצור |
| תפוקה שעתית מקובלת | חלקים מקובלים / שעות ייצור נצפות | מציג פלט שמיש מחבילת המוצר שנבדקה | ספירת טיהור, התקנה או חלקים שנדחו |
| שנה תוצאה | פלט מקובל לאחר מינוס פלט מקובל לפני, בתנאים תואמים | בודק האם העריכה שיפרה את המטרה האמיתית | השוואת מוצרים, משמרות או שירותים שונים |
איכות דיווח לצד מהירות. כלול תוצאות משקל וקירות, מידות קריטיות, תוצאת בדיקה פונקציונלית, ספירת גרוטאות או החזקה, מצב השירות ועדכון המתכון. להפחתה של שתי שניות אין משמעות עצמאית ללא המחזור המקורי, ספירת החלקים, התשואה המקובלת ותנאי הבדיקה. לכן מאמר זה אינו מפרסם יעד שיפור באחוזים. התוצאה חייבת להגיע מנתוני הקו של הקונה.
עבור מכונה או תבנית חדשה, הגדר את שיטת הפלט לפני הניסיון. של קינגגלמדריך לבדיקת קבלה במפעלמסביר כיצד לחבר את הריצה הנמדדת עם המוצר המדויק, החומר, העובש ותנאי השימוש. השתמש ב-רשימת תיוג אתחוללבסס מצב יציב לפני העיתוי, והמדריך למעברכדי לשמור על אובדן התקנה נפרד מייצור קבוע.
09 / גבולותעצור את המשפט כאשר התהליך מאבד שליטה
עצור ושחזר את המצב המאושר אם מגן, מנעול, עצירת חירום או בקרת אנרגיה מסוכנת אינם פועלים כמתוכנן. עצור לתנועה בלתי צפויה של המכונה, סכנת התנגשות, התנהגות הידראולית או פנאומטית חריגה, רכיבי לחץ פגומים, התחממות יתר חשמלית, דליפות או אי הסכמה בין המשוב המוצג לבין המיקום הפיזי. עבודה בזמן מחזור אף פעם לא מאשרת פעולה סביב תקלה.
ראיות חלקיות יכולות גם לעצור את המשפט. Watch for a parison that no longer arrives in the correct position, incomplete mold closure, rising flash, unstable weight, thin critical walls, blow-outs, incomplete detail, sticking, trim damage, warpage, oval necks, rocker bottoms, shrinkage or functional-test failure. Formosa's process guide connects several of these symptoms with excessive heat, insufficient cooling, a short cycle or cooling-channel condition. השתמש בסימפטום כדי לפתוח מחדש את האבחנה הנכונה במקום להוסיף זמן קירור רחב מבלי למצוא את הסיבה.
הסלמה כאשר האילוץ מצריך שינוי תעלת תבנית, שינוי תבנית או פין מכה, שינוי תוכנית בקרה, שינוי נעול, עבודת מערכת לחץ או פעולה מחוץ לחלון השרף והמכונה המוסמכים. השתמש ב-מדריך תחזוקה מונעתלממצאי ציוד שניתן לחזור עליהם. מנגנון שחוק עשוי להפוך את המחזור לאיטי, אך פקודה מהירה יותר לא תתקן אותו.
סיים את הפרויקט עם קו בסיס שפורסם. עדכן את המתכון רק באמצעות תהליך האישור של המפעל, צרף את הדגימה ורשומת המדידה, וציין איזה מוצר, תבנית, שרף ותצורת מכונה מכסה התוצאה. שמור ניסויים שנדחו ביומן השינויים. כאשר המשמרת הבאה יכולה לשחזר את המחזור המקובל ולהסביר את גבולותיו, השיפור מוכן לייצור רגיל.
10 / תשובותשאלות נפוצות לגבי זמן מחזור יציקת מכה
מה קובע את זמן מחזור יציקת הנשיפה בשחול?
זמן המחזור נקבע על ידי הנתיב האיטי ביותר הנדרש דרך הכנת פריזון או זריקה, תנועת עובש, ניפוח, קירור, פליטה, פתיחה, הוצאה וטיפול במורד הזרם. גיאומטריית מוצר, חלוקת קירות, התנהגות שרף, קירור עובש, ארכיטקטורת מכונות וקריטריונים מקובלים של חלקים כולם משפיעים על הנתיב הזה. מדוד את הרצף בפועל ואת אותות המשוב לפני שתחליט איזה טיימר אחראי.
האם קירור הוא תמיד החלק הארוך ביותר של מחזור דפוס מכה?
הקירור תופס את רוב מחזור הדפוס ביישומים רבים של פוליאולפינים, על פי המדריך ליציקת מכה של LyondellBasell, אבל זה לא אוטומטית האילוץ הפעיל בכל קו. משלוח פריסון, מילוי מצברים, העברת עובש, פינוי רובוט, חיתוך או בדיקה עשויים לקבוע את ההתחלה הבאה. ציר זמן מראה אם הפחתת הקירור תשנה את המחזור המלא או רק תוציא את החלק החם יותר.
כיצד ניתן להפחית את זמן הקירור מבלי לגרום לעיוות?
תחילה ודא את תנאי אספקת והחזרת נוזל הקירור, איזון המעגל, ניקיון התעלה, דפוס טמפרטורת העובש והמיקום החם על החלק. השווה את חלוקת הקירות עם השרטוט והתהליך המאושר. שנה מצב מתועד אחד, אפשר לתהליך להתייצב ובדוק מידות וצורה לאחר המרווח הנדרש לאחר הפליטה. אם נשאר אותו אזור חם מקומי, ייתכן שהעובש או חלוקת הקיר זקוקים לבדיקה הנדסית.
האם מחזור קצר יותר תמיד מגדיל את תפוקת הדפוס?
לא. התפוקה גדלה רק כאשר המחזור שהשתנה הוא אילוץ הקו והחלקים הנוספים מתקבלים. אירוע מכונה מהיר יותר יכול ליצור חלקים חמים יותר, יותר דחיות, חסימות רובוטים, נזקי חיתוך או צבר בוחנים. השווה חלקים מקובלים לשעה נצפית בתנאי מוצר, חומר, עובש, שימוש ואיכות תואמים. שמור על תנועת מחזור יבש, תפוקה תיאורטית וייצור מקובל כדמויות נפרדות.
כיצד תכנות פריזון משפיע על זמן המחזור?
תכנות פריסון משתנה במקום שבו החומר יושב לאורך המוצר. אזורים כבדים מיותרים עשויים לדרוש יותר קירור, בעוד שאזורים דקים מדי עלולים להיכשל בבדיקות המוצר. במכונות רציפות, ניתן גם לסנכרן את פרופיל הקיר עם זמן המחזור, כך ששינוי תזמון עשוי לשנות את מיקום הפרופיל. ודא את מיקומי הקירות, משקל החלק ויישור הפרופיל לאחר שינוי מחזור במקום להניח שהעקומה השמורה נשארת נכונה.
אילו נתונים יש לשלוח ל-Kinggle עבור בעיה בזמן מחזור?
שלח את דגם המכונה וגרסת הבקר, שרטוט המוצר, מזהי התבנית והכלים, דרגת שרף וחלקה, עדכון מתכון, סרטון מחזור שצולם ממקום בטוח, ציר זמן של אירועים, היסטוריית אזעקות, משקל חלק ומפת קיר, מידות קריטיות, תמונות פגמים, תצפיות כניסת מכונה ומי קירור, סיבות לעצירה במורד הזרם ותפוקה מקובלת לאורך תקופה מוגדרת. עדויות אלו מסייעות להפריד בין סיבות לקירור, כלי עבודה, בקרות, כלי עזר, חומרים ואיזון קווי.

דון במוצר ובמחזור כמערכת אחת
שלח את ציור החלק בפועל, שרף, עובש, תצורת המכונה, ציר הזמן של המחזור הנוכחי, תצפיות שירות ותוצאות איכות מדודות. Kinggle יכול לסקור את הראיות סביב המכונה, כלי עבודה, בקרות ויעד הייצור.
שלח את נתוני הייצור שלךמקורות המשמשים למדריך זה
מדריכים המתארחים ב- Kinggle תומכים בהצהרות לגבי הפקדים המתועדים ורצף המכונה. מדריכים ליצרני פולימרים תומכים ביחסי הקירור והפגמים. מקורות OSHA כלולים עבור גבול הבטיחות של ארצות הברית. אף אחד מהמקורות הללו לא מספק יעד מחזור אוניברסלי לכל מוצר או מכונה.
- מדריך הפעלה של מכונת דפוס מכה אוטומטית המתארח ב- Kinggle, נגישה ב-8 בספטמבר 2026.
- Moog DigiPack III Parison בקר עובי קיר מדריך, MRJ06301, בהנחיית Kinggle, נגישה ב-8 בספטמבר 2026.
- LyondellBasell, מדריך ליציקת פוליאולפינים, נגישה ב-8 בספטמבר 2026.
- פורמוסה פלסטיק, מדריך תהליך יציקת פוליאתילן בנשיפה, נגישה ב-8 בספטמבר 2026.
- OSHA 29 CFR 1910.147, השליטה באנרגיה מסוכנת, נגישה ב-8 בספטמבר 2026.
- OSHA 29 CFR 1910.212, דרישות כלליות לכל המכונות, נגישה ב-8 בספטמבר 2026.