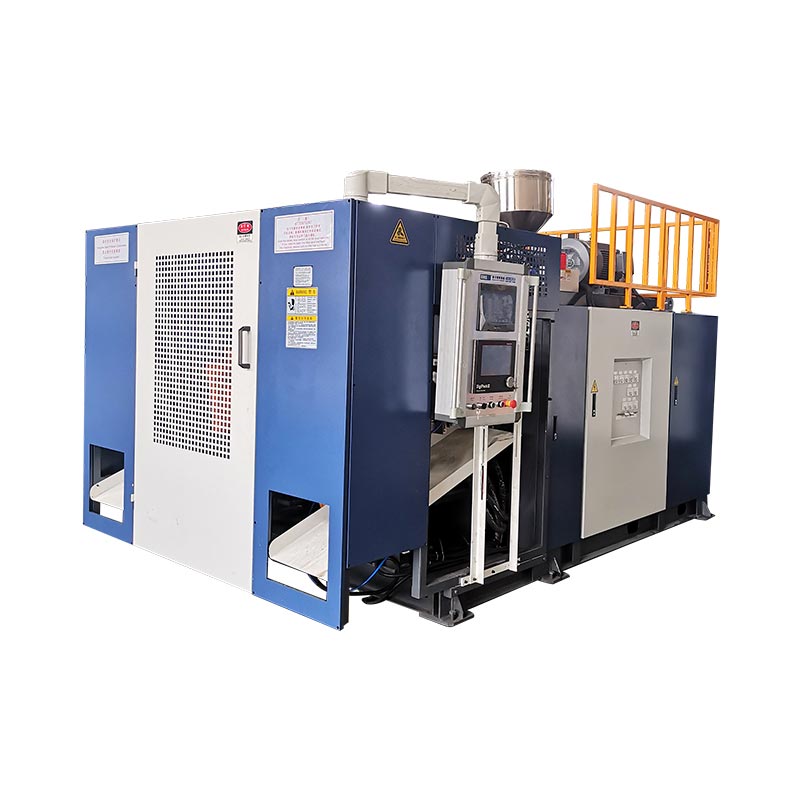
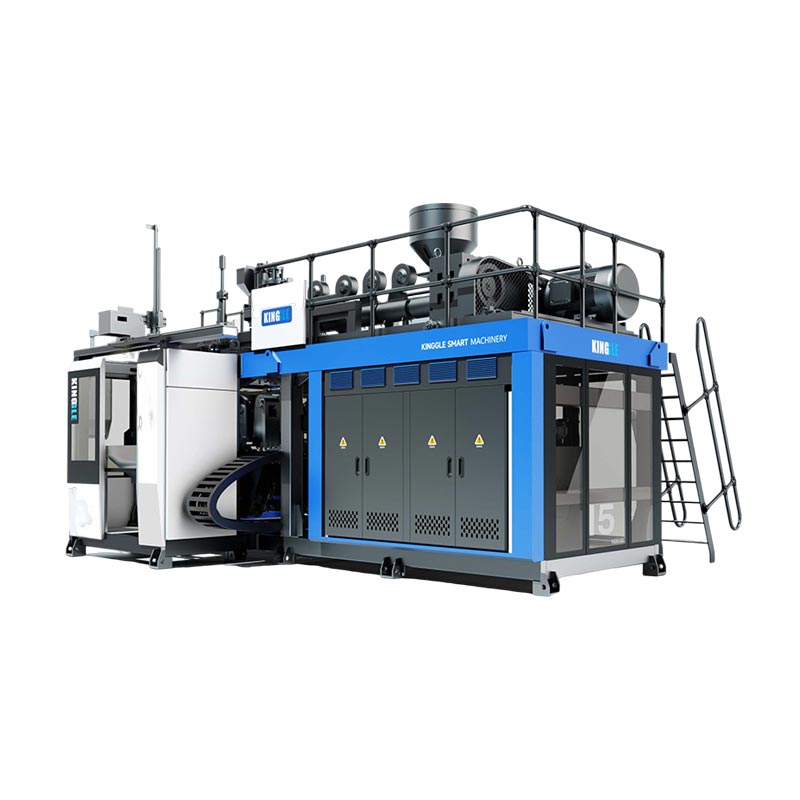
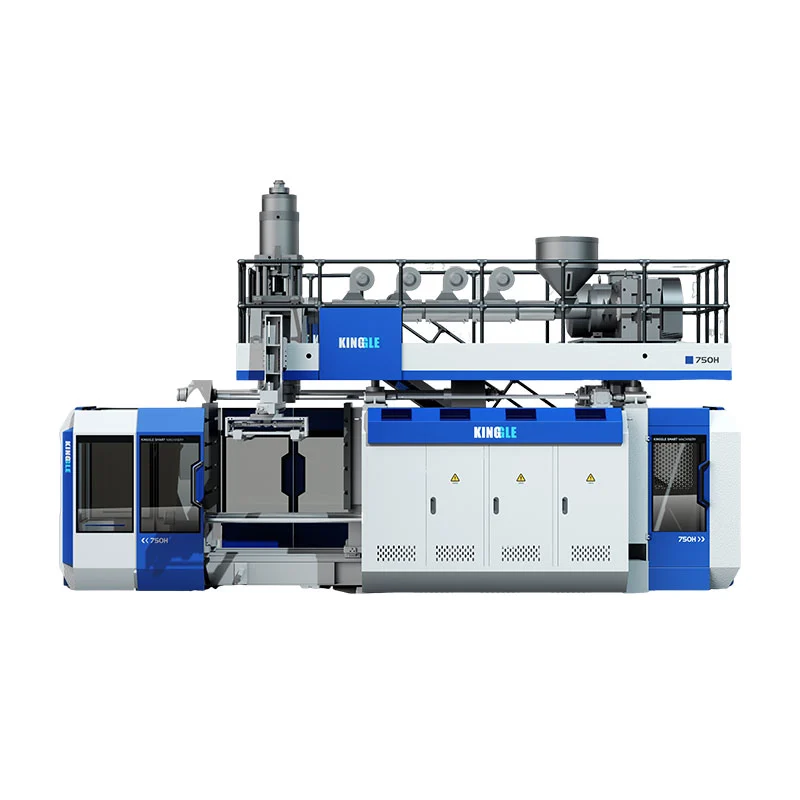
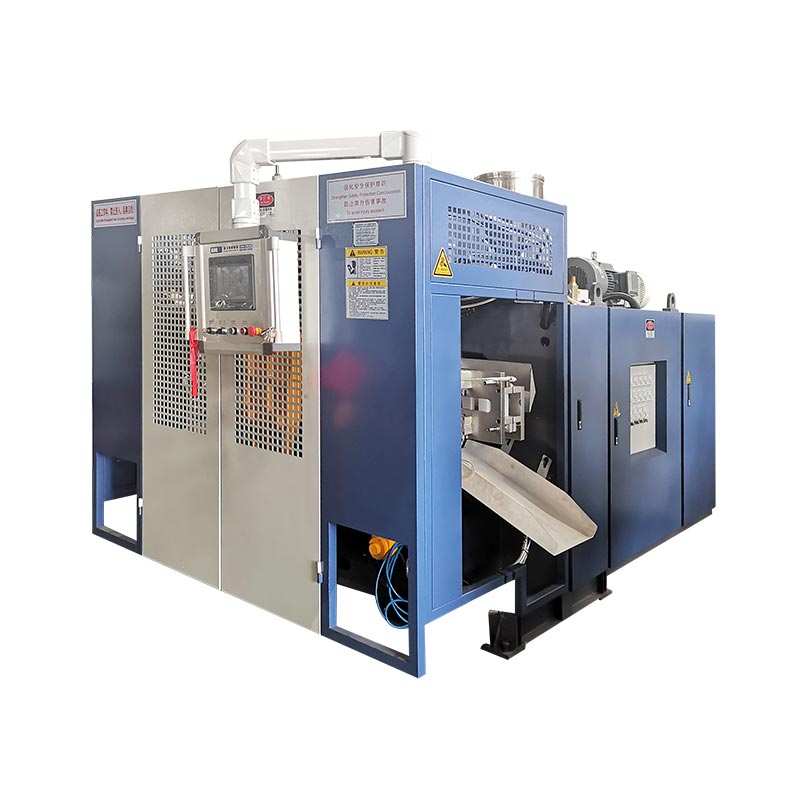
ה-KGB200L/LP היא פלטפורמת יציקת הנשיפה לצבירה מסוג 250L של Kinggle עבור תופים כימיים 220L כפול טבעות. פרויקט עובד צריך יותר ממכונת הדפוס. הוא גם זקוק למפרט תוף מאושר, HMWHDPE מותאם, עיצוב עובש וקירור, תוכנית פריזון, הוצאת וניקוי מבזקים, בדיקת דליפות, בדיקות איכות הניתנות לאיתור ותוכנית קבלת מפעל.
יש לתכנן קו תופים כימיים מהאריזה המוגמרת לאחור. התוף חייב להחזיק את התכולה המיועדת. הוא חייב לשרוד את בדיקות הטיפול וההובלה שהוגדרו. הסגירות, מפת הקיר ורישומי הייצור שלה חייבים להישאר בשליטה. מחזור יבש מהיר לבדו לא מוכיח אף אחד מהדברים האלה.
מדריך זה עוקב אחר תוף אחד דרך התא השלם. זה מפריד בין נתוני מכונה שפורסמו לתשומות הפרויקט. זה גם מראה אילו תוצאות יש להוכיח במהלך ניסוי ייצור.

- הקפיאו את ציור התוף, הסגרים, החומר, המשקל הנקי ומפת הקיר.
- המרת משקל מוגמר למסת פריזון ברוטו, כולל כל הגזרה.
- התאם את הראש, תוכנית הפריזון, העובש והקירור לאזורים הקריטיים.
- הגדר טיפול, ניקוי מבזקים ובדיקה כחלק מהמחזור.
- קבל את הקו עם שרף מאושר, הגדרות ייצור וקריטריוני מעבר ניתנים למדידה.
מה בעצם כולל תא תוף כימי שלם 220L
המכונה יוצרת את הגוף החלול. התא מייצר תופים מקובלים שניתן לחזור עליהם. ההבחנה הזו משנה את רשימת הרכישות. זה גם משנה את השאלות שנשאלו במהלך ההנדסה.
ציוד במעלה הזרם עשוי לכלול אחסון שרף, שינוע, ייבוש או מיזוג כאשר הניסוח דורש זאת. מינון צבע ותוספים זקוק למתכונים מבוקרים. לטחינה מחדש צריך מקור מוגדר, מצב חלקיקים ויחס מותר. פריטים אלו קובעים מה יגיע למכבש. הזנה לא יציבה לא יכולה לייצר פריזון יציב.
תא הליבה מכיל את מערכת האקסטרודר, ראש המצבר, יחידת ההידוק, תבנית, פיני מכה או סידור ניפוח תחתון, מערכת הידראולית ובקרות. של קינגגלדף המוצר KGB200L/LPמפרט גם בקר עובי MOOG 100, זרוע רובוט ומערכת ניפוח תחתונה בתיאור שפורסם. ההזמנה הסופית צריכה לזהות את הגרסאות המדויקות שסופקו.
העבודה במורד הזרם מתחילה כאשר התבנית נפתחת. התוף החם זקוק להסרה מבוקרת. יש לחתוך את הבזק העליון והתחתון מבלי לפגוע במשטחי האיטום. פתחים עשויים להזדקק לעיבוד או גימור. סגירות עשויות להזדקק להתאמה. כל תוף מקובל צריך אז את בדיקות המידות, המשקל, הקיר והנזילות המוסכמות.
ציוד קירור, אוויר דחוס, טיפול בחומרים, איסוף גזרות וגישה בטוחה יושבים סביב התא הזה. מעבדה או אזור איכותי עשוי לשבת מחוצה לו. אזור זה מטפל בבדיקות ארוכות יותר, דגימות שמורות וסקירת רשומות.
היקף שלם גם שם לכל גבול. מי מספק את מצנן העובש? מי מספק את המדחס והמקלט? מי מחבר את השמירה על הרובוט? מי מספק את בודק הדליפות? אם לגבול אין בעלים, זה הופך לעתים קרובות לעיכוב בהפעלה.
נעל את מפרט התוף לפני בחירת התצורה הסופית
הביטוי "תוף 220 ליטר" אינו מפרט מלא. שני תופים יכולים לחלוק נפח נומינלי אך זקוקים לתנאי תהליך שונים. לתוף טבעת כפולה עם ראש סגור יש צווארים ואזורי טיפול שונים מעיצוב ראש פתוח. גם מערכת הסגירה, התכולה ונתיב ההובלה משפיעים על הבדיקות.
התחל עם ציור מבוקר. כלול מידות כוללות, קיבולת נומינלית ושוליים, פתחים, פרטי סגירה, פעמונים, טבעות, ידיות ואזורי תווית. סמן את קו הפרידה וצבט. זהה כל מימד שמשפיע על מילוי, משטחים, ערימה או התאמת מכסה.
הוסף מפה ממוספרת של עובי דופן. המפה צריכה לכסות את הטבעת העליונה, הכתף, הדופן, הטבעת התחתונה, הבסיס, הצוואר ואזורי הצביטה. מספר קיר ממוצע אחד לא יכול להראות כיצד שרף מופץ. הדף של Kinggle מפרט 3.5 עד 4 מ"מ עבור יישום ה-200L שפורסם. השתמש בזה כהפניה ספציפית לדף, לא כתחליף למפת הקיר המאושרת.
רשום את המשקל היצוק נטו. אין לכלול סגרים שהורכבו בנפרד. לאחר מכן העריכו את הבזק העליון, הזנב התחתון, גרוטאות הצוואר וכל חומר גזום אחר. זה יוצר את יעד הפריזון הגולמי. תוף מוגמר במשקל 12 ק"ג עשוי להזדקק לזריקה מעל 12 ק"ג מכיוון שהתהליך חייב ליצור גם חומר נשלף.
התוכן המיועד שייך לקובץ. הוסף צפיפות, צמיגות, טמפרטורת מילוי, לחץ אדים, דרישות תאימות כימית וזמן אחסון צפוי. הקונה צריך גם לציין אם התוף יוביל סחורה מסוכנת בפיקוח. תשובה זו משנה את נתיב האימות.
של קינגגלתהליך מכירהמבקש תמונות, שרטוטים, משקל, גודל, חומר, עובי, תפוקה יומית ועמידות כימית. תשומות אלה צריכות להיות תיק תוף אחד שנשלט על ידי גרסאות. הצעת המחיר, עיצוב התבנית ותוכנית הקבלה צריכים להצביע על אותה גרסה.
קרא את הנתונים של KGB200L/LP שפורסמו כסט אחד תואם
דף KGB200L/LP מספק מעטפת התחלה שימושית. הוא מזהה סוג מיכל מקסימלי של 250 ליטר, מכונה של 39 ט' וסידור קבוע של סגירה פתוחה. זה גם מפרט כוח הידוק של 760 קילו-ניין, לוח של 1300 על 1500 מ"מ וגודל תבנית מקסימלי של 1100 על 1700 מ"מ.
טבלת האקסטרוזיה הציבורית מציגה שני ברגים של 100 מ"מ עם 32 יחסי L/D. כושר ההתכה של HDPE שפורסם הוא 180 ק"ג לשעה לבורג. הטבלה מפרטת גם מצבר 25 ל' והתייחסות למשקל מצבר PE של 18 ק"ג. אלו הם ערכי דפי מכונה. הם אינם מוכיחים תוף, שרף או מחזור מסוים ללא ניסוי תואם.
| פורסם פריט KGB200L/LP | ערך האתר | מה הפרויקט עדיין חייב לבדוק |
|---|---|---|
| קיבולת מיכל מקסימלית | 250 ל' | עובש בפועל, ביקוש לזריקה, גיאומטריה ונתיב הסרה |
| גודל ומשקל המכונה | 9.5 x 4.1 x 6.5 מ'; 39 ט | פינוי שירות, ביסוס, פיצול הובלה ותכנית הרמה |
| כוח הידוק | 760 קילוואן | שטח מוקרן, לחץ מכה, עומס צביטה ושוליים |
| גודל תבנית מקסימלי | 1100 x 1700 מ"מ | מעטפת תבנית מלאה, צינורות, סעפות וחלקים נעים |
| עובי עובש | 810 עד 950 מ"מ | ציור מחסנית תבנית סגורה וממשק לוח |
| בורג ו-L/D | 100 מ"מ x 2; 32 L/D | הורה ארכיטקטורת שכבות, דרגת שרף ומערכת צבע |
| פורסם קיבולת התכה HDPE | 180 ק"ג לשעה x 2 | תפוקה יציבה עם נוסחת HMWHDPE המאושרת |
| מַצבֵּר | 25 ליטר; ייחוס PE של 18 ק"ג | מסת פריסון ברוטו, מילואים ופרופיל מתוכנת |
| נשפו אוויר | 0.8 MPa; 1.8 מ"ק לדקה | איכות אוויר נדרשת, זרימת שיא, מקלט ולחץ במכונה |
| מים מקררים | 0.3 MPa; 120 ליטר לדקה | טמפרטורת אספקה, טמפרטורת חזרה, איכות ועומס חום |
| הפניה כוח שפורסמה | 70 עד 80 קילוואט ממוצע | גבול מדידה, מוצר, הגדרות ומצב ייצור |
העמוד מציג גם 300 יח' לשעה בתור "פלט (מחזור יבש)." זה לא תפוקת ייצור עבור תופים כימיים. הוא מתאר התייחסות לתנועת מכונה יבשה. אותו עמוד מפרסם בנפרד 17 עד 20 תופים לשעה עבור היישום שלו לחבית כימית. שמור על שתי התוויות שלמות.
יעד הקבלה הנכון אינו אף מספר בפני עצמו. זה מתקבל תופים לכל זמן מוסכם בתנאי ייצור מאושרים. הריצה חייבת לכלול אקסטרוזיה, נשיפה, קירור, הוצאה, חיתוך, בדיקה וספירת עצירות.
קרא את הנתונים בקבוצות מחוברות. מידות התבנית שייכות למכת הפתיחה ולנתיב ההסרה. מסת מצבר שייכת למסת זריקה ברוטו ושרף. זרימת האוויר שייכת ללחץ במכונה. ערך אחד גדול לא יכול לפצות על התאמה חלשה במקום אחר בתא.
מדוע הסיומת /LP לא צריכה להיעלם מהציטוט
קינגגל מפרסמת כיום שני דפי מוצרים קשורים. אחת מהן שמה לפלטפורמת ה-KGB200L/LP המתמחה בכימיקלים. האחרת שמה את מכונת תוף הפלסטיק KGB200L 220 ליטר. מחלקת ה-250L המשותפת שלהם לא הופכת את שמות הדגמים להחלפה.
דף KGB200L/LP מפרט מכונה של 39 ט ושני ברגים בקוטר 100 מ"מ. תיאורו מתרכז בראש מצבר דו-שכבתי. דף KGB200L מפרט מכונה של 36 ט ובורג אחד 120 מ"מ. הוא מפרסם 320 ק"ג לשעה עבור HDPE. שני הדפים מציגים את אותה מעטפת תבנית רחבה והתייחסות ללחצי 760 קילו-ניין.
ההבדל הזה מצביע על ארכיטקטורה, לא רק על יכולת. פריסת שני אקסטרודרים יכולה לתמוך במבנה שכבה מסודר או בפיצול חומר. פריסת אקסטרודר יחיד משרתת נתיב התכה שונה. הפונקציה המדויקת של כל שכבה עדיין זקוקה לתרשים תהליך כתוב. לעולם אל תניח ששני מכבשים יוצרים אוטומטית מחסום נדרש, מבנה ממוחזר או סידור צבע.
מיקום ציבורי KGB200L/LP
פלטפורמה מתמחה בתוף כימי 220L כפול טבעות. הדף מפרט שני ברגים בקוטר 100 מ"מ, תיאור ראש דו-שכבתי ומשקל מכונה של 39 ט'.
מיצוב ציבורי KGB200L
מכונת תוף פלסטיק 220 ליטר. הדף מפרט בורג אחד של 120 מ"מ, קיבולת התכה HDPE של 320 ק"ג לשעה ומשקל מכונה של 36 ט'.
הזמנת רכש צריכה לכלול את הדגם המלא, הגרסה והתצורה. צרף ציור של זרימת תהליך. רשום כל אקסטרודר, מנוע, בורג, מעבר ראש ובקר. הראה איזה חומר מזין כל קטע. אם יחס השכבות נשלט, הגדר את טווח העבודה ושיטת האימות שלו.
שליטה זו מגינה על שני הצדדים. הקונה מקבל את הארכיטקטורה המיועדת. הספק מקבל יעד טכני יציב. הוא גם שומר על רשימות חלקי חילוף, שרטוטי חשמל והכשרת מפעילים בהתאמה למכונה המותקנת.
שליטה ב-HMWHDPE כקלט ייצור, לא תווית גנרית
שמות ההתייחסות לאפליקציה של Kinggle HMWHDPE. ראשי התיבות מתארים פוליאתילן בעל משקל מולקולרי גבוה בצפיפות גבוהה. זה לא מזהה ציון אחד מדויק. ביצועי התוף תלויים בשרף שנבחר, בניסוח, בהיסטוריית העיבוד ובעיצוב האריזה.
בקובץ החומר המאושר יש לציין את הספק והכיתה. הוסף את גיליון הנתונים של החומר, אצווה צבעונית, תוספים וכללי בקרת שינויים. רשום כיצד מגרשים נכנסים מזוהים. אם מותרת ציון חלופי, ציינו את מבחן האישור לפני כניסתו לייצור רגיל.
מחדש צריך כלל משלו. הפרד גזירה נקייה בתהליך מחומר ממוחזר לאחר השימוש. הגדר את המקור המותר, ההכנה, גודל החלקיקים, יחס האחסון והתערובת. רשום כיצד מפעילים מגיבים כאשר המטחנה או המסוע עוצרים. לאחוז במסך מתכון יש ערך קטן אם זרם ההזנה בפועל אינו נשלט.
לחות, זיהום וקנס עלולים להפריע להאכלה או לאיכות פני השטח. טמפרטורת החומר והתנהגות בתפזורת יכולים גם לשנות את ההתאוששות. בדוק את המערכת האמיתית במהלך ניסוי הייצור. השרף צריך לעבור דרך המיכל המיועד, הבלנדר, המסוע ולולאת הטחינה מחדש.
אם התוף ישא כימיקלים, התאימות שייכת לתוכנית האריזה המוגמרת. מכונת הדפוס אינה יכולה לבסס תאימות בעצמה. החומר המיועד, משך האחסון, החשיפה הסביבתית והכללים החלים קובעים את הראיות.
שינוי חומרי יכול לשנות את חוזק ההיתוך ולצניחה. זה יכול לשנות את האופן שבו הפריזון נמתח סביב טבעות ופינות. לכן אישור מהותי ותכנות פריסוןלא אמור להיות מנוהל כפרויקטים נפרדים.
בנה את הפריזון סביב טבעות, כתפיים, בסיס וסגרים
תוף גדול אינו נמתח באופן שווה. הכתף עוברת על חלק אחד של התבנית. הפינה התחתונה עוברת מעל אחרת. הטבעות, מגע הבסיס ואזורי הצוואר מבקשים כל אחד מהפריזון חומר אחר. פער קוביות אחד לא יכול לשרת כל אזור באופן שווה.
התחל עם מסה. הוסף את התוף המוגמר, ההבזק העליון, ההבזק התחתון, גרוטאות הצוואר ועיטורים אחרים. זוהי מסת הפריזון הגסה. השווה אותו עם קיבולת המצבר שהוזמנה תחת בסיס השרף המאושר. השאר עתודה הנדסית במקום להתאים במדויק את המקסימום שפורסם.
מסת תוף מוגמרת + פלאש עליון + זנב תחתון + גרוטאות צוואר או ידית + חומר גזום אחר
לאחר מכן, מפה את הפריזון לאורכה. השתמש במפת הקיר הממוספרת מהתוף המאושר. חבר כל מיקום תוף קריטי למיקום בתוכנית הפריזון. הפרופיל הראשון הוא רק מתכון התחלתי. ניסוי הייצור אמור לעדכן אותו מתוצאות קירות מדודות.
צפו באזורי הטבעת הכפולה. מעט מדי חומר יכול להפחית את הקיר המקומי או לשנות את גיאומטריית הטבעת. יותר מדי יכול להגדיל משקל, זמן קירור ולהבהב. הצווארים והסגרים צריכים גיאומטריה יציבה. הבסיס צריך מספיק חומר לביצועי מגע והשפעה. אף אחת מהמטרות הללו לא נפתרת על ידי הפיכת התוף כולו לכבד יותר.
גם פריקת מצבר משנה. הפריזון צריך להיכנס לתבנית תוך זמן מבוקר. טמפרטורת ההיתוך, מהירות הפריקה, תנועת הפערים ותזמון סגירת התבנית פועלים באינטראקציה. אם הפריזון תלוי יותר מדי זמן, צניחת משנה את מפת הקיר לפני סגירת התבנית.

אחסן את הפרופיל הסופי עם מספר גרסה. רשום את כלי התבנית, שרף, נקודות קביעת טמפרטורה, זמן פריקה ומפת קיר לדוגמה. קשה לשחזר פרופיל ללא תנאים אלה.
התייחסו לתבנית התוף ולמעגל הקירור כהחלטה עיצובית אחת
מעטפת התבנית הציבורית היא רק בדיקת התאמה. זה לא מוכיח שהתבנית תתקרר באופן שווה, תשחרר את התוף או תנקה את הרובוט. סקור את מכלול התבנית המלא. כלול סעפות, כיפופי צינורות, חומרת נשיפה, תוספות נעות, בלוקים צביטה ונקודות הרמה.
קו הפרידה והצביטה חייבים לנהל כנסייה כבדה. החתך צריך לאטום באופן עקבי מבלי ללכוד חומר מוגזם. כיסי פלאש צריכים מקום למסה הצפויה. פרטי הצוואר והמכה התחתונה חייבים להתאים לשרטוט התוף ולשיטת הגימור במורד הזרם.
הקירור צריך לעקוב אחר העומס התרמי של התוף. טבעות ומעברים עבים יכולים להחזיק חום. דפנות רחבות עלולות לעוות במהלך ההסרה. ייתכן שאזורי הבסיס והסגירה ידרשו בקרת טמפרטורה הדוקה יותר. תכנן ערוצים סביב צרכים אלה במקום להשתמש במעגל פשוט אחד עבור כל התבנית.
מפצלים את התבנית לאזורי קירור בעלי שם. תן לכל אזור זרימת יעד ותנאי כניסה. לספק חיבורים נגישים ותוכנית שטיפה. במהלך הניסיון, רשום טמפרטורות אספקה והחזרה. קריאת לחץ לבד לא יכולה להראות אם חום יוצא מכל מעגל.
טמפרטורת ההסרה היא חלק מהמחזור. שחרור מוקדם עשוי להגביר את התפוקה כשהתוף עדיין רך. הרובוט, המסוע או המפעיל יכולים לאחר מכן לעוות טבעות או משטחי איטום. הגדירו מצב הסרה בטוח עם ראיות ממדיות ופונקציונליות.
דף Kinggle מפרט 0.3 MPa ו- 120 ליטר לדקה כאסמכתאות למי קירור מכונה. ערכים אלה עוזרים להגדיל את החיבור. הם אינם מפרט צ'ילר שלם. חבילת הקירור הסופית צריכה טמפרטורת מים, מצב עיצוב הסביבה, עומס חום עובש, עומס חום במכונה, יציבות זרימה ואיכות מים.
השתמש ב-מדריך עיצוב תבניות לנשיפה בשיחוללסקור את האוורור, הצביטה, הקירור והשחרור. שים את ציור התבנית המקובל באותו קובץ טכני כמו פריסת המכונה.
תכנן בדיקת יציאה, ניקוי מבזקים ודליפות בתוך המחזור
מחזור הדפוס אינו מסתיים כאשר התבנית נפתחת. תוף גדול עדיין צריך הסרה בטוחה וגימור מבוקר. שלבים אלה יכולים להפוך למגבלת הפלט האמיתית אם הם יתווספו לאחר בניית המכונה.
התחל עם טייק אאוט. הגדר את מיקום האחיזה, טמפרטורת התוף, המטען ונתיב התנועה. הרובוט חייב לנקות את התבנית, לשמור ולפוצץ את החומרה. האחיזה שלו לא צריכה לרסק טבעת חמה או לסמן לוח תווית. נקודת המסירה צריכה לתמוך בתוף ללא גלגול בלתי מבוקר.
לאחר מכן, מפה כל חתך. הבזק העליון, הזנב התחתון והצוואר עשויים להזדקק לכלים שונים. הגן על פני סגירה וממדים קריטיים. אסוף גזרה מבלי לערבב אותו עם פסולת הרצפה. אם חיתוך נקי חוזר לתהליך, הראה את המסלול אל המטחנה והבלנדר.
בדיקת דליפות צריכה גבול כתוב. הגדר את הפתחים שנבדקו, מצב הסגירה, שיטת הלחץ או הוואקום, זמן הייצוב, זמן הבדיקה וסף הדחייה. הגדירו גם מה קורה לאחר כישלון. תוף שנדחה צריך להישאר ניתן לעקוב אחר החלל שלו, חלון הזמן ורישומת התהליך.
| תַחֲנָה | קֶלֶט | תְפוּקָה | עדות ללכוד |
|---|---|---|---|
| הוצאת רובוט | תוף מעוצב חם | תוף נתמך בתחנת חיתוך | מרווח, סימני אחיזה, זמן מחזור והחזרה |
| מבזק | תוף עם עיטור תהליך | נקה קצוות מוגמרים | איכות חיתוך, נזק לתוף ומסת חיתוך |
| גימור פתיחה | צווארים מעוצבים | ממשקים מוכנים לסגירה | מידות, משטח ותוצאות מדידה |
| בדיקת דליפה | סגירות תוף ובדיקה מוגמרות | מעבר או דחייה ניתנת למעקב | מתכון, תוצאה, מזהה מכשיר וחותמת זמן |
| בדיקה סופית | תוף נבדק | מוצר מקובל או דחייה מבוקרת | משקל, מפת קיר, מידות ומראה |
זמן כל תחנה במהלך הניסיון במפעל. מכונת דפוס עשויה להמתין מכיוון שמסלול ההוצאה ארוך או שתחנת הגזירה מלאה. העיכובים האלה שייכים לפלט המקובל. אין להסתיר אותם מאחורי מספר המחזור היבש.
הפרד את יכולת המכונה מאישור האריזה של האו"ם
עמוד המוצר של Kinggle מציין כי תופים מהאפליקציה שפורסמה יכולים לעבור מבחן נפילה של 3 מ' ולהשלים הסמכה של האו"ם. שמור על תביעה זו קשורה לבקשה המוצהרת. אל תכתוב אותו מחדש כערובה לכל תוף, חומר מילוי או שוק.
מכונה אינה יכולה להעניק סימן אריזה של האו"ם. האישור חל על סוג עיצוב אריזה תחת המערכת הרלוונטית. התוף המוגמר, הסגרים, התוכן או מדיית הבדיקה, ההכנה, המיזוג ותוצאות הבדיקה כולם חשובים. בקרות ייצור שוטפות חשובות גם לאחר שהתכנון עובר.
הוועדה הכלכלית של האו"ם לאירופה מפרסמת את התקנות דגם האו"ם. גרסה 24 פורסמה בשנת 2025. הכללים הלאומיים או המודאליים החלים עשויים להשתמש במהדורה מסוימת או להוסיף דרישות. אשר את הסמכות, מעבדת הבדיקה ומסלול האישור לשוק היעד.
בנה שני שכבות ראיות. הראשון הוא מבחן הקבלה של מפעל המכונה. זה מוכיח שהתא שהוזמן מפעיל את התוף המוסכם בתנאים מוגדרים. השני הוא בדיקת סוג עיצוב אריזה. זה מוכיח את האריזה המוגמרת מול התוכנית הרלוונטית. אחד לא מחליף את השני.
במהלך ניסויי מכונה, מדוד את התכונות התומכות בבדיקות מאוחרות יותר. שיא מסה נטו, מסת זריקה ברוטו, מפת קיר, מידות סגירה, גיאומטריית טבעת, תוצאת דליפה והגדרות תהליך. שמור דוגמאות מסומנות. זה נותן לצוות בדיקת האריזה מגרש התחלתי שניתן למעקב.
לפרטים נוספים על כוונת בדיקת המוצר, השתמש ב- Kinggle הקייםמדריך לבדיקת נפילת תוף כימי. שמור את המאמר הנוכחי מתמקד בתא הייצור. ההפרדה הזו עוזרת לקונים למצוא את התשובה של שילוב המכונה או את התשובה לבדיקה מבלי לקרוא שני עמודים שאומרים את אותו הדבר.
חשב תפוקה מקובלת מאירועי הפקה אמיתיים
דף המוצר מפרסם 17 עד 20 תופים לשעה עבור היישום הנקוב. זו התייחסות תכנונית שימושית. זה לא תעריף מובטח עבור תוף אחר. משקל, מפת קיר, שרף, קירור עובש, הוצאה ובדיקה יכולים לשנות את התוצאה.
התחל בריצה מתוזמנת. סופר כל אירוע דפוס. לאחר מכן סווגו כל תוף כמקובל, נדחה או ממתין למבחן. רשמו כל עצירה והסיבה לה. השתמש באותה תוכנית איכות שתשלוט בייצור.
תופים מקובלים ÷ דקות הפקה נצפו x 60
חשב גם את הביקוש החומרי ברוטו. הכפל מסת הפריזון ברוטו על ידי עיצוב אירועים לשעה. אין להכפיל את משקל התוף המוגמר בשיעור קטלוגי. קיצור דרך זה מתעלם מפלאש, דחיות, חומרי הזנק והפסדי תהליכים אחרים.
מסה פריסון ברוטו x אירועי דפוס לשעה
הפרד את תפוקת המעבר הראשון מעיבוד חוזר או מבחן חוזר. תוף שנכשל בתחנת הדליפה ומאוחר יותר עובר לאחר התאמת הסגירה לא אמור להיעלם מיומן האירועים. הסיבה חשובה. זה עשוי להצביע על דפוס, גימור, הרכבת סגירה או הבוחן.
קירור לעתים קרובות שולט במחזור. אם מספר שניות נוספות מגנות על גיאומטריית הטבעת, הזמן הזה שייך לקצב המקובל. שחרור מהיר יותר שיוצר צוואר סגלגל או ממדים לא יציבים אינו רווח בפריון.
השתמש בריצה ארוכה מספיק כדי לחשוף התאוששות ואיזון במורד הזרם. הקלט את הגדרות המכונה בהתחלה ובסוף. המדריך זמן מחזורמסביר כיצד להפריד בין שחזור שחול, דפוס, קירור וטיפול. המדריך אנרגיהמסביר מדוע הספק ואנרגיה לכל תוף מקובל צריכים גבול מדידה מוצהר.
ערכת KPI סופית שימושית כוללת תופים מקובלים לשעה, תפוקת מעבר ראשון, קילוגרמים ברוטו לכל תוף מקובל, קילוגרמים לחיתוך לכל תוף, זמן השבתה שנספר ואנרגיה לכל תוף מקובל. כל מספר צריך כלל התחלה ועצירה מוסכם.
תכנן את גבול המפעל סביב פסגות, גישה והסרת חום
מידות המכונה הציבורית הן 9.5 על 4.1 על 6.5 מ'. הקופסה הזו אינה חלל ההתקנה. מפעילים, החלפות תבניות, במות, ארונות, צינורות, מסועים ושמירה משתרעים מעבר לו. הגג חייב לאפשר גם הקמה ותחזוקה.
התחל עם ציור פריסת הציוד. הוסף שטח משיכה לתחזוקה עבור ברגים ורכיבים הידראוליים. סמן את נתיב התבנית מהמשאית או מאזור האחסון ללוחות. בדוק את קיבולת המנוף או המלגזה בכל נקודה. הראה לאן ינועו התופים החמים והפלאש שהוסרו.
אוויר דחוס זקוק ללחץ וזרימה בחיבור המכונה. Kinggle מפרסם 0.8 MPa ו-1.8 m³/min. חדר המדחס חייב לקחת בחשבון אובדן קו, משתמשים אחרים, ביקוש שיא, נפח מקלט וטיפול באוויר. תהליך הנשיפה זקוק גם לאיכות האוויר המוסכמת.
קירור דורש טמפרטורה וזרימה יציבות. הדף הציבורי מציג 0.3 MPa ו-120 ליטר לדקה. בקשו גיליון עומס חום המפריד בין התבנית, ההידראוליקה וצרכנים אחרים. גודלו את הצ'ילר או מגדל הקירור בהתאם למצב הסביבה ולאיכות המים המקומיים.
תכנון החשמל צריך את העומס המחובר, המתח, התדר, תוואי הכבלים, ההגנה ובדיקת השנאים. שורת "צריכת אנרגיה ממוצעת" של 70 עד 80 קילוואט של הדף מהווה התייחסות להספק. זה לא העומס המותקן ולא האנרגיה לכל תוף.

עיין במלאתוכנית שירות של דפוס מכהעם המכונה וספקי העזר. שים כל תנאי אספקה וגבול בהסכם הטכני.
הפעל ניסוי קבלה העוקב אחר מגרש תופים אחד שניתן למעקב
בדיקת הקבלה של המפעל צריכה להשתמש בשרטוט, בתבנית ובחומר המאושרים של התוף. אם שרף ייצור אינו זמין, תיעד את התחליף ואת גבולות התוצאה. אל תקרא לתנועת מכונה יבשה מבחן קבלת מוצר.
הסכם את תוכנית הבדיקה לפני הביקור. תן שם של המכשירים, גודל המדגם, משך ההרצה ומגבלות הקבלה. החליטו כיצד סופרים תחנות. הגדר אילו הגדרות עשויות להשתנות במהלך הריצה ומי מאשר שינוי.
- אמת את המבנה.בדוק את הדגם המלא של KGB200L/LP, מכבשים, ראש, בקר, מהדק, רובוט, ניפוח תחתון, שמירה וחומרי עזר שהוזמנו כנגד החוזה.
- ודא כיול וכלי עזר.הקלט מזהי מכשירים. אשר את תנאי החשמל, האוויר והקירור בגבול המכונה.
- טען את החומר המאושר.שיא דרגת שרף, מגרש, צבע, תוסף ומתכון לטחינה מחדש. בצע את נתיב השינוע המיועד.
- ייצוב התהליך.להגיע לתנאי התכה שניתנים לחזרה, התאוששות מצבר, התנהגות פריקה, קירור והוצאה לפני תחילת הריצה הרשמית.
- מקפיאים את המתכון ההתחלתי.שמור טמפרטורות, מהירויות, פרופיל פריזון, תזמונים, לחצים והגדרות במורד הזרם עם מספר גרסה אחד.
- הפעל את החלון המוסכם.ספירת תופים מעוצבים, מקובלים ודחויים. רישום כל עצירה עם משך וסיבה.
- מדוד את התוכנית לדוגמה.בדוק מסה, מידות, מפת קיר, גיאומטריה של הטבעת והצוואר, איכות החיתוך, המראה ותוצאת הדליפה.
- בדוק את המאזן במורד הזרם.ודא שהרובוט, הגזם, הבוחן והמסועים יכולים לשמור על קצב הדפוס ללא הצטברות לא בטוחה.
- סגור כל סטייה.רשום את התוצאה, הבעלים ושיטת הבדיקה החוזרת. אל תסתיר נושא פתוח בהצהרה כללית של "עבר מבחן".
שמור דוגמאות מההתחלה, האמצע והסוף. סמן כל תוף בזמן, מתכון ותוצאה. שמור את מפת הקיר ורישום הדליפות יחד עם דוח הניסיון. זה הופך ביקור במפעל לראיה שיכולה לתמוך בהפעלה מאוחרת יותר ופתרון בעיות.
צלם את הדוגמאות המאושרות ואת התוויות שלהן. ייצא את המתכון הסופי לפני הכיבוי. הדוח צריך לפרט גם תצפיות לא פתורות שלא גרמו לדחייה. פרטים אלו מעניקים לצוות האתר נקודת התחלה ברורה לאחר ההתקנה.
ניתן לראות בדיקות חבילה פונקציונלית במהלך פרויקט המכונה אם השיטה מוסכמת. עם זאת, אישור רשמי מסוג עיצוב עשוי להתרחש במקום אחר. שמור את הדוחות האלה בנפרד. כל דוח צריך לציין בדיוק מה הוא מוכיח.
תהליך המכירה של Kinggle כולל בדיקה, בדיקה והזמנה להצטרף לבדיקה. השתמש בהזדמנות זו כדי לעקוב אחר המדריך לבדיקת קבלה במפעל. לאחר המסירה, חזור על ריצת קבלה מוגדרת של האתר עם כלי השירות המותקנים ומערכת החומרים המקומית.
בנו הצעת מחיר מוכנה להצעת מחיר עבור תא KGB200L/LP
בירור שימושי מאפשר לספק לבדוק את כל נתיב הייצור. התחל עם קובץ התופים. הוסף ציור, תמונות ודוגמה פיזית אם זמינה. ציין אם המוצר הוא 200L, 220L או גודל אחר במסגרת המחלקה המוצעת.
ספק משקל יצוק נטו, אומדן ירי ברוטו ואת מפת הקיר הממוספרת. תן שם את דרגת ה-HMWHDPE, הצבע, התוספים וכלל הטחינה מחדש. ציין את התוכן, מערכת הסגירה, דרישת העמידות לכימיקלים ובדיקות האריזה הרלוונטיות.
הגדר פלט כתופים מקובלים לשעה. הוסף נפח שנתי, דפוס משמרות והחלפות מתוכננות. תאר הוצאה, חיתוך, גימור פתיחה, בדיקת דליפה, בדיקה, סימון וריפוי משטחים. סמן אילו פריטים על Kinggle לצטט ואילו הקונה יספק.
צרף את נתוני המפעל. כלול מתח, תדר, קיבולת אוויר דחוס, מקור קירור, טווח סביבה, גובה, גובה בניין, קיבולת מנוף ותוכנית קומה זמינה. הוסף את כיוון המכונה ואת זרימת התוף המועדפת.
בקש תגובה בכתב עם תצורת KGB200L/LP המלאה. זה צריך לכלול מעטפת תבנית, ארכיטקטורת אקסטרודר וראש, בסיס מצבר, שירותים, רשימת עזר, פריסה, תוכנית קבלה ומסירת נתונים. אל תקבל "תצורה סטנדרטית" כתיאור היחיד.
ההחלטה הסופית צריכה לחבר כל דרישה חשובה לתוף לתכונה או בדיקה של מכונה. אם לדרישה אחת אין בעלים, סגור אותה לפני שחרור ההזמנה. אם אתה עדיין אוסף קבצים, השתמש ב- Kinggle'sמרכז ההורדותוסרטוני מכונהלהפניות זמינות. לאחר מכן שלח את חבילת הפרויקט המבוקרת דרך הטופס יצירת קשר.
שאלות נפוצות
תשובות אלו מכסות את שאלות הקנייה שמשנות לרוב את התצורה או תוכנית הקבלה. הם משתמשים בדפי המוצר הנוכחיים של Kinggle בתור הפניה למכונה. מסמכי הפרויקט צריכים לשלוט בהזמנה הסופית.
אילו מוצרים מיועד ה-KGB200L/LP לייצר?
Kinggle ממקם את ה-KGB200L/LP כמכונה מיוחדת בגודל 250L עבור תופים כימיים כחולים 220L כפול טבעות. תוף אחר עדיין זקוק לבדיקות עבור מסת פריזון ברוטו, התאמה של עובש, חלוקת קיר, סגירות, קירור, הוצאה ובדיקות אריזות נדרשות.
האם 300 יח' לשעה אומר שהמכונה מייצרת 300 תופים כימיים בשעה?
לא. טבלת המוצרים מציינת 300 יח' לשעה כמחזור יבש. אותו עמוד מפרסם 17 עד 20 חתיכות לשעה עבור היישום הכימיקל-תוף שלו. יש להוכיח את התפוקה הסופית המקובלת עם תבנית הייצור, השרף, הקירור, האוטומציה והאיכות.
האם ה-KGB200L/LP יכול ליצור תוף בגימור של 15 ק"ג?
הדף מפרט התייחסות לתוף מוגמר של 12 עד 15 ק"ג והתייחסות למשקל מצבר PE של 18 ק"ג. מסת פריזון ברוטו כוללת גם הבזק וגזרה אחרת. אשר את איזון המסה המלא, בסיס השרף, הרזרבה ומפת הקיר לפני הקפאת תצורת הראש.
האם KGB200L/LP זהה למכונה של KGB200L?
לא. Kinggle מפרסם אותם כתצורות קשורות אך מובחנות. עמוד KGB200L/LP מפרט שני ברגים בקוטר 100 מ"מ, תיאור שכבה כפולה ומשקל מכונה של 39 ט'. דף KGB200L מפרט בורג אחד של 120 מ"מ ומשקל מכונה של 36 ט'.
האם קניית מכונה זו מעניקה לתופים הסמכה של האו"ם?
לא. מכונה אינה מעניקה תו אריזה של האו"ם. האישור חל על סוג עיצוב האריזה שנבדק לפי הכללים הרלוונטיים. התוף המוגמר, הסגרים, התכולה המיועדת או מדיית הבדיקה, ההכנה, תוצאות הבדיקה והייצור השוטף שולטים בכל דבר.
מה עליי לשלוח לקבלת הצעת מחיר של KGB200L/LP?
שלח את ציור התוף, תמונות, דוגמה, מידות, פתחים, משקל נטו, מפת קיר, דרגת HMWHDPE, אומדן חיתוך, סגירות, תוכן, בדיקות, יעד פלט מקובל, היקף במורד הזרם וכלי עזר במפעל. ציינו גם את מבנה השכבה הנדרש ואת גבול האוטומציה.
הפוך תוף אחד מאושר למפרט מכונה שלם
שלח לקינגגל את ציור התוף, החומר, מפת הקיר, הסגרים, תוכנית הבדיקה, יעד הפלט וכלי השירות של המפעל. לאחר מכן, צוות ההנדסה יכול לאשר את תצורת KGB200L/LP, עובש, אמצעי עזר והיקף קבלה.
בקש פתרון KGB200L/LP