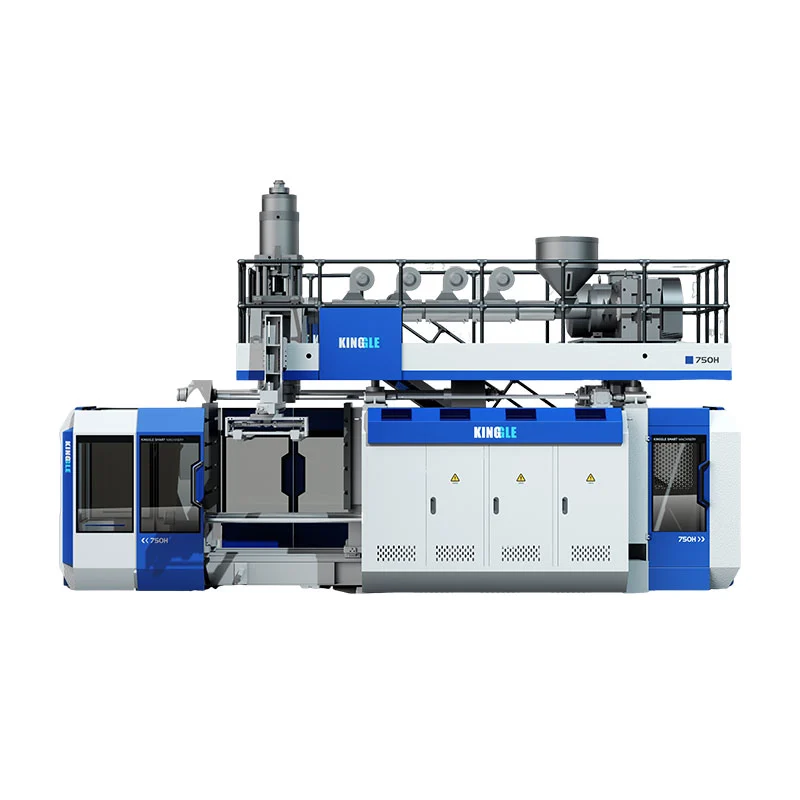
ה-KGB100B הוא מועמד למוצרים חלולים גדולים רק כאשר החלק, התבנית, הפריזון הגס והמפעל מתאימים כולם לגבולות שפורסמו. Kinggle מפרט קיבולת מיכל מקסימלית של 120 ל', גודל תבנית מקסימלי של 920 על 1200 מ"מ, ייחוס מצבר של 12(20) ל' והתייחסות למשקל מצבר PE של 9(15) ק"ג. הנתונים האלה מתחילים את הסקירה ההנדסית, אבל שרטוט מוצר ותוכנית ניסיון חייבים להכריע את הבחירה הסופית.
לקונה המחפש מכונת דפוס 120 ליטר בדרך כלל יש חלק אמיתי בראש. זה עשוי להיות תוף כימי, מחסום תנועה, צף, טנק, צעצוע או רכיב טכני גדול. תווית הנפח שימושית, אך אינה מתארת את האזורים הקשים ביותר, תנועת עובש, פיזור הקיר או דרישת הקירור.
מדריך זה קורא את KGB100B כמערכת ייצור. זה מסביר מה כל מספר שפורסם יכול להגיד לך ומה לא. זה גם מראה מה לשלוח עם RFQ, כך שהדיון יכול לעבור משם מכונה כללי לפתרון שניתן לבדיקה.

שש שאלות לבדיקת התאמה מהירה של המוצר
- האם התבנית השלמה מתאימה ללוח, למעטפת התבנית ולטווח העובי?
- האם החלק המקורר יכול לעזוב את התבנית דרך הפתח הפנוי?
- האם מסת הפריזון ברוטו נמצאת בתצורת המצבר שנבחרה?
- האם המכבש יכול לשחזר מספיק חומר למחזור המטרה?
- האם כוח ההידוק יכול להכיל את השטח המוסכם ואת לחץ המכה?
- האם המפעל יכול לספק חשמל יציב, מי קירור ואוויר דחוס?
גבול מפרט:הנתונים במדריך זה מגיעים מהזרםעמוד המוצר Kinggle KGB100B. הם נבדקו ב-15 בספטמבר 2026. התייחסו אליהם כאל אסמכתאות מיון שפורסמו. הצעת המחיר המאושרת, הפריסה, שרטוט המכונה וההסכם הטכני חייבים להגדיר את המכונה שהוזמנה.
תווית 120L היא נקודת התחלה, לא אישור מוצר
Kinggle מפרסמת 120 ליטר כקיבולת המכולה המקסימלית של KGB100B. זה נותן לקונים סמן טווח מהיר. זה לא אומר שכל חלק מתחת ל-120 ליטר יפעל על המכונה. לתוף קומפקטי ומחסום תנועה ארוך יכולים להיות רוחבי עובש שונים מאוד, אזורים מוקרנים, אורכי פריזון ושבילי הסרה.
נפח נומינלי יכול גם להסתיר את הביקוש החומרי. מצוף גדול בעל דופן דקה עשוי להכיל יותר אוויר אך פחות שרף מאשר חלק טכני קטן יותר עם צלעות עבות, ידיות ואזורי צביטה. המכונה חייבת להוות את הפריזון החם המלא, כולל חומר שהופך מאוחר יותר להבזק או לקצץ. לכן משקל המוצר המוגמר לבדו ממעיט בזריקה שהראש חייב לספק.
גיאומטריה משנה שוב את ההחלטה. אזורי משיכה עמוקים יכולים למתוח את הפריזון בכבדות. לוחות רחבים עשויים להזדקק לכוח הידוק רב יותר. ניתן להגביל חלקים ארוכים על ידי מרחק בין תבנית לעובש או מקום הוצאה לפני שנפח המיכל הופך להיות רלוונטי. תוספות צוואר, חוטים פנימיים וניפוח תחתון יכולים להוסיף עוד תנועה למחזור.
השתמש בתיאור 120L כדי לבנות רשימה קצרה. לאחר מכן השווה את החלק האמיתי ואת התבנית עם המכונה. זו הסיבה של קינגגל עצמותהליך מכירהמבקש תמונות מוצר, שרטוטים, משקל, גודל, חומר, עובי ודרישות תפוקה לפני המלצת דגם.
הרצף הזה שומר על תווית הקיבולת בתפקידה הנכון: תחילה סינון מהיר, שנית אישור הנדסי.
הפוך את מפרט KGB100B לשאלות קונים
טבלת מפרט שימושית ביותר כאשר כל מספר מוביל להמחאה. עמוד KGB100B מכסה את גודל המכונה, הידוק, שחול, ראש המצבר והפניות לשירות. חלק מהערכים הם גבולות ברורים. אחרים מתארים תצורה שפורסמה או מצב מכונה ללא עומס.
הדף מפרט את המצבר כ-12(20) ל' ומשקל מצבר PE כ-9(15) ק"ג. הסוגריים מופיעים כדי לציין חלופות רשומות, אך הדף אינו מגדיר את כלל הבחירה. לפיכך יש לציין בהצעת המחיר סידור ראש אחד והיקפו המהותי. אל תשלב את הדמות הגדולה יותר עם הנחת מכונה סטנדרטית אלא אם Kinggle מאשר זאת עבור הפרויקט.
| שדה פורסם | התייחסות KGB100B | שאלה שזה אמור להפעיל |
|---|---|---|
| קיבולת מיכל מקסימלית | 120 ל' | האם הגיאומטריה של המוצר והפריזון הגולמי מתאימים, לא רק הנפח הנומינלי שלו? |
| תְפוּקָה | 320 יח' לשעה, מחזור יבש | איזה תפוקה יכולה המכונה להחזיק עם כללי תבנית הייצור, שרף, קירור ואיכות? |
| גודל מכונה | 5.9 x 3.8 x 4.6 מ' | האם יש מספיק מקום מותקן לגישה, במות, צינורות, טיפול ותחזוקה? |
| משקל מכונה | 18 ט | איזו תוכנית ביסוס וחבלול עוקבות אחר שרטוט ההסדר הכללי הסופי? |
| כוח הידוק | 440 קילוואן | האם זה מספיק לשטח המוקרן של המוצר בלחץ התהליך המוסכם? |
| הפניות ללוח ועובש | פלטת 1200 x 1200 מ"מ; תבנית מקסימלית 920x1200 מ"מ | האם גוף התבנית, תבנית ההרכבה, השירותים והחיבורים מתאימים זה לזה? |
| פתיחה ותנועה | פתיחה של 500 עד 1400 מ"מ; מהלך נע 600 מ"מ | האם החלק יכול להשתחרר ולצאת ללא התנגשות או פגיעה במשטחים חמים? |
| עובי עובש | 510 עד 600 מ"מ | האם העובי המותקן כולל לוחות גיבוי, מתאמים וכלי עבודה נדרשים? |
| אקסטרודר | בורג 100 מ"מ; 24 L/D; מנוע 55 קילוואט | האם הבורג וחלון התהליך שנבחרו מתאימים לשרף האמור? |
| פורסם יכולת התכה HDPE | 160 עד 200 ק"ג לשעה | האם הביקוש החומרי הגולמי מתחת לתפוקה יציבה מוכחת עבור הניסוח בפועל? |
| ראש מצבר | יב(20) ל; התייחסות PE של 9(15) ק"ג | איזו אפשרות מצוטטת, והאם היא מכסה מסת פריזון ברוטו עם מרווח תהליך שמיש? |
| קוטר סיכת מת | מקסימום 450 מ"מ | איזו תבנית וחבילת כלי עבודה נחוצים עבור קוטר הפריזון ופריסה של המוצר? |
| התייחסות למי קירור | 0.3 MPa; 120 ליטר לדקה | באיזו טמפרטורת כניסה, איכות מים והיקף מעגל זה חל? |
| פורסם קו אנרגיה ממוצע | 52 עד 60 קילוואט | אילו קוט"ש/ק"ג ו-kWh הקשורים למוצר לחלק מקובל נמדדים במהלך ניסוי יציב? |
דף המוצר מפרסם גם לחץ מכה של 0.8 MPa ונתון זרימת אוויר של 1.8, אך היחידה הנראית לעין שלו מוצגת כ-M2/MIN. יחידה זו זקוקה לתיקון או אישור לפני שהיא נכנסת למפרט מתקן. בקשת בקשה אחראית צריכה לסמן את אי הוודאות במקום לשנות את היחידה בשקט.
קרא יחד שורות קשורות. גודל התבנית שייך לפתח ולעובי. מסת מצבר שייכת לשרף הנבחר ולזריקה הגסה. כושר ההתכה שייך לזמן התאוששות ואיכות התכה יציבה. מידות המכונה שייכות לגישה לתחזוקה ולציוד עזר. קריאה מחוברת זו מונעת ממספר אחד חיובי להסתיר אילוץ פרויקט אחר.
בדוק את מעטפת התבנית ואת נתיב הסרת החלק
גודל התבנית המקסימלי שפורסם הוא 920 על 1200 מ"מ. הלוח הוא 1200 x 1200 מ"מ, וטווח עובי התבנית הוא 510 עד 600 מ"מ. ערכים אלה מתארים ממדים קשורים, אך אינם ניתנים להחלפה. תבנית עשויה להתאים למידות הפנים המצוינות ועדיין להתנגש עם מוטות חיבור, צינורות, חורי הרכבה או ציוד נע.
התחל עם ציור הרכבה, לא סקיצה של מוצר. הצג את שני חצאי התבניות, לוחות הגיבוי, סעפות המים, סיכות הנשיפה, כלי העבודה הצוואר או התחתון, התקנים הידראוליים, חיישנים וקופסאות חשמל. זהה את קו המרכז ותבנית ההרכבה. סמן כל פריט שזז מחוץ לגוף התבנית במהלך הפתיחה.
לאחר מכן, הדמיית הסרה. דף KGB100B מפרסם התייחסות לפתיחת לוח של 500 עד 1400 מ"מ ומהלך נע של 600 מ"מ. החלק המוגמר צריך מקום פנוי כדי להשתחרר, לסובב במידת הצורך ולעזוב את המכונה. פלאש, זנבות, ידיות וקירות גמישים חמים יכולים להגדיל את מעטפת ההסרה האמיתית.
גם קשיחות חלק חשובה. חלק חלול גדול עלול להתעוות אם רובוט אוחז בו לפני שהקיר מוכן. נפילה פשוטה עלולה לפגוע בצוואר או להשאיר סימן על לוח חם. זמן הקירור בתוך התבנית ותמיכה לאחר הפליטה שייכים לסקירת הפריסה.
תצוגת מפעל:שמור את ציור התבנית ליד הסידור הכללי של המכונה. הוסף את נתיב וו העגורן, תוואי עגלה של עובש, מרווח בצד השירות וגישה בטוחה של המפעיל. ממדי המכונה שפורסמו בגודל 5.9 x 3.8 x 4.6 מ' אינם טביעת הרגל המלאה של התא.
סקירה נכונה כוללת גם משקל עובש ונקודות הרמה, למרות שעמוד המוצר הציבורי אינו מפרסם הגבלת משקל עובש. בקשו מ-Kinggle לאשר את משקל העובש המותר ואת שיטת הטיפול המומלצת לתצורה המדויקת. המדריך עיצוב תבניות לנשיפה בשיחולמספק רשימת בדיקה מלאה יותר לקירור, צביטה ואוורור.
גודל המצבר ממסת הפריזון הגסה
חנויות ראש מצברים נמסות ודוחפות החוצה מארז גדול לפי דרישה. כמות החומר הרלוונטית היא הזריקה השלמה היוצאת מהראש. זה כולל את החלק הניתן למכירה, הבזק העליון והתחתון, ידית או גרוטאות צוואר, וכל חומר גזום אחר שנוצר על ידי כלי העבודה שנבחר.
מסת פריסון ברוטו = מסת החלק המוגמר + מסת הבזק וקיצוץ + קצבת תהליך מבוקר
הקצבה אינה אחוז אוניברסלי. זה צריך לבוא מהחלק המאושר, קונספט התבנית, התנהגות החומר ותוצאת הניסיון.
Kinggle מפרסמת 9(15) ק"ג בתור התייחסות למשקל מצבר PE עבור KGB100B. זו לא הבטחה שהמוצר המוגמר יכול לשקול 9 או 15 ק"ג. זה גם לא ניתן להעברה אוטומטית ל-PP, ABS או ניסוח מלא. צפיפות השרף, חוזק ההיתוך, הטמפרטורה ומצב הראש משפיעים על חלון התהליך השמיש.
קו קיבולת מצבר 12(20) ל' זקוק לאותו טיפול. קיבולת ליטר מתארת נפח בתוך המערכת, בעוד שרטוט המוצר ותוכנית החומר מנוהלים בדרך כלל לפי מסה. שאל איזו אפשרות ראש כלולה, איזה שרף תומך במסה שפורסמה, וכמה חומר נשאר בראש בנקודת ההפעלה המוסכמת.
אל תרוץ במגבלה תיאורטית כברירת מחדל. פרויקט צריך מספיק טווח בקרה כדי לתקן את חלוקת הקיר וריאציות של צילום לצילום. אם הפריזון ברוטו תופס כמעט את כל הקיבולת הזמינה, שינוי חומר מאוחר יותר או תיקון עובי מקומי עשויים להסיר את החדר הזה. הניסוי צריך להראות מסת זריקה יציבה, אורך פריזון שניתן לחזור עליו וכרית מקובלת לראש הנבחר.
עבור תבנית מרובה חלקים, ספור כל פריזון ששוחרר בכל מחזור. הזריקה השלמה חייבת לכסות כל שקע פעיל ואת הגזרה שלו. ספירת ראשים וספירת חללים יכולים לשנות את המתמטיקה, אז ציין אותם בנפרד ב- RFQ. המדריך ראש וחללמסביר את ההבחנה הזו.
התאם את המכבש לביקוש החומר ולזמן ההתאוששות
דף KGB100B מפרט בורג של 100 מ"מ, יחס 24 L/D, מנוע אקסטרודר של 55 קילוואט וארבעה אזורי חימום. הוא מפרסם טווח קיבולת התכה של HDPE של 160 עד 200 ק"ג לשעה. הטווח הזה הוא התייחסות בהיקף החומר. אין להתייחס אליו כאל תפוקה מובטחת עבור כל כיתה, אבאצ', יחס טחינה מחדש או חלון טמפרטורה.
המר את יעד הייצור לביקוש ברוטו לשעה. השתמש במסת פריסון ברוטו, לא במסה חלקית מוגמרת. כלול את כל העמדות הפעילות והשתמש באירועים המתוכננים לשעה. זה נותן את קצב החומר שהמכבש והראש חייבים להחזיק בזמן שהמכונה מייצרת חלקים מקובלים.
ביקוש גולמי לחומר, ק"ג/שעה = מסת פריזון ברוטו לאירוע, ק"ג x אירועי עיצוב לשעה x פריזונים פעילות לאירוע
השווה את התוצאה עם ניסוי על הניסוח בפועל. טווח חוברות לבדו אינו יכול לקבוע את איכות ההיתוך או שולי ההתאוששות.
זמן ההתאוששות חייב להתאים למחזור המכונה. אם התבנית נשארת סגורה לקירור, המכבש מנצל לעתים קרובות את הזמן הזה כדי להטעין את המצבר. מחזור קירור קצר יותר יכול אפוא להעלות את קצב ההיתוך הנדרש. לתנועת עובש מהירה יותר יש ערך קטן אם הראש לא מוכן לזריקה הבאה.
טיפול בחומרים יכול להפוך לאילוץ הנסתר. חלקים גדולים צורכים שרף במהירות. המפעל זקוק להובלה אמינה, ייבוש כאשר החומר דורש זאת, מיזוג ובקרת זיהום. טחינה מחדש יכולה לשנות את צפיפות הצבר ואת התנהגות ההזנה. ניסוח כתוב שימושי יותר מתווית רחבה כגון "HDPE בתוספת גריסה מחדש".
בקשו מתעודת הניסיון לכלול את דרגת שרף, ספק, חבילת צבע, אחוזי טחינה חוזרת, הגדרות טמפרטורה, מהירות בורג ומסה ברוטו בפועל. אם מתוכנן חומר אחר, בקש ראיות ספציפיות לחומר. של קינגגלמדריך לעיבוד HDPE ו-PPמסביר מדוע תווית הפולימר לבדה אינה קובעת את הגדרת המכונה.
חבר את כוח ההידוק, השטח המוקרן ותנאי המכה
דף KGB100B מפרסם כוח הידוק של 440 קילוטון. מספר גדול יותר אינו טוב אוטומטית, ותווית נפח אינה יכולה לאמת את המהדק. התבנית רואה כוח הפרדה על פני האזור המוקרן החשוף ללחץ פנימי. צורת המוצר, נחיתת הבזק, עיצוב צביטה ולחץ תהליך כולם משפיעים על הדרישה האמיתית.
השטח המוקרן הוא הצללית של חלל הלחץ במישור הפרידה של התבנית. רכיב שטוח רחב יכול ליצור עומס מפריד יותר ממיכל עמוק יותר אך צר יותר. הסקירה צריכה להשתמש בציור החלל בפועל. זה צריך לכלול גם את לחץ המכה שנבחר וכל מקדם בטיחות מוסכם.
הדף הציבורי מפרט 0.8 MPa כנקודת ההתייחסות ללחץ המכה. זה לא אומר שכל מוצר צריך לפעול באותה הגדרה. טמפרטורת השרף, האוורור, עובי הדופן, פירוט פני השטח ואסטרטגיית הקירור משפיעים על התהליך. הניסוי במפעל צריך להשתמש בחלון ייצור מתועד המייצר חלקים מקובלים ללא צמיחת הבזק או התנהגות עובש לא יציבה.
עיצוב צביטה הוא חלק מאותה מערכת. איטום חלש עלול ליצור דליפה או ריתוך שביר. חומר מוגזם עלול להגדיל את הבזק ולהקשות על הגזם. יישור עובש, תנועת מהדק ומיקום הפריזון חייבים לתמוך בכלי העבודה במקום לפצות עליו.
בקשו מספק העובש ומספק המכונות לעיין באותו ציור. זה מונע פער משותף שבו כל צד מאשר רק את הציוד שלו. ההסכם הטכני הסופי צריך לציין את השטח המוקרן, לחץ התהליך, דרישת המהדק, עובי התבנית, פרטי ההרכבה והחיבור.
תכנן את המפעל סביב תא הדפוס השלם
דף KGB100B מפרסם גודל מכונה של 5.9 על 3.8 על 4.6 מ' ומשקל של 18 ט'. אלו הן נקודות התחלה חשובות עבור פריסה וציוד. הם אינם כוללים כל פלטפורמה, מערכת שרף, צ'ילר, מדחס, מכשיר הוצאה, מסוע, גוזם או גבול בטיחות.
התחל מעל המכונה. אשר גובה בניין ברור, קיבולת מנוף, נתיב הסרת ראש וגישה לתנורי חימום ורכיבים הידראוליים. ואז לעבוד כלפי חוץ. המפעילים זקוקים למקום כדי לבדוק את התבנית, להסיר חלק תקוע ולהגיע לנקודות שירות רגילות. אספקת חומרים וטיפול בחלקים מוגמרים צריכים מסלולים שאינם חוצים אזורים לא בטוחים.
מי קירור ראוי ליותר מהערכה של גודל צינור. הדף מפרט 0.3 MPa ו-120 ליטר לדקה, אך המפעל זקוק גם לטמפרטורת הכניסה הנדרשת, עליית טמפרטורה מקובלת, איכות המים, הסינון והחזרה. מעגלי עובש וקירור שמן עשויים להזדקק לשליטה נפרדת. גיליון השירות הסופי צריך לציין מה כלול בתזרים שפורסם.
אוויר דחוס זקוק לאותו טיפול. האתר נותן התייחסות ללחץ של 0.8 MPa, אך יחידת זרימת האוויר הנראית לעין אינה עקבית. בקש דרישת כניסת מכונה מתוקנת, ביקוש שיא, איכות אוויר, נקודת טל וגודל חיבור. ייתכן שיהיה צורך במקלט כדי לשמור על לחץ יציב במהלך אירועי נשיפה גדולים.
דף המוצר מציין 52 עד 60 קילוואט כ"צריכת אנרגיה ממוצעת". מכיוון ש-kW היא יחידת כוח, השתמש באיור רק כהתייחסות להספק שפורסמה. אל תמיר אותו לקוט"ש לחלק. אנרגיה הקשורה למוצר תלויה בעובש, בשרף, במחזור, בחומרי עזר ובתפוקה המקובלת.
EUROMAP 46.2מגדיר מדידה הקשורה למוצר עבור מכונת דפוס שחול נתונה, תבנית ומוצר שצוין. זה דורש תפעול יציב ואיכות מוצר העונה על דרישות הלקוח. זהו בסיס טוב למבחן קבלה. של קינגגלמדריך דרישות שירותיכול לעזור לבנות את גיליון הנתונים של המפעל.

מחזור יבש של 320 יח' לשעה אינו תפוקת ייצור
Kinggle מתייג 320 יח' לשעה כפלט מחזור יבש של KGB100B. מחזור יבש מודד את תנועת המכונה מבלי להוכיח את תהליך הייצור המלא. זה לא כולל שחזור שרף, נפילת פריזון, ניפוח, קירור, הסרת חלקים, חיתוך או בדיקת איכות בתנאי הייצור המיועדים.
חלקים גדולים לרוב מוגבלים לקירור. ידיות עבות, פינות ואזורי צביטה עשויים לדרוש יותר זמן מאשר אזורי קיר רחבים. תנועת פתיחה מהירה יותר לא יכולה לשחרר חלק שעדיין רך מכדי להחזיק צורה. אוטומציה יכולה גם לקבוע את הקצב אם הרובוט, הגוזם או המסוע איטיים יותר ממכונת הדפוס.
השתמש בשלושה ערכי פלט נפרדים. ראשית, רשום מחזור יבש רק כהתייחסות לתנועה. שנית, מדוד חלקים יצוקים ברוטו לשעה במהלך ניסוי הייצור. שלישית, דווח על חלקים מקובלים לשעה לאחר בדיקות האיכות המוסכמות וספירת העצירות.
פלט מקובל = חלקים יצוקים ברוטו - חלקים נדחים - חלקים שאבדו במהלך ספירת העצירות
לתכנון משמרת, תיעד את תקופת המדידה וקטגוריות העצירה. תצפית קצרה במחזור הטוב ביותר אינה קצב ייצור יציב.
תוכנית הקבלה צריכה למנות את החלק, התבנית, השרף, הצבע, כלל הטחינה מחדש, פעולות המפעיל וציוד עזר. זה צריך גם להגדיר את תקן האיכות. משקל, מידות, ביצועי דליפה, מצב הבזק, מראה ומקומות עובי הקיר הם קטגוריות נפוצות, אך על הפרויקט לבחור את אלו החשובות.
השתמש במחזור היעד כתקציב. שברו אותו לפריקת מצבר, תנועת עובש, נשיפה, קירור, פליטה, פתיחה, הוצאה והתאוששות. זה מראה אם המגבלה מגיעה מהמכונה, התבנית, החומר או העבודה במורד הזרם. המדריך לאופטימיזציה של זמן מחזורמסביר כיצד לשפר שלב אחד מבלי להעביר את הפגם למקום אחר.
תכנות הקיר חייב לעקוב אחר המוצר, לא עקומה מועתקת
חלקים יצוקים בנשיפה גדולים נמתחים בצורה לא אחידה. חומר ליד כתף, פינה, ידית או משיכה עמוקה יכול לנוע רחוק יותר מחומר על לוח רחב. פער אחיד עשוי להשאיר אזור אחד דק מדי בעוד שאחר נושא משקל מיותר.
בדף KGB100B נאמר שהדגם הסטנדרטי כולל בקר עובי MOOG 100. יש לציין בהצעת המחיר את הבקר המותקן המדויק, רזולוציית הפרופיל וחבילת האופציות. אמדריך Moog DigiPack III המתארח ב-Kinggleמראה כיצד בקר מצבר-מכונה יכול לקשר מיקום כלי עבודה לפרופיל מתוכנת. זה גם מפרט פונקציות של גודל זריקה, כרית ומצב מצבר. המדריך הזה ממחיש את היגיון הבקרה, אבל אין להשתמש בו כדי להניח את ממשק KGB100B המדויק.
בנו את הפרופיל הראשון מגיאומטריה ידועה ותזמון עובש. לאחר מכן חתוך או מדיד חלקים במקומות מוגדרים. שנה אזור אחד בכל פעם והקלט את הגרסה. חלק כבד יותר אינו אוטומטי חלק טוב יותר. המטרה היא מספיק חומר היכן שהביצועים זקוקים לו ופחות עודפים היכן שלא.
עבודת הפרופיל חייבת להישאר מחוברת למסת הזריקה ולאורך הפריזון. הגדלת אזור פרופיל אחד משנה את החומר הזמין במקומות אחרים. טמפרטורה ונפיחות יכולים גם לשנות את התוצאה. שמור את המתכון המאושר עם דרגת החומר, צבע, טמפרטורת הראש, הגדרות הזריקה וגרסת התבנית.
המדריך תכנות פריסוןמספק שיטת כוונון צעד אחר צעד. עבור פרויקט זה, ה-FAT צריך להשוות את הפרופיל הסופי שנשמר עם מפת הקיר הנמדדת וטווח משקל חלקי.
הפעל ניסוי במפעל שעונה על החלטת הקנייה
מבחן קבלה שימושי במפעל אינו הדגמת מכונה. זהו ניסיון מבוקר לייצר את המוצר המוסכם בתנאים מתועדים. התוצאה צריכה להראות מה נבדק, איך נמדד ומה נשאר מחוץ לתחום הבדיקה.
EUROMAP 46.2 מציע משמעת מדידה מועילה. היא דורשת שהמכונה תהיה במצב יציב, איכות המוצר תעמוד בדרישות הלקוח ונתוני תהליך מרכזיים שיתועדו. תהליך המכירה של Kinggle אומר גם שניתן להזמין לקוחות להצטרף למבחן. הפוך את ההזדמנות לפרוטוקול כתוב לפני תחילת המשפט.
- הקפיא את מאמר הבדיקה.זהה את תיקון החלק, התבנית, סידור הראש, ספירת החלל או השקע, וכל אפשרות מותקנת.
- רשום את הניסוח.רשום דרגת שרף, ספק, חבילת צבע, תוספים וכללי טחינה מחדש. שמור מספיק חומר ממגרש ידוע אחד אם אפשר.
- אמת את ההגדרה.שיא טמפרטורות חבית וראש, הגדרות צילום, קובץ פרופיל, תנאי נשיפה, תנאי מי קירור ומצב אוטומציה.
- להגיע לפעולה יציבה.אל תבחר את החלק המקובל הראשון. הסכימו על כללי ייצוב וחלון המדגם לפני מדידת ביצועים.
- למדוד איזון מסה.שקלו את החלק המוגמר, הבזק וקיצוץ אחר. אשר מסה ברוטו של כנסייה כנגד הסדר המצבר המצוטט.
- בדוק את איכות המוצר.השתמש במיקומים ובשיטות המאושרים עבור עובי דופן, מידות, משקל, ביצועי דליפה ופגמים גלויים.
- ספירת פלט מקובל.דווח על סך מחזורים, חלקים ברוטו, דחיות והפסקות לאורך התקופה המוסכמת. שמור על מחזור יבש כתיעוד נפרד.
- למדוד כלי עזר.רשום מתח, הספק, לחץ וזרימה של אוויר דחוס, טמפרטורת מי קירור, לחץ וזרימה בגבולות מוגדרים.
- אתגר חזרתיות.בדוק מסת זריקה, מיקום הפריזון ומדידות המוצר על פני חלון המדגם, לא רק על חלק שנבחר אחד.
- סגור סטיות.תן לכל פריט שנכשל בעלים, פעולה, דרישת ראיות ותאריך יעד לפני אישור המשלוח.
שמור על קריאות גולמיות עם הסיכום החתום. תמונות צריכות להראות זיהוי מדגם ומיקום מדידה. קבצי מתכונים, אזעקות והערות חריגה הם חלק מהראיות. המכונת דפוס מכה מדריך FATמכיל מסגרת קבלה מלאה יותר.
גם בחירת הדוגמאות צריכה כלל. מספר חלקים ברצף ואל תחליף מדגם שנכשל בדוגמה טובה יותר. אם ההגדרות משתנות, התחל קבוצת דגימה חדשה ורשום את זמן השינוי. זה שומר על מעקב אחר התוצאה. זה גם מפריד בין שונות רגילה להתפתחות תהליכית מכוונת.
לפני אישור המשלוח, השווה את רשומת הבדיקה עם מטריצת הדרישות החתומה. בדיקת תנועת מכונה שעברה לא יכולה לסגור פריט פתוח של איכות מוצר. כל בדיקה שלא ניתן היה להשלים צריכה להישאר גלויה עם הסיבה ושיטת המעקב המוסכמת.
הכן הצעת הצעה שבונה מכונות יכול להנדס
בקשה מעורפלת ל"מכונת דפוס אחת של 120 ליטר" מזמינה הצעה מעורפלת. שלח במקום זאת חבילה טכנית קומפקטית. זה לא צריך להיות מושלם, אבל זה חייב להפריד בין דרישות ידועות להחלטות פתוחות.
התחל עם ציור מוצר בגודל או קובץ תלת מימד. הוסף תמונות כשהן מסבירות צווארים, תוספות, ידיות או קיצוץ. ציין את משקל היעד המוגמר וזיהוי אזורי קיר קריטיים. תן שם את דרגת החומר וכל טחינה מחדש מותרת. אם יש חשיבות לעמידות כימית או לבדיקה רגולטורית, ציין את התקן המדויק ואת מצב המוצר.
לאחר מכן הגדר ייצור. תן חלקים מקובלים לשעה או ליום, משמרות זמינות, אוטומציה מתוכננת ושלבים במורד הזרם. ציינו האם הפרויקט כולל תבנית חדשה. אם תבנית כבר קיימת, ספק את שרטוט ההרכבה שלה, משקל, עובי, הרכבה וחיבורי שירות.
מידע המתקן צריך לכלול אספקת חשמל, תדירות, קיבולת אוויר דחוס, תנאי מי קירור, גובה חופשי, נתוני דלת גישה, מנוף ורצפה. אל תחכה להתקנה כדי להשוות פריטים אלה עם המכונה. פרויקטים של חלקים גדולים יכולים להיות מוגבלים על ידי חבלול וטיפול במוצר בקלות כמו על ידי אקסטרוזיה.
צרף עם הפנייה
שרטוטי מוצר ותבניות, פרטי שרף, יעד פלט, קריטריוני איכות, תנאי שימוש, מגבלות פריסה והיקף אוטומציה רצוי.
בקשה בהצעה
אפשרות ראש סופית, בורג והנעה, הצהרת התאמת תבנית, גבולות שירות, פריסה, פרוטוקול קבלה, אפשרויות שסופקו והחרגות טכניות.
בקש מטריצת דרישות מלאה. בכל שורה צריך להיות כתוב "תואם", "דורש שינוי" או "לא כלול", ולאחר מכן הפניה להצעה. זה קל יותר לביקורת מאשר הצהרות מפוזרות בדוא"ל. Kinggle מספק אאזור הורדהעבור מסמכים טכניים ואטופס חקירה לפרויקטליצירת קשר ראשוני.
כאשר ה-KGB100B שייך לרשימה הקצרה
ה-KGB100B ראוי לבדיקה מדוקדקת יותר כאשר המוצר מתקרב לטווח היישומים הגדול שלו והבדיקות ההנדסיות מתאימות. בדף המוצר שמות חביות כימיות, חלקי רכב, מחסומי תנועה, מצופים, צעצועים ורהיטים כיישומים. רשימה זו מציגה את השדה המיועד, אך היא אינה הוכחה לכך שחלק מסוים יפעל.
למקרה קצר רשימה חזק יש ארבע תכונות. התבנית מתאימה עם מקום לתנועה ולשירותים. מסת פריסון ברוטו מתאימה לאפשרות הראש שאושרה. שחזור אקסטרוזיה תומך במחזור הנדרש עם החומר המיועד. המפעל יכול לספק שירותים וטיפול בגבולות המוסכמים.
עבור לתצורה אחרת כאשר אחד מהתנאים הללו נכשל. מצבר גדול יותר עשוי לפתור מסת זריקה אך לא רוחב עובש. פלטה גדולה יותר עשויה לפתור את מעטפת התבנית אך לא שחזור שחול. גודל מכונה שונה עשוי להיות חסכוני יותר כאשר החלק קטן בהרבה מטווח העבודה של הפלטפורמה.
השהה גם כאשר הנתונים אינם שלמים. דמויות הראש בסוגריים של האתר ויחידת זרימת האוויר הבלתי עקבית זקוקים להבהרה בכתב. מספר המחזור היבש אינו יכול לסגור אחריות תפוקה. אלו הם פריטים רגילים להסכם טכני, לא סיבות לניחוש.
החלטת הקנייה צריכה להסתיים בתוכנית ניסיון מבוססת חלקים. אם המכונה יכולה לייצר חלקים יציבים ומקובלים בקצב המוסכם ובגבול השירות, הדגם מתאים לעבודה. אם העדויות הללו חסרות, הרשימה הקצרה תישאר זמנית.
שאלות נפוצות
אילו מוצרים יכולה מכונת דפוס הנשיפה KGB100B 120L לייצר?
Kinggle מפרט חביות כימיות, חלקי רכב, מחסומי תנועה, מצופים, צעצועים ורהיטים בדף KGB100B. אלו הן הפניות ליישום, לא אישורים אוטומטיים. המוצר האמיתי עדיין זקוק לבדיקות לגבי גודל העובש, מסת הפריזון הגסה, ביקוש מהדק, חומר, נתיב הסרה וקירור.
האם 120 ליטר אומר שכל מיכל מתחת ל-120 ליטר יתאים?
לא. נפח מיכל נומינלי הוא ערך סינון אחד בלבד. חלק מתחת ל-120 ליטר עדיין יכול לחרוג ממעטפת התבנית, מגבלת השטח החזוי, דרישת המצבר או שטח ההסרה הפנוי. שלח את שרטוטי המוצר והתבנית לסקירה ספציפית לדגם.
האם ה-KGB100B יכול לייצר מוצר HDPE מוגמר במשקל 15 ק"ג?
אל תניח את ההנחה הזו מהשולחן הציבורי. העמוד מפרסם 9(15) ק"ג כהתייחסות למשקל מצבר PE, ככל הנראה לצד שתי יכולות ראש מפורטות. מסת הפריזון ברוטו כוללת את החלק וכל הבזק או הגזם. יש לאשר את הראש, השרף ושולי התהליך השמיש על ידי Kinggle ולהוכיח בניסוי.
האם 320 יח' לשעה הוא תפוקת הייצור הצפויה?
מס' Kinggle תוויות 320 יח' לשעה כמחזור יבש. הפלט המקובל בפועל כולל אקסטרוזיה, יצירת פריזון, ניפוח, קירור, הסרה, חיתוך, דחיות ועצירות. ציין את הפלט המקובל הנדרש וודא אותו עם תבנית הייצור והחומר.
כיצד יש להשוות את השימוש באנרגיה?
השווה אנרגיה הקשורה למוצר תחת אותו תבנית, מוצר, שרף, כללי איכות וגבול בדיקה. עמוד KGB100B מפרסם 52 עד 60 קילוואט כקו אנרגיה ממוצע, המהווה התייחסות להספק. מדוד קוט"ש/ק"ג וקוט"ש לחלק מקובל במהלך ייצור יציב במקום להמיר את ערך העמוד.
איזה מידע עלי לשלוח לקבלת הצעת מחיר של KGB100B?
שלח שרטוטי מוצר ותמונות, מידות, משקל מוגמר, דרישות קיר, דרגת חומר, כלל שחיקה מחדש, תפוקה מקובלת, בדיקות איכות, נתוני עובש, תנאי שימוש וצרכי אוטומציה. סמן פריטים לא ידועים בבירור. זה נותן לספק מספיק מידע כדי לאשר את הראש, התאמת העובש והיקף הניסיון.
בדוק את החלק שלך לפני בחירת המכונה
שלח ל-Kinggle את ציור המוצר, אומדן משקל ברוטו, שרף, נתוני עובש, יעד פלט ותנאי השירות במפעל. הצוות יכול לבדוק האם פלטפורמת KGB100B ותצורת המצבר שנבחרה מתאימות לפרויקט.
בקש סקירת התאמת המוצר