תבנית מכה היא לא רק הצורה השלילית של בקבוק. הוא צריך ללכוד ולאטום גוש חם, לשחרר אוויר כלוא, להסיר חום, ליצור את הצוואר והבסיס, להשיל פלאש, להתאים את המהדק ולשחרר את החלק - בקצב הייצור הנדרש.

שפת החיפוש יכולה לטשטש את ההיקף הזה. קונים משתמשיםלפוצץ עובש, לפוצץ עובש, תבנית בקבוק, תבנית בקבוק פלסטיק, כלי EBMותבנית לנשוף אקסטרוזיהלכלים קשורים. ראש התבנית שונה: הוא יוצר את הפריזון לפני סגירת התבנית. בהצעת מחיר יש לרשום את כלי ראש המט ואת תבנית המכה כפריטים נפרדים.
מדריך זה מתמקד ביציקת מכה בשיחול ולא בהזרקה או בהזרקה או במכה במכה. זה גם מפריד בין נתוני מעטפת מכונה שפורסמו לבין ערבויות פרויקט. אין מימד אוניברסלי של צביטה, אוורור או קירור מתאים לכל שרף וחלק.
לתבנית נפוח לייצור יש שבע עבודות מחוברות
החלל נותן לחלק את צורתו החיצונית, אך רביית הצורה היא רק העבודה הראשונה. הכלי חייב לבצע את הפונקציות הבאות ביחד:
- אתר את הכנסייה.התבנית הפתוחה חייבת לקבל את הצינור החם מבלי לגרור, לקפל או להחמיץ אזור צביטה.
- אטום ורתך אותו.אזורי צביטה סוגרים את הפריזון ומנהלים חומר שנעקר בצוואר, בזנב, בידית או באזורי הבזק אחרים.
- תן לאוויר הכלוא לברוח.פתחי אוורור מספקים נתיב לאוויר בין הפריזון המתרחב למשטח החלל.
- להעביר חום.מעגלי קירור מסירים חום עם איזון מספיק כדי לשחרר חלק יציב בזמן שניתן לחזור עליו.
- יצירת ממשקים.תוספות צוואר, פרטי כיול, סיכת מכה או תכונות מכה תחתונה חייבים להתאים לסגירת המיכל ולמכונה.
- שחרר וסיים את החלק.טיוטה, הוספות, תנועת פתיחה ואסטרטגיית הבהוב קובעים אם החלק יכול לעזוב את התבנית בצורה נקייה.
- התאימו ושרדו את המכונה.ההרכבה השלמה צריכה להתאים ללוח, הפתיחה, העובי וסידור ההרכבה תוך נשיאת מחזורי הידוק חוזרים ותרמיים.
שינוי שנעשה עבור עבודה אחת יכול להשפיע על אחר. כיס הבזק עמוק יותר עשוי לשנות את ריכוז החום סביב הריתוך. חלל מלוטש עשוי לשחזר את המראה בצורה שונה ובמקביל לשנות את האופן שבו האוויר הכלוא נוסע. תוספת נעה גדולה עשויה לפתור חתך תחתון אך לצרוך שטח קירור ופתיחה. סקירת החלטות ברמת המערכת.
אנטומיה של עובש מכה: מונחים לשים על הציור
התצוגה הרעיונית הבאה מזהה את הממשקים שעל הקונה לצפות לדון בהם. זה אינו הדפס כלי עבודה ואינו מכיל מידות ייצור.
משטח חלל יוצר צד אחד של החלק. תוספות עשויות להגדיר את אזורי הצוואר, הידית או הבלאי.
ממוקם בגבול הסגירה שבו הכנסייה אטומה.
חלל הפוך נפגש במישור הפרידה. סגירה חוזרת על יישור והרכבה.
נתיבי אוורור מובילים אוויר כלוא הרחק מאזורי חלל נבחרים.
| תכונה | פוּנקצִיָה | הוכחות לאישור |
|---|---|---|
| משטח חלל | מגדיר גיאומטריה חיצונית, מרקם, סימונים וקירור מגע מקומי | דגם חלק סופי, בסיס הצטמקות, הסבר פני השטח וממדים קריטיים |
| קו פרידה | גבול שבו נפגשים חצאי התבנית | מיקום התפר גלוי, טיוטה, גישה לפלאש והשפעה על משטחים פונקציונליים |
| נחיתת צביטה / דחיסה | דוחס ואוטם חומר פריזון תוך שליטה על קו הריתוך והשבירה | פירוט כלי עבודה ספציפי לחומר ובדיקת ריתוך/חיתוך מוסכמת |
| כיס פלאש או תבליט | קולט חומר שנעקר מעבר לאזור הצביטה | אומדן פריזון ברוטו, גיאומטריית הבזק ותוואי הבהוב |
| פתחי אוורור | שחרר אוויר שנלכד מחוץ לאזור המתרחב | מפת מיקום, סימני עדים מותרים ויכולת ניקוי |
| מעגלי קירור | הסר את החום ובקר בחלוקת הטמפרטורה | שרטוט ערוץ, זיהוי מעגלים, כיוון זרימה וממשק שירות |
| ממשק צוואר ומכה | יוצר או מכייל את הגימור ומכניס אוויר נושב | שרטוט סגירה, קונספט מכה-סיכה/מכה תחתונה וקצבת חיתוך |
| הרכבה ויישור | חבר את התבנית ללוח ושמור על סגירה חוזרת | שרטוט ממשק מכונה, מסה, מרכז כובד, מחברים ונקודות הרמה |
התחל עם החלק והבדיקות שלו - לא חלל גנרי
יצרן התבניות צריך יותר מליטר נומינלי. פחית ג'רי עם ידית 5 ליטר, בקבוק עגול של 5 ליטר וחלק טכני בעל דופן כפולה יכולים לדרוש קווי פרידה שונים, קוטרי פריזון, פריסות הבזק ורצפי הסרה שונים.
מפה היכן חייבת הכנסייה להימתח
הפריזון אינו ממלא את החלל כמו נמס יצוק בהזרקה הזורם בלחץ גבוה. הוא מתרחב ונמתח לכיוון קיר החלל. משיכה עמוקה, אזורים שטוחים רחבים, פינות חדות, צווארים מופרזים ושורשי ידיות יכולים לדרוש יותר חומר מקומי או אסטרטגיית קו פרידה שונה. השתמש ברדיוסים ובגיאומטריה שניתן ליצור מבלי לבקש מאזור דק להימתח יותר ממה שהחומר והתהליך יכולים לתמוך.
שים מיקומים איכותיים על הציור
"קיר אחיד" אינו כלל קבלה מדיד. סמן מיקומים קריטיים וציין את שיטת הבדיקה. לכתף, לפינה, לשורש הידית, לבסיס, לריתוך צביטה ולפאנל עשויים להיות צרכים פונקציונליים שונים. חבר את המיקומים האלה ל-הגדרת תכנות פריסוןכך שגיאומטריית העובש וחלוקת החומרים אינם מותאמים באופן עצמאי.
תכנן הצטמקות מבלי ללוות אחוז לא קשור
הצטמקות תלויה בדרגת שרף, פיזור הקירות, טמפרטורת החלל, זמן הקירור וגיאומטריית החלק. השתמש בנתונים של ספק החומרים כנקודת מוצא, ולאחר מכן יישם את השיטה של יצרן התבניות ואמת את החלק בפועל. אחוז גנרי שהועתק מבקבוק אחר אינו בסיס מקובל לגודל חלל.
קו פרידה, צביטה ופלאש חייבים להיות מתוכננים יחד
קו הפרידה קובע היכן נסגרים שני חצאי הכלים והיכן יכול להופיע תפר גלוי. הנח אותו במקום שבו התבנית יכולה להיפתח, ניתן ללכוד את הפריזון, החלק יכול להשתחרר וציוד חיתוך יכול להגיע לפלאש. הימנע מהצבת תפר בלתי מבוקר על פני משטח איטום, קישוט חשוב או ממשק פונקציונלי אחר.
הצביטה היא תכונה של יצירת ריתוך
בזנב או בבסיס, אזורי הצביטה הנגדיים מצמידים שני קירות פריזון לוהטים זה לזה. הפרט צריך להזיז מספיק חומר כדי ליצור את הריתוך תוך יצירת קו שבירה ניתן לשליטה להסרת הבזק. הקרקע הנכונה, הזוויות, הניתוק והכיס תלויים בשרף, בעובי הפריזון, בפעולת הסגירה ובחלק. התייחס אליהם כאל ממדים מהונדסים, לא כאל בלוק סטנדרטי המועתק על פני חומרים.
ספרות פטנטים שפורסמה על יציקת מכת שחול מתייחסת גם לאזור הצביטה, כיס הבזק, טמפרטורת העובש, מהירות הסגירה ותזמון ההבזקים כמשתנים המקיימים אינטראקציה במקום לממד קצה יחיד. זה תומך בכלל רכישה שמרני: אשר את פרט הצביטה בשרף ובשיטת הניסיון שלו, לא לפי המראה בלבד.
תכנן את מסלול הבזק לפני הזמנת אוטומציה
זהה פלאש עליון, פלאש זנב, פלאש ידית וכל פסולת כיול. החליטו אם ההסרה מתרחשת בתבנית, בתחנת ניקוב, עם גוזם או דרך מתקן משני. מסת הבזק שייכת לביקוש ברוטו להיתוך, קיבולת המטחנה ותכנון הטחינה מחדש. ציור הכלי צריך להראות גם כיצד גרוטאות שהוסרו מפנים את התבנית ואת נתיב ההוצאה.
קירור ואוורור מחליטים אם החלל יכול לעבוד במהירות הייצור
קירור שולט כאשר החלק יציב מספיק כדי לעזוב את התבנית; אוורור שולט אם הפריזון המתרחב יכול להגיע למשטח החלל. שתיהן בעיות מבוזרות. אזור איטי אחד, חם או כלוא אוויר יכול לקבוע את המחזור והמראה של החלק כולו.
חלק את מעגלי הקירור לפי עומס חום וצורך בקרה
פינות כבדות, אזורי צביטה, תוספות צוואר ומאפיינים עמוקים עשויים שלא לשחרר חום באותו קצב כמו קיר ישר דק. מספר מעגלים ניתנים לזיהוי מאפשרים לאבחן ולאזן את אותם אזורים. תיעד את הכניסה, היציאה והכיוון של כל מעגל. אין לחבר תבנית למים צמחים על בסיס קוטר הצינור בלבד; בדוק את הזרימה הנדרשת, הלחץ, הטמפרטורה, איכות המים וירידת הלחץ עבור הכלי הסופי.
מחקר של אלמנטים סופיים שפורסם של קירור בצורת אקסטרוזיה בדק את חומרי התבנית, העברת החום הפנימית, עובי החלק וטמפרטורת הפריזון הראשונית כמשתנים המשפיעים על שדה הטמפרטורה וזמן פתיחת התבנית. מחקר זה אינו מספק הבטחה לזמן מחזור עבור פרויקט Kinggle, אך הוא מחזק מדוע הצעת מחיר של עובש חייבת להגדיר הן תכנון תרמי והן הנחות תהליך.
אתר פתחי אוורור שבהם האוויר יכול להילכד
ככל שהפריזון מתרחב, האוויר נשאר בין פני השטח החיצוניים שלו לחלל. ללא נתיב החוצה, האוויר הזה יכול לעכב מגע ולתרום למרקם לא שלם, קווי גרירה או פרטים בצורת גרוע. המדריך עיצוב יציקת תפוצה שחול בהתאמה אישית-Pakמתאר אוורור קו פרידה ופתחי אוורור חללים ליד תוספות או מאפיינים עמוקים. גודל פתח האוורור המדויק וקצבת סימן עד עדיין תלויים בחלק ובחומר.
יכולת הניקוי היא חלק מעיצוב האוורור
פתחי האוורור עלולים לאבד מיעילותם כאשר מצטברים שאריות, אבק או חומר מושפל. קובץ השרטוט והתחזוקה של התבנית צריך להראות היכן ממוקמים פתחי האוורור, כיצד הם מתחברים לאטמוספירה וכיצד בודקים אותם מבלי לפגוע בחלל. עקוב אחר שינויים במשטח או במילוי לפי מיקום לפני הגברת לחץ המכה כדי לפצות על נתיב חסום.
עבודה מבריקה היא פרויקט תרמי נפרד
כלי עבודה קרים יותר יכולים להעדיף הסרת חום, בעוד שכפול פני השטח יכול לדרוש אסטרטגיית טמפרטורת חלל שונה. מחקר שנערך בביקורת עמיתים משנת 2023 הדגים יציקת תפוצה בטמפרטורה משתנה על מארז אחד לרכב ABS באמצעות חימום וקירור מים מבוקר. זו הוכחה לגישה מיוחדת, לא הוכחה לכך שכל בקבוק צריך להשתמש בכלי variotherm. ציינו את דרישות המראה מוקדם כדי שניתן יהיה לעצב את התבנית והמחזור ביחד.
גימור צוואר, שיטת נשיפה והבזק הם ממשק אחד
מערכת הסגירה קובעת מידות פונקציונליות בחלק העליון של בקבוק. ספק את הכובע או את ציור הסגירה, משטח האיטום, פירוט החוט או ההצמדה, תכונת החבלה ומצב החיתוך המותר. החלט אם הגימור נוצר, מכויל, מחורר או חתוך בפעולה מאוחרת יותר. אין לצטט "צוואר סטנדרטי" ללא תיקון ציור מבוקר.
התאימו את הכלי לסידור הנשיפה
ניפוח עליון, ניפוח תחתון וסידורי מחטים ממקמים אוויר וחומרה בצורה שונה. סיכת המכה עשויה להשתתף גם בכיול צוואר או טיפול בהבזק. אשר את מרווחי שבץ, ריכוז, קירור, איטום והתנגשות עם מכונת Kinggle שנבחרה במקום להשאיר את יצרן התבניות להסיק אותם מהבקבוק בלבד.
בדוק את המדדים במורד הזרם מול אותו נתון
צוואר יכול להיראות נקי אך עדיין נכשל ביישום המכסה או באיטום. הסכם באילו נתונים ומדדים נעשה שימוש בניסוי עובש, בדיקת דליפות והסמכת קו מילוי. שמור על זהות המדיד וסטטוס הכיול ברשומת הקבלה. אם גוזם אוטומטי משנה את הצוואר לאחר הדפוס, בדוק את המצב המוגמר ולא רק את הדגימה כפי שעוצבה.
השוואה מקורית: הפניות למכונת Kinggle להקרנה בהתאמה לתבנית
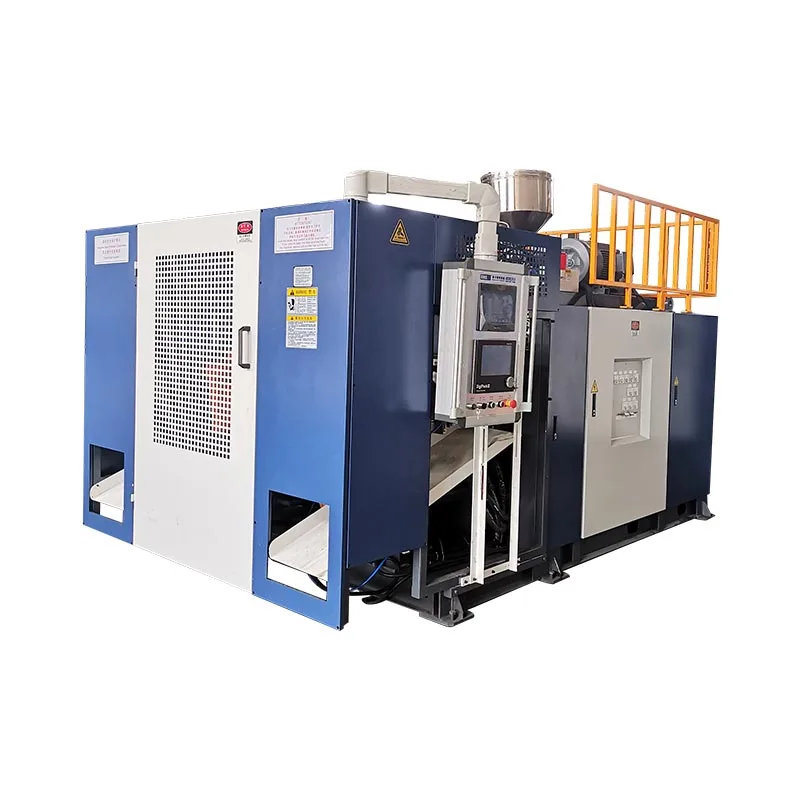
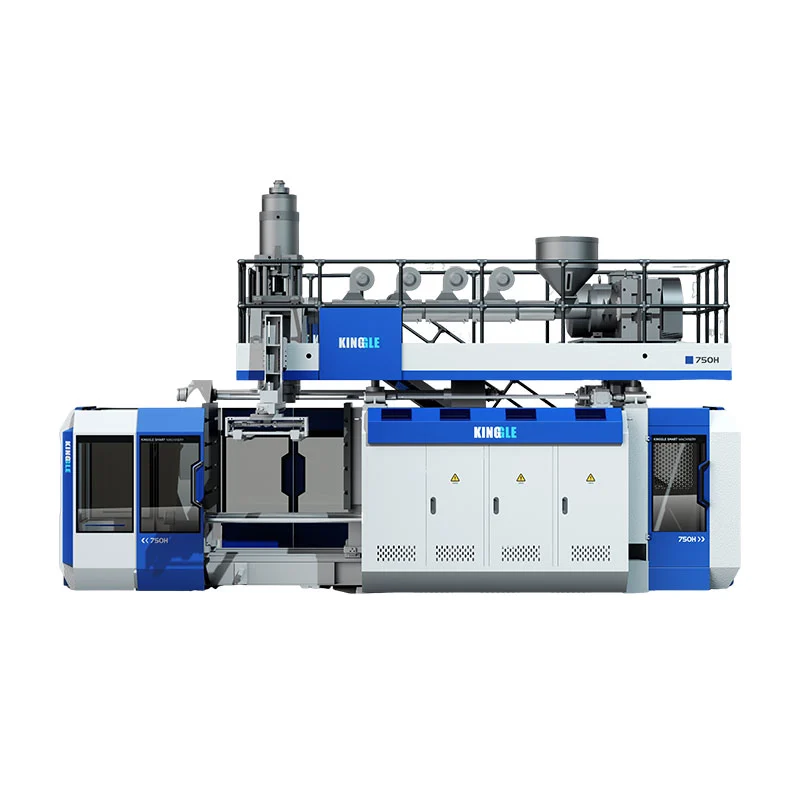
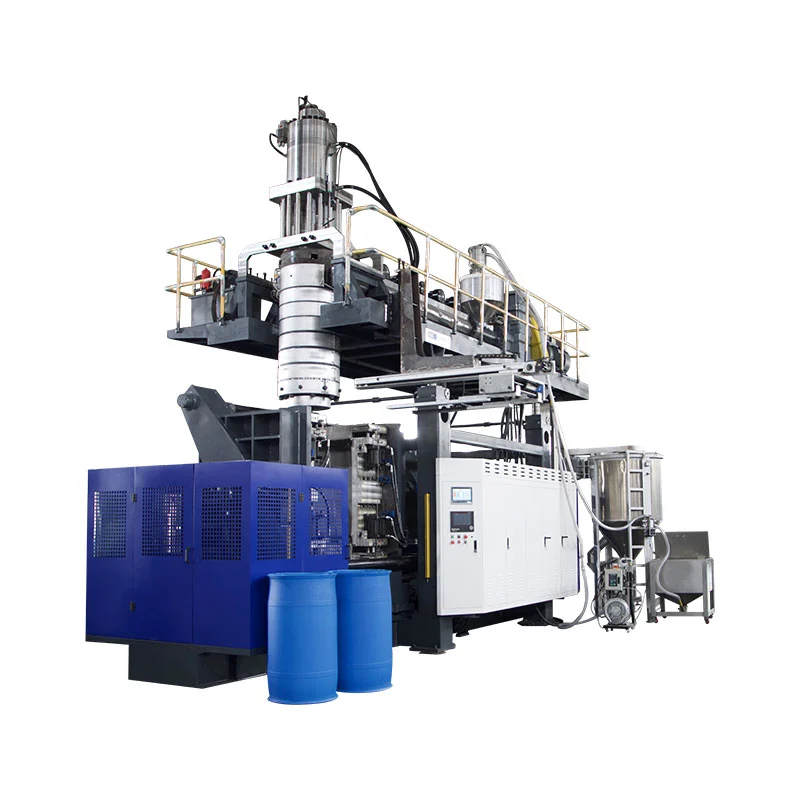
הטבלה שלהלן מחלצת שדות הקשורים לעובש מחמישה דפי מוצרים נוכחיים של Kinggle. הוא משתרע על מכונות רציפות ומכונות מצבר כך שהקונים יכולים לראות מדוע קיבולת מיכל נומינלית אינה יכולה להחליף שרטוט של ממשק כלי עבודה.
| דגם שפורסם | כיתת מכונה | הפניה מקסימלית למיכל | גודל פלטת התבנית (W×H) | גודל תבנית מקסימלי שפורסם (W×H) | טווח עובי העובש | כוח הידוק |
|---|---|---|---|---|---|---|
| KGB2L | תחנה רציפה, בודדת | 2 ל' | 380 × 430 מ"מ | 360 × 380 מ"מ | 160–300 מ"מ | 40 קילוואן |
| KGB5L | תחנה רציפה, בודדת | 5 ל' | 368 × 450 מ"מ | 410 × 450 מ"מ | 200–310 מ"מ | 65 קילוואט |
| KGB15L | תחנה רציפה, בודדת | 15 ל' | 500 × 550 מ"מ | 580 × 500 מ"מ | 300–380 מ"מ | 165 קילוואן |
| KGB80A | מצבר, תבנית קבועה | 30 ל' | 750 × 860 מ"מ | 520 × 860 מ"מ | 360–420 מ"מ | 215 קילוואן |
| KGB90A | מצבר, תבנית קבועה | 60 ל' | 960 × 980 מ"מ | 700 × 980 מ"מ | 460–550 מ"מ | 280 קילוואן |
שלושה ממצאים חשובים לפני שחרור עובש
ראשית, ליטרים אינם מגדירים את כיוון העובש.הפניה הרציפה של 15L מפרסמת שורת עובש מקסימום רחבה יותר אך קצרה יותר מהפניית מצבר 30L. אדריכלות וצורת חלק חשובים לצד נפח.
שנית, לעובי העובש יש טווח משלו.חלל יכול להתאים לממדי הפנים הרשומים ועדיין ליפול מחוץ לעובי או לסידור הפתיחה המותר. לוחות אחוריים, תוספות וחיבורי קירור מוסיפים למכלול.
שלישית, כוח ההידוק שייך למוצר ולתהליך.ערך דף מכונה הוא כוח זמין, לא הוכחה לכך שתבנית כלשהי בתוך המעטפה מתאימה. שטח חזוי, תנאי נשיפה, ביקוש צביטה ובניית עובש דורשים בדיקה הנדסית.


חומרי התבנית, התוספות וגימור פני השטח צריכים לעמוד בחובת הייצור
חומר כלי עבודה משפיע על העברת חום, יכולת עיבוד, תיקון, בלאי ועלות. נפח ייצור לבדו אינו מספיק כדי לבחור בו. שקול שרף, מפרט משטח, חובת צביטה, תנאים שוחקים או קורוזיביים, תכונות נעות, יכולת תחזוקה ואסטרטגיית התיקון המקובלת.
חומר תבנית בסיס
בקש את הסגסוגת או הדרגה המדויקת, טיפול בחום במידת האפשר, שיטת ייצור חלל ובסיס עיצוב תרמי. "תבנית אלומיניום" או "תבנית פלדה" רחבה מדי להשוואה.
תוספות להחלפה
תוספות צוואר, צביטה, בלאי, חוטים או אוורור יכולים ליישב את התחזוקה ולאפשר חומר שונה בתכונה תובענית. זיהוי הוספה רשום והיקף רזרבי.
מרקם וחריטה
ציין קבצי גרפיקה, כיוון, קבלת עומק/מראה, אינטראקציית אוורור ובקרת גרסאות. אשר כיצד התהליך ישחזר את המשטח המבוקש.
הגנה ואחסון
הגדירו ניקוי, הגנת קורוזיה מאושרת, ניקוז מים, מנעולי הובלה, נקודות הרמה ותנאי אחסון. שמור על דרכי מים ומשטחים צביטה בזמן השבתה.
ההמלצה החומרית של יצרן הכלים צריכה לציין את הנחותיו והחרגותיו. כאשר משווים בין שתי הצעות מחיר, בדוק אם שניהם כוללים את אותם חומרי הוספה, היקף קירור, חריטה, גימור פני השטח, צינורות, אביזרי, חומרי הרמה, עבודת ניסיון וחלקי בלאי חילוף.
ניסוי במפעל: הוכח את העובש כתהליך שניתן לחזור עליו
בקבוק מקובל ראשון מוכיח שהמערכת יכולה ליצור את החלק פעם אחת. קבלת ייצור דורשת ריצה יציבה עם תנאים הניתנים למעקב. זרימת העבודה הבאה היא מבנה ראיות מומלץ, לא טענה שכל פרויקט Kinggle כבר משתמש באותו פרוטוקול.
- אשר את הזהות.הקלטת מכונה, תבנית, תוספות, כלי עבודה, דרגת חומר/חלק, מצב צבע או טחינה מחדש ועדכון מתכון.
- ייצוב תנאים.רשום טמפרטורות בפועל, אספקת/החזרה של מי קירור, תנאי נשיפה ושלבי מחזור לאחר שהתהליך מגיע למצב המוסכם.
- בדוק את הכלי.בדוק את סגירת קו הפרידה, יישור, נזילות מים ואוויר, מצב האוורור, משטחים צביטה ותנועה בטוחה.
- דגימה לפי מיקום.שמור על זהות החלל, השקע והתחנה באמצעות שקילה, מדידת קיר, חיתוך ובדיקות פונקציונליות.
- מדוד את המצב המוגמר.כלול את ההשפעות של רידוד, חבטות, הבהוב או שלבי גימור אחרים הכלולים.
- רשום את כל ההפסדים.יומן דחיות, עצירות, אזעקות, תיקונים ידניים והפרעות במורד הזרם במהלך החלון המוסכם.
- שמור את קו הבסיס.אשרו את תיקון הציור, המתכון, התמונות, המדידות, המדידות ופעולות תיקון פתוחות יחד.
אבחן דפוסים לפני שינוי המתכון
| דפוס נצפה | אזורי כלי או תהליך לבדיקה | עדויות לאיסוף |
|---|---|---|
| ריתוך זנב חלש או לא עקבי | מיקום פריזון, פרט צביטה, סגירת עובש, טמפרטורה מקומית, הקלת הבזק והבהוב | דוגמאות ריתוך עם תווית מיקום, מסה ברוטו, רצף קרוב ובדיקה פונקציונלית |
| מרקם לקוי או פירוט לא שלם | פתחי אוורור, מיקום אויר כלוא, מצב חלל, מגע פריזון וטמפרטורה | מפת ליקויים, בדיקת אוורור, תנאי תהליך בפועל ותמונות חלל |
| עיוות לאחר פליטה | פיזור קיר, איזון קירור, תזמון פליטה, טיפול וקירור לאחר | טמפרטורה/זרימה לפי מעגל, בדיקות מימד מתוזמנות ומפת קיר |
| הבזק בצד אחד | יישור, מקביליות פלטה, משטח פרידה, הרכבה של תבנית ומרכוז פריזון | היסטוריית מיקום, בדיקת סגירה וחזרה על חלקים לפני/אחרי תיקון |
| מחזור איטי או משתנה | הגבלת מעגל קירור, אזורים חמים, עובי חלק, אוורור ועיכוב במורד הזרם | זמני שלבי מחזור, תנאי אספקה/החזרה ויומן עצירה |
השתמש ב-Kinggle'sזרימת עבודה של עדות HMIכאשר אזעקות או שינויים ברצף מלווים בעיית עובש. לשאת נקודות בדיקה מאושרות לתוךתוכנית תחזוקה מונעתבמקום לחכות לאיכות החלק להיסחף.
רשימת בקשת הצעה לנשיפה ורשימת ביקורת עיצוב
- קובץ חלקים דו-ממדיים/תלת-מימדיים מבוקר, גרסה, קיבולת, ממדים מקסימליים ותכנים מיועדים.
- שרטוט סגירה וגימור צוואר, דוגמאות מכסה, נתון איטום ומצב חיתוך מוגמר.
- דרגת שרף מדויקת, צבע/תוספים, תוכנית טחינה מחדש/PCR ומידע על ספק החומר.
- משקל מוגמר, ממוצע גולמי משוער ומסלול הבזק.
- מיקומי קיר וממדים קריטיים עם שיטות בדיקה ומגבלות קבלה.
- בדיקות דליפות, נפילה, עומס עליון, מומנט, סביבתי או בדיקות פונקציונליות אחרות ספציפיות לפרויקט.
- דגם מכונה, ספירת תחנות וחללים, תוכנית יציאת ראש מתכת ומרחק מרכז הפריזון.
- ממשק פלטה/הרכבה, מעטפת התבנית, עובי, פתיחה, מהדק וסידור פינים.
- קו פרידה, צביטה, כיס פלאש, הוספת צוואר, פתחי אוורור, מעגלי קירור וגימור פני השטח.
- ממשקי הוצאה, חיתוך, בדיקת דליפות, שינוע וטיפול בגרוטאות.
- חומר כלי, ציונים להכנס, קשיות/טיפול במידת הצורך, חלפים ושיטת תיקון.
- כמות חומר ניסוי, משך ריצה, דגימות, מדדים, רשומת נתונים ואחריות קבלה.
- סידור כללי, נקודות הרמה, מסת עובש/מרכז כובד ונוהל החלפה מאושר.
- גבול היקף: תבנית, כלי עבודה למות, אביזרים, צינורות, שרטוטים, הדרכה, אריזה ופריטים שסופקו על ידי הקונה.
עבור שירותי המפעל, חבר את מעגלי התבנית הסופיים וסידור הניפוח ל- Kinggle'sמדריך לתכנון שירות ופריסה. למחלקת מכונות ורצף ייצור, השתמש ב-מדריך ליציקה בשיחול מתמשךולאשר האם נדרשת פלטפורמת מצבר עבור החלק האחרון.
שאלות נפוצות
מה ההבדל בין תבנית לנשיפה לראש תבנית לנשיפה?
ראש התבנית יוצר את הפריזון המותך לפני היציקה. תבנית הנשיפה נסגרת מסביב לאותו פריזון, אוטמת אותו, קולטת אוויר נושב, מקררת את החלק ומגדירה את צורתו החיצונית. הן מערכות כלי עבודה נפרדות אך מחוברות.
איזה מידע דרוש לעיצוב תבנית נפוח שחול?
ספק את שרטוטי החלקים והסגירה המבוקרים, דרגת שרף, משקלי פריזון מוגמרים וברוטו, קירות וממדים קריטיים, בדיקות פונקציונליות, יעד פלט, ממשק מכונה, תוכנית חלל, שיטת חיתוך וכלי עזר במפעל.
מדוע עיצוב צביטה חשוב ביציקת תפוצה בשיחול?
הצביטה דוחסת ואוטמת חומר פריזון חם ועוזרת להגדיר היכן הבזק נפרד. הגיאומטריה שלו מקיימת אינטראקציה עם חומר, עובי פריזון, סגירת עובש, טמפרטורה, הקלת הבזק והברקה, ולכן יש לאמת אותה בפרויקט בפועל.
למה צריך פתחי אוורור לתבנית לנשיפה אקסטרוזיה?
אוויר יכול להילכד בין הפריזון המתרחב והחלל. פתחי אוורור מעניקים לו נתיב מילוט כך שהפריזון יכול ליצור קשר עם משטח העובש ולשחזר את הצורה והפרטים המיועדים.
כיצד תעלות קירור משפיעות על זמן מחזור יציקת המכה?
מעגלי קירור מסירים חום עד שניתן לשחרר את החלק ללא עיוות בלתי מקובל. האזור החם האיטי ביותר יכול להגביל את המחזור, ולכן יש להעריך את פריסת המעגל, הזרימה, הטמפרטורה, חומרי העובש וחלוקת הקיר יחד.
האם תבנית נשיפה קיימת יכולה להתאים למכונה אחרת?
אפשר, אבל אל תניח את זה. בדוק רוחב תבנית, גובה, עובי, מסה, הרכבה, פתיחה, מהדק, מיקום סיכת מכה, כלי עזר, נתיב הוצאה, יישור ראשי התבנית והפקדים כנגד המכונה המקבלת.
האם לבחור בתבנית ניפוח מאלומיניום או פלדה?
הבחירה תלויה בביצועים תרמיים, חובת ייצור, שרף, דרישות פני השטח והבלאי, אסטרטגיית ההחדרה, יכולת התיקון, זמן ההובלה והעלות. בקש את הציון המדויק והנחות העיצוב במקום לבחור מתוך שם המתכת בלבד.