חשב את קצב הייצור של מכונות דפוס על ידי חלוקה של 3,600 במרווח בין אירועי הפלט בשניות, ולאחר מכן הכפלה בחלקים המיוצרים בכל אירוע. כדי להעריך חלקים טובים למשמרת, יש ליישם את תפוקת האיכות הנמדדת ואת שעות הריצה בפועל, ולבדוק שציוד אקסטרוזיה ומורד הזרם יכולים לתמוך בתוצאה. מפרט מחזור יבש לבדו אינו קובע תפוקת בקבוק מוגמר.
ביסוס החלטת קיבולת על חלקים מקובלים לאורך תקופת הייצור המתוכננת, לא על המחזור המהיר ביותר על גיליון מפרט. עבור יציקת תפוצה שחול, חישוב התפוקה חייב לקחת בחשבון את הבקבוק, הציוד והביקוש לחומר. דירוגי מכות PET אינם תחליף לבדיקות אלו.
איך מחשבים תפוקת דפוס מכה לשעה?
התחל עם אירוע ספירה שצופה יכול לזהות. עבור מדריך זה, אירוע פלט הוא שחרור של חלקים מעוצבים מתבנית הפעלה אחת. רשום את המרווח הממוצע בין אירועים אלה על פני המכונה השלמה, יחד עם מספר החלקים ששוחררו בכל פעם.
אם שני חלקים עוזבים את המכונה כל 16 שניות, החישוב הוא 3,600 ÷ 16 × 2 = 450 חלקים לשעת עבודה. זהו חישוב להמחשה, לא דירוג מכונת Kinggle. הוא סופר חלקים יצוקים לפני הפחתת דחיות ומניח שניתן לקיים את המרווח האמור.
השתמש בנוסחת זמן המחזור הנכונה
זמן מחזור הייצור של תחנה אחת הוא לא תמיד המרווח בין הפלטים מהמכונה השלמה. באופן דומה, שניות לחלק אינן זהה לכמות שניות לאירוע יציקה של שני חלקים. כתוב את היחידה ליד כל קלט לפני הזנתה לגיליון אלקטרוני.
במשך תקופה נמדדת, משוואת זמן המחזור המקבילה חולפת שניות ריצה חלקי מספר אירועי הפלט. אם האירועים מייצרים כמויות שונות, השתמשו במקום זאת בשיטת הספירה הישירה: סך חלקים יצוקים חלקי שעות ריצה.מילון המונחים OEE של Vorneמגדיר באופן דומה את קצב הריצה בפועל תוך שימוש בספירה הכוללת וזמן הריצה.
כדי לחשב זמן מחזור מתוך הקלטה, מדוד בין נקודות תואמות. עשר חותמות זמן רצופות מכילות תשע מרווחים, לא עשר. עבור מחזורים לא אחידים, חלקו את סך הזמן שחלף בספירת המרווחים בפועל במקום ממוצע של מבחר מחזורים מהירים.
ערך אקסל בסיסי הוא=3600/A2*B2, כאשר A2 מכיל שניות לכל אירוע ו-B2 מכיל חלקים לכל אירוע. אם נוסחת חישוב זמן המחזור שלך כבר מחזירה שניות לכל חלק בודד, השתמש=3600/A2. הכפלת התוצאה בספירת החללים תספור את החללים האלה פעמיים.
תן שם לתוצאה בהתאם לתשומות שלה. מרווח אידיאלי נותן קצב אידיאלי. מרווח נמדד מייצג נותן קצב ריצה שנצפה. אף אחד מהם אינו כולל אוטומטית מעברים או עצירות של משמרת מלאה. שמור על ההבחנה גלויה בעת העברת התוצאה להצעת מחיר או ללוח זמנים לייצור.
ספירת תחנות, ראשים וחללים ללא ספירה כפולה
תחנה, מוצא תבנית וחלל תבנית מתארים חלקים שונים של סידור הייצור. של קינגגלמנחה רב ראשים לעומת רב חלליםמפריד ביניהם: שקעים יוצרים פריונים, חללים יוצרים חלקים, ותחנות הן עמדות התבנית וההידוק. המספרים שלהם אינם מכפילים ניתנים להחלפה.
תארו לעצמכם שתי תחנות, שכל אחת מהן מייצרת שני חלקים לכל מהדורה. תחנה A משתחררת ב-0 ו-32 שניות; תחנה B משתחררת ב-16 ו-48 שניות. כל תחנה חוזרת כל 32 שניות, אבל המכונה השלמה משחררת זוג כל 16 שניות. התזמון הבא הומצא אך ורק כדי להסביר את החישוב.
| בסיס ספירה | תַחשִׁיב | תפוקה ברוטו |
|---|---|---|
| מכונה שלמה | 3,600 ÷ 16 שניות × 2 חלקים | 450 חלקים לשעה |
| סיכומי תחנות נפרדות | 3,600 ÷ 32 שניות × 2 חלקים × 2 תחנות | 450 חלקים לשעה |
| ספירה כפולה שגויה | 3,600 ÷ 16 שניות × 2 חלקים × 2 תחנות | 900 חלקים לשעה, לא נכון |
החישוב האחרון סופר את התחנה השנייה פעמיים. התרומה שלו כבר כלולה במרווח של 16 שניות של כל המכונה. בתיעוד תזמון אמיתי, תייג כל אירוע עם התחנה שלו כך שאדם אחר יוכל לשחזר את החישוב.
אל תניח שהוספת תחנה שנייה משמרת את אותו תזמון תחת עומס. ההסדר המוצע עדיין זקוק לקיבולת אספקת חומרים, קירור וטיפול בכמות מספקת. השווה את לוח הזמנים בפועל, לא רק את ספירת התחנות. של קינגגלהשוואה של תחנות בודדות וכפולותמספק הקשר תצורה קשור.
ספור עמדות פעילות גם כן. If one cavity is intentionally out of service, its nominal presence in the mold does not create output. If it produces a defective bottle, that bottle belongs in the gross count and the reject count. Reducing the cavity input and subtracting the same rejected bottle again would understate output.
לסידור מעורב, חשב כל זרם בנפרד והוסף את התוצאות. ממוצע משותף שימושי רק כאשר ספירת האירועים וספירת החלקים שלו מייצגים את אותה תקופת תצפית. זה משנה מתי תחנה אחת נעצרת בעוד השנייה ממשיכה, או כאשר שתי התבניות מייצרות חלקים שונים.
הפוך את תפוקת שעות הריצה לחלקים טובים בכל משמרת
קונה שמתזמן משלוחים צריך מספר שונה מזה של מפעיל שבודק את מהירות המכונה. התחל עם כל המשמרת, זהה זמן שבו הייצור אינו מתוכנן, ולאחר מכן רשום עצירות במהלך תקופת הייצור המתוכננת שנותרה. ציינו את גבול הזמן הזה לפני ציטוט סך המשמרת.
ההיקף הציבורי שלISO 22400-2:2014מתאר KPIs של ייצור באמצעות הנוסחאות, המרכיבים המרכיבים, התנהגות הזמן והיחידות שלהם. זוהי התייחסות שימושית למדידה ממושמעת. מאמר זה משתמש בהגדרות המעשיות שלהלן; היא אינה טוענת שמכונה או ניסוי מאושרים לתקן זה.
מתחת לVorne OEE framework, החלפות בתוך ייצור מתוכנן הם הפסדי זמינות. הם לא נעלמים רק בגלל שהם תוכננו. לזמן ללא כוונה לייצר, כמו הפסקת ארוחה שאינה נכללת, יש תפקיד אחר. הגדר את הטיפול לפני הניסוי במקום לשנות אותו כדי לשפר את האחוז הסופי.
תשואה איכותית כאן פירושה חלקים מקובלים חלקי חלקים יצוקים הכוללים, כאשר שתי הספירות נלקחות על פני אותה תקופה וגבול התהליך. אם הקבלה מתרחשת לאחר בדיקת דליפה, עבודה לא גמורה הממתינה לבדיקה זו עדיין לא אושרה פלט טוב. תיעוד כל עבודה מתחילה או סיום בתהליך.
מתי להשתמש בחישוב OEE
כאשר מתחילים מתעריף אידיאלי, חשבו על זמינות, אובדן מהירות ואיכות.מדריך החישוב של וורןנותן את מערכות היחסים הבאות. התעריף האידיאלי חייב לתאר את אותה מוצר ותצורה פעילה כמו הפלט שנספר.
| גוֹרֵם | תַחשִׁיב |
|---|---|
| זְמִינוּת | זמן ריצה ÷ זמן ייצור מתוכנן |
| ביצועים | קצב ריצה ברוטו נצפה ÷ קצב ריצה ברוטו אידיאלי |
| אֵיכוּת | ספירה טובה במעבר ראשון ÷ ספירה כוללת |
| OEE | זמינות × ביצועים × איכות |
לכן ניתן לחשב תפוקה טובה כקצב אידיאלי × שעות ייצור מתוכננות × OEE. השתמש בשברים, לא באחוזים שלמים, בכפל זה. OEE של 78.4% נכנס לנוסחה כ-0.784.
בחר את המסלול בתעריף האידיאלי או את המסלול בתעריף הנצפה. קצב ריצה שנצפה כבר משקף את המהירות שהושגה במהלך אותה תקופת ריצה. הכפלתו בגורם ביצועים אחר עבור אותו אובדן מהירות יגרע את ההפסד פעמיים. באופן דומה, נתון נמדד של חלקים טובים למשמרת כבר כולל את העצירות והדחיות בתוך אותה משמרת; אל תחיל הנחת יעילות גורפת שנייה כדי לתאר את אותה המשמרת.
בדוק אם המכבש יכול לתמוך בפלט היעד
אומדן תפוקה יוצר גם דרישה מהותית. השתמש במסה ברוטו המעובדת עבור כל חלק יצוק, לא רק במשקל של המיכל המוגמר. לחישוב זה, המסה הגולמית כוללת את החומר שהופך למיכל ואת הגזרה הקשורה אליו, מוקצים באופן עקבי בין החלקים המיוצרים.
נניח שהסידור ההיפותטי של 450 חלקים/שעה מעבד 90 גרם לכל חלק יצוק. הדרישה השוטפת שלו היא 450 × 90 ÷ 1,000 = 40.5 ק"ג לשעה. אם הבקבוק המוגמר שוקל 70 גרם, שימוש רק במשקל הנקי שלו יביא לנתון נמוך יותר של 31.5 ק"ג לשעה. שני המספרים נגזרים מהנחות המחשה, לא מפרויקט בקבוק מדוד.
ההפרש של 9 ק"ג לשעה הוא החומר המשוער הקשור לגזם. השחזור שלו בסופו של דבר אינו מסיר את דרישת העיבוד המקורית. שמור חישוב נפרד עבור שרף שנרכש, חומר מוחזר וסילוק; חישוב עומס המכבש נוגע לחומר העובר בתהליך.
של קינגגלמדריך פריסת ראשמחבר גם מאסת אירועים עם קיבולת אקסטרוזיה זמינה. הוספת חללים עשויה להגדיל חלקים לכל אירוע, אך היא גם מגדילה את המסה הנדרשת לאותו אירוע. ספירת חללים נומינלית גדולה יותר אינה יכולה כשלעצמה לפתור מגבלת אספקת חומר.
השווה ביקוש רץ עם התייחסות לתפוקה החלה על החומר וההגדרה המוצעת. אל תדלל את הביקוש על ידי ממוצע של הפסקת צהריים או כיבוי. המכונה חייבת לתמוך בקצב החומר בזמן שהיא מייצרת, גם אם קצב ההזזה הממוצע נמוך יותר.
תקרת חומר ראשונית זמינה ק"ג/שעה חלקי ק"ג ברוטו לחלק. זה רק חישוב מיון. הוא אינו קובע זמן קירור, חלוקת קיר מקובלת, יציבות מימדים או תפוקת ציוד החיתוך והבדיקה. אלה דורשים צ'קים משלהם.
לסקירה הראשונית, הכנס יכולות דפוס, שחול ומורד הזרם ליחידות תואמות והשוו ביניהן. התעריף הנתמך הקטן ביותר מזהה אילוץ מועמד, לא ערבות ייצור אוטומטית. כלול מאגרי ביניים והפרעות בעת תכנון קו שלם, ולאחר מכן אמת את ההסדר המוצע עם המוצר המיועד.
דוגמה עבדה: מזמן מחזור לתוכנית ייצור משמרת
הדוגמה העובדת הבאה משתמשת בתשומות היפותטיות עבור סידור יציקת תקיעות שחול. זה לא דירוג ביצועים של KGB2L. שמור על אותן הנחות תזמון, ספירת חלקים ואיכות לאורך כל החישוב, כך שניתן יהיה לבדוק את קצב הריצה, סך המשמרות והביקוש לחומר זה מול זה.
נניח שמשמרת של שמונה שעות מכילה הפסקה של 30 דקות כאשר ההפקה אינה מתוכננת. עוד 30 דקות של עצירות מתרחשות במהלך הייצור המתוכנן. זמן הריצה הנותר הוא שבע שעות. במהלך אותו זמן ריצה, שני חלקים עוזבים את המכונה כל 16 שניות בממוצע, ו-96% עוברים את הבדיקה ללא עבודה חוזרת.
| שָׁלָב | תַחשִׁיב | תוֹצָאָה |
|---|---|---|
| הפקה מתוכננת | 8 שעות פחות 0.5 שעות ללא הפסקה | 7.5 שעות |
| זמן ריצה | 7.5 שעות מינוס 0.5 שעות עצירות מוקלטות | 7 שעות |
| שיעור ריצה ברוטו | 3,600 ÷ 16 × 2 | 450 חלקים לשעה |
| סך הכל חלקים יצוקים | 450 × 7 | 3,150 חלקים |
| חלקים טובים במעבר ראשון | 3,150 × 0.96 | 3,024 חלקים/משמרת |
| תפוקה טובה לשעה מתוכננת | 3,024 ÷ 7.5 | 403.2 חלקים לשעה |
| תפוקה טובה לשעת שעון | 3,024 ÷ 8 | 378 חלקים לשעה |
| ביקוש רציף לחומרי | 450 × 90 גרם ÷ 1,000 | 40.5 ק"ג לשעה |
שימו לב ש-450, 403.2 ו-378 יכולים לתאר את אותו תרחיש. הם עונים על שאלות שונות. הראשון נוגע לתפוקה ברוטו בזמן ריצה. השני מפזר את התפוקה המקובלת על פני זמן הייצור המתוכנן. השלישי מפזר אותו על כל המשמרת. דוח המשמיט את המכנה משאיר מקום להשוואה מטעה.
בדוק את התוצאה עם OEE
עבור דוגמה זו בלבד, הנח מרווח אירועים אידיאלי של 14 שניות עם שני חלקים לכל אירוע. זהו קצב אידיאלי של כ-514.286 חלקים לשעה. הזמינות היא 7 ÷ 7.5; הביצועים הם 450 ÷ 514.286; האיכות היא 0.96. המוצר שלהם הוא 0.784, או 78.4% OEE.
יישום השיטת חישוב OEE Vorne, 514.286 × 7.5 × 0.784 מחזיר כ-3,024 חלקים טובים. העיגול הקטן המוצג אינו משנה את התוצאה הבסיסית. המרווח האידיאלי של 14 שניות הוא הנחה לדוגמה, לא ערך קטלוגי של מחזור יבש.
עבור סדר המחשה של 12,000 חלקים מקובלים, 12,000 ÷ 3,024 נותן כ-3.97 תזוזות כאלה. ארבע משמרות מספקות 12,096 חלקים מחושב תחת הנחות אלו, לפני הפסדים נוספים ספציפיים להזמנה. זהו תרחיש תכנון, לא התחייבות למסירה או סיבה להשמיט את אימות ההפעלה.
If recorded stops increase from 30 to 60 minutes, running time falls to 6.5 hours. With other assumptions unchanged, output becomes 450 × 6.5 × 0.96 = 2,808 good parts. הסדר אז עולה על ארבע משמרות. This comparison shows why a small change in available running time can affect scheduling without any change to the molding cycle.
נסה חישוב קצב ייצור משלך
ברירות מחדל משחזרות את הדוגמה ההיפותטית. הזן מרווח ממוצע שנצפה במהלך זמן הריצה, לא דירוג מחזור יבש. אל תכפיל שוב בתחנות אם המרווח כבר מכסה את כל המכונה. הנתונים נשארים בדף זה.
- חלקים ברוטו לשעת ריצה
- 450
- חלקים טובים משוערים למשמרת
- 3,024
- חלקים טובים לשעה מתוכננת
- 403.2
- ביקוש חומרי בזמן ריצה
- 40.5 ק"ג לשעה
התוצאות הן הערכות, לא תפוקה מובטחת. ספירת חלקים עשרוניים מבטאת ממוצע צפוי. מחשבון זה אינו מדגמן אחסון חיץ, הזמנת הפעלה, ספירת חללים משתנים או מצב OEE נפרד בקצב אידיאלי. אם סקריפטים מושבתים, התוצאות המוצגות יישארו כדוגמה המוגדרת כברירת מחדל.
מה מפרטי KGB2L של Kinggle אומרים לך על קיבולת
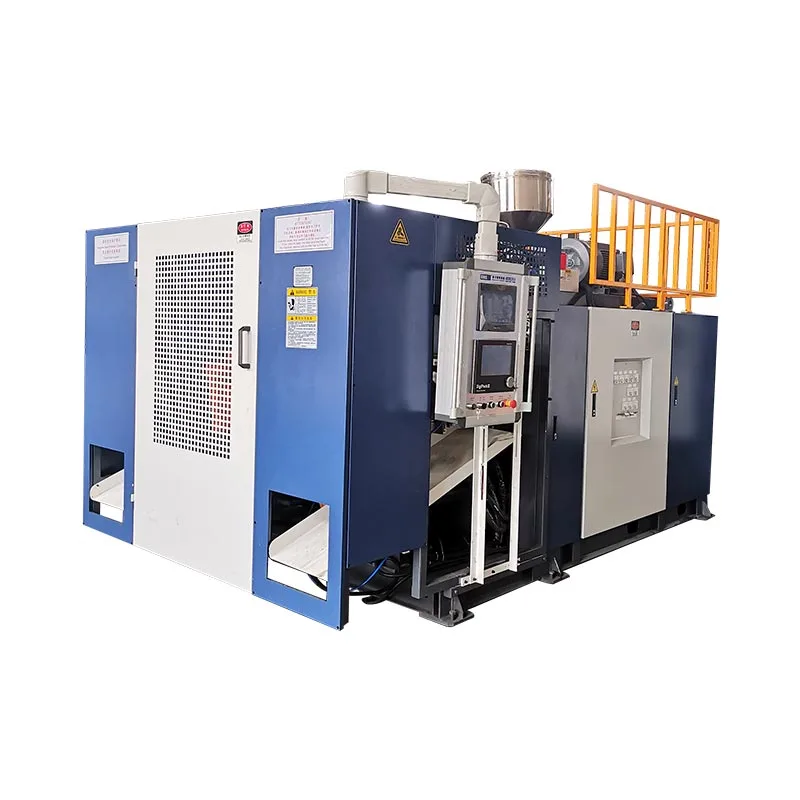
המכונת דפוס מכה של KGB2L 2L תחנה אחתמספק דוגמה קונקרטית כיצד לקרוא גיליון מפרט. הערכים שפורסמו מתארים מספר מגבלות שונות. נפח מיכל, תפוקת מחזור יבש, תפוקת חומר ומידות תבנית עונים כל אחד על שאלת בחירה אחרת.

| פרמטר שפורסם | עֵרֶך | שאלה זה עוזר לענות |
|---|---|---|
| קיבולת מיכל מקסימלית | 2 ל' | האם המוצר המוצע בקטגוריית הנפח המוצהרת? |
| פלט (מחזור יבש) | 600 PC/HR | איזו התייחסות למחזור יבש מציין הקטלוג? |
| יכולת התכה של HDPE | 30 ק"ג לשעה | איזו התייחסות לשיעור החומר זמינה למיון ראשוני? |
| קוטר בורג | 50 מ"מ | באיזו פלטפורמת שחול מדובר? |
| גודל תבנית מקסימלי, W × H | 360 × 380 מ"מ | איזו מעטפת עובש שפורסמה חייבת לשקול סקירת הכלים? |
| מרחק מרכז כפול ראש | 130 מ"מ | איזו התייחסות לרווחים זקוקה להשוואה עם הפריסה המוצעת? |
שדה המחזור היבש אינו דוח ניסוי עבור בקבוק ספציפי של 2 ליטר. אין לסמן מחדש 600 PC/HR כ-600 מיכלים מקובלים לשעה. עדיין צריך לקבוע את השרף, המשקל, סידור החללים, דרישות הקירור וקריטריוני הקבלה של המוצר.
השתמש בהפניה של 30 ק"ג לשעה HDPE לבדיקת מסה נפרדת. לפי ההנחה של 90 גרם מסה ברוטו לכל חלק, חלוקה של 30 ב-0.09 נותנת כ-333.3 חלקים יצוקים/שעה כתקרת סינון לחומר בלבד. 450 חלקים לשעה של הדוגמה ידרשו 40.5 ק"ג לשעה, מעל ההתייחסות שפורסמה.
חישוב זה אינו מבטיח 333.3 חלקים לשעה מה-KGB2L. הוא מסמן שלא ניתן להצדיק את המסה וקצב היעד של הדוגמה באמצעות ההתייחסות הרשומה של 30 ק"ג לשעה. סקירת פרויקט תצריך תצורה נתמכת אחרת, הנחות מוצר מתוקנות או יעד פלט אחר.
גם מרווח הראש הכפול לא מוכיח ששני בקבוקים כלשהם יתאימו. בדוק את ציור התבנית בפועל מול המעטפה שפורסמה ואת סידור הכלים המלא. עבור מוצרים גדולים יותר או רחבים יותר, מספר החללים השמישים חייב להיות בהתאם לשרטוט ולא מכפיל תפוקה מועדף.
בעת בקשת המלצה, שלח את השרטוט, דרגת החומר, הערכות המשקל הנקי והברוטו, התפוקה המקובלת הנדרשת ודפוס המשמרת המיועדת יחדיו. זה מאפשר לספק לבדוק הנחות קיבולת מול החומרה המוצעת במקום לענות על שאלה בודדת לגבי בקבוקים לשעה.
אמת את הפלט לפני שאתה מתחייב למכונה
הפוך את הפלט המקובל לבסיס הסכם הקיבולת. בקבוקים שיוצאים מהתבנית ובקבוקים פנויים לאריזה הם ספירות שונות. לפני הבדיקה, ציין את נקודת הבדיקה ואת הדרישות שהבקבוק חייב לעמוד בו כדי להזין את הסכום המקובל. אחרת, הניסוי יכול לעמוד ביעד העיצוב שלו תוך השארת דרישת המסירה בלתי פתורה.
עבור KGB2L, שמור את נתון המחזור היבש של 600 PC/HR נפרד מהתחייבות הפלט של הבקבוק. אשר את החומר, משקל הבקבוק, החללים הפעילים ודרישות הקבלה לפני הסכמה על כושר הייצור. נתון של מחזור יבש בלבד אינו מספיק ללוח זמנים של משלוח בקבוקים.
כאשר ניסוי מחטיא את המטרה שלו, אבחן את החסר לפני הגדלת המהירות. רשום מרווחי פלט, עצירות וחלקים שנדחו בנפרד. בדוק אם יש זמן המתנה במשלוח, זמן קירור בתוך התבנית ותורים לפני חיתוך או בדיקת דליפה. תצפיות אלו מבחינות בין אילוץ דפוס לבין אילוץ במורד הזרם.
הערך התאמה אחת בכל פעם ושמור את הרשומות לפני ואחרי. שפוט את השינוי לפי תפוקה מקובלת על פני תקופות תצפית דומות, לא לפי מחזור מוצג קצר יותר בלבד. רשום את תנאי החומר והכלים לצד התוצאה. אם הספירה עולה אבל יותר בקבוקים נכשלים בבדיקה, ההתאמה לא בהכרח שיפרה את הקיבולת השמישה.
שמור תיעוד שאדם אחר יכול לבדוק
- זהה את תיקון הציור, דרגת שרף, תערובת החומרים, משקל היעד וסידור החלל.
- הסכימו על המחאות הקבלה ועל המיקום שבו חלקים טובים ייספרו.
- רשום את זמני ההתחלה והסיום, החרגות מתוזמנות, עצירות ייצור והסיבות שלהן.
- הקלט את סך כל החלקים המעוצבים, החלקים המקובלים במעבר ראשון ודחיות מבלי לספור חלקים מעובדים פעמיים.
- השווה את הקצב הנצפה, הביקוש ההמוני הגולמי והתפוקה במורד הזרם לאורך תקופות התאמה.
- שמור את ההגדרות המוסכמות, התצפיות והמגבלות הבלתי פתורות עם דוח הניסוי.
הגדירו מה קורה בהתחלה ובסוף חלון המדידה. תצפית קצרה שנלקחה לאחר חימום עונה על שאלה שונה מהזמנה שלמה הכוללת הפעלה ושינוי תבנית. שניהם יכולים להיות שימושיים, אבל רק כאשר הדוח מזהה מה לא נכלל.
השתמש ב-מדריך בדיקת קבלה של מכונת דפוס מכה במפעללפתח את שיא הבדיקה הרחב יותר. חישוב תפוקה תומך בקבלה; הוא אינו מחליף בדיקת מוצר, בדיקות ציוד או הסכם הרכישה.
| שדה שיא | מה להזין |
|---|---|
| מוצר ותצורה | תיקון ציור, חומר, משקל, חללים פעילים ותחנות |
| גבול מדידה | התחלה/סיום של שעון, זמן מתוכנן, זמן ריצה ומיקום ספירה |
| סופר | חלקים יצוקים בסך הכל, חלקים טובים, נדחים ולא גמורים |
| תנאים | הגדרות מוקלטות, תנאי קירור ואוויר, כוח אדם ועזרים |
| תוֹצָאָה | חלקים טובים לשעה או משמרת מוצהרת, מגבלות ומעקב מוסכם |
דון בהערכת קיבולת ספציפית למוצר עם Kinggle
דרוש אומדן פלט הקשור לשרטוט המוצר ולתצורת המכונה המוצעת. על ההצעה הכתובה לציין היכן נספרים חלקים מקובלים, כמה זמן נמשכת המדידה ואילו תנאי ייצור חלים. ללא הפרטים הללו, נתון בקבוקים לשעה אינו בסיס טוב להשוואת הצעות ציוד.
שלח את ציור הבקבוק שלך או פרטי מדגם, דרגת החומר, תפוקה טובה הנדרשת ולוח זמנים של משמרותדף הקשר הרשמי של Kinggle. כאשר ערך עדיין אומדן, תייג אותו כדי שהסקירה הבאה תוכל לפתור אותו.
Ningbo Kinggle Machinery Co., Ltd.
אֶלֶקטרוֹנִי:sales@kinggle.com
טֵלֵפוֹן:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, סין. פרטי הקשר נבדקו מול דף יצירת הקשר הרשמי.
שאלות נפוצות
כמה בקבוקים יכולה מכונת דפוס מכה לייצר בשעה?
אין נתון פלט אחד לכל מכונה ובקבוק. חלקו 3,600 במרווח הפלט של כל המכונה בשניות, ולאחר מכן הכפל בחלקים המעוצבים לכל אירוע. החל את תפוקת איכות המעבר הראשון לקבלת תפוקה טובה במהלך זמן הריצה. לתכנון משמרת, כלול גם עצירות מתועדות ואשר את החומר ואת הקיבולת במורד הזרם.
האם מכונה כפולה תמיד מכפילה את הייצור?
לא. שתי תחנות אינן קובעות את קצב הייצור ללא התזמון והתצורה בפועל. אם המרווח הנמדד של כל המכונה כבר כולל שחרורים לסירוגין משתי התחנות, אל תכפיל שוב בשניים. השווה את התזמון של כל תחנה, החללים הפעילים והביקוש לחומרים לפני הערכת התפוקה המשולבת.
האם תפוקת מחזור יבש זהה לתפוקת המוצר המוגמר?
לא. שדה קטלוג שכותרתו פלט מחזור יבש אינו קובע את הפלט המקובל של מיכל שצוין. דף KGB2L של Kinggle מפרט 600 PC/HR תחת התווית הזו. תביעת פלט ספציפי לבקבוק זקוקה לחומר, כלי עבודה, משקל, תנאי הפעלה וקריטריונים לבדיקה, יחד עם תקופת מדידה מוגדרת.
כיצד משקל המיכל משפיע על כושר הייצור?
משקל משפיע על החומר הדרוש בקצב ייצור נתון. עבור הקרנת שחול, השתמש במסה מעובדת ברוטו לכל חלק יצוק, כולל הגזרה המוקצה לו, ולא רק במשקל הבקבוק המוגמר. חלקו את תפוקת החומר הזמין במסה ברוטו זו עבור תקרה ראשונית. חישוב זה לבדו אינו קובע מחזור דפוס בר השגה או תפוקה מקובלת.
איזה מידע דרוש להערכת תפוקה מדויקת?
ספק את שרטוט המוצר, דרגת החומר, משקל נטו וברוטו, סידור חלל ותחנות, יעד תפוקה מקובל ולוח זמנים למשמרות. כלול את המחאות הקבלה וציוד במורד הזרם. אם קיימות רישומי ניסוי, ספק ספירות כוללות, ספירות טובות, תזמון וסיבות להפסקה. שמור על ערכים משוערים נפרדים מהתוצאות הנמדדות כדי שהספק יוכל לזהות את פערי העדויות הנותרים.
לפני ביצוע הזמנה, יש להסכים על הפלט המקובל, תנאי הניסיון ושיטת הספירה בכתב. השתמש ברשומת הייצור המתקבלת כבסיס ללוח הזמנים של האספקה.