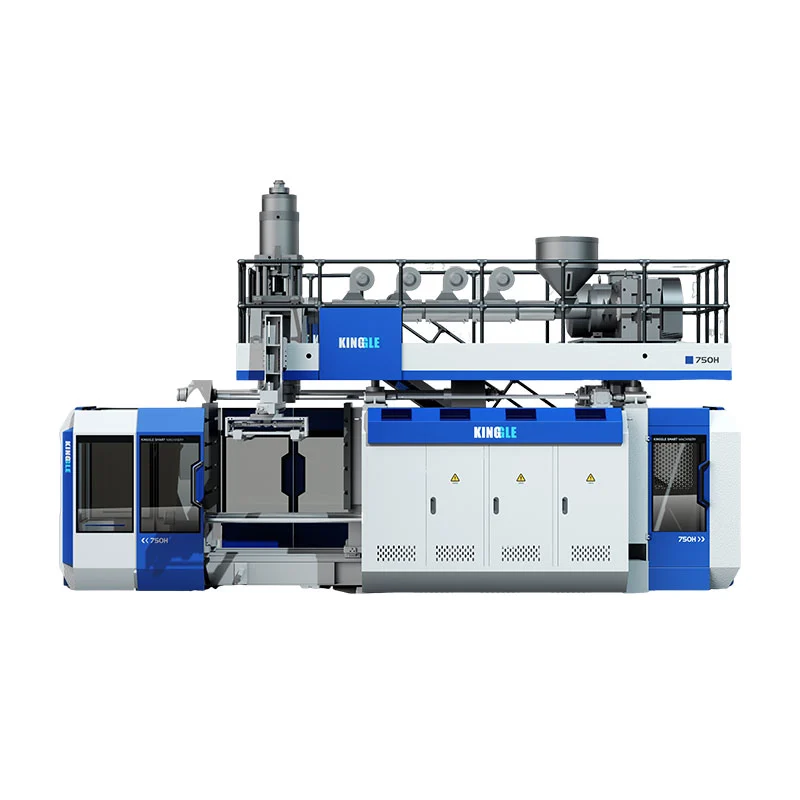
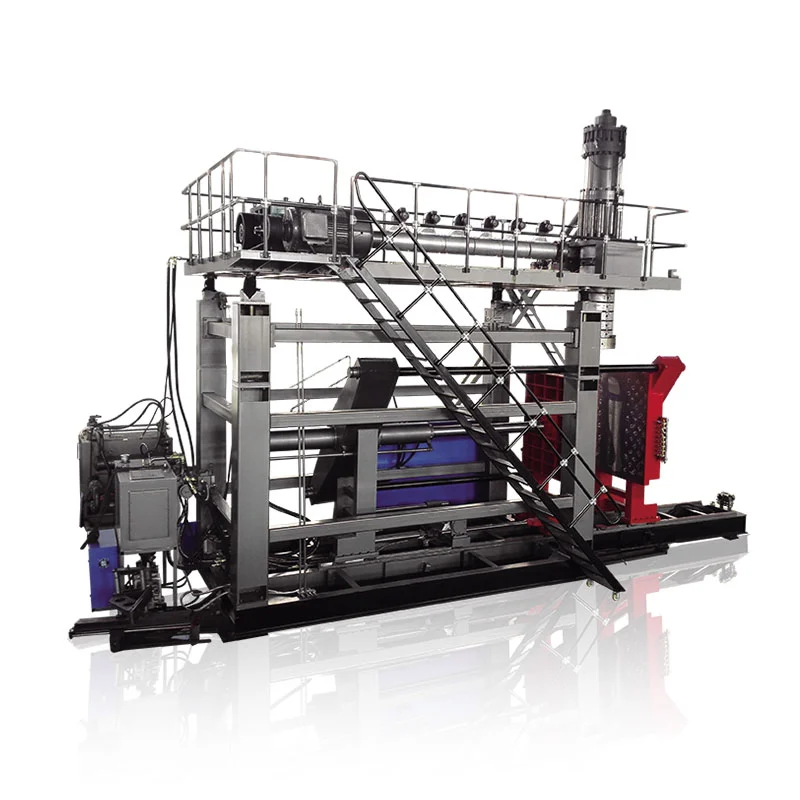
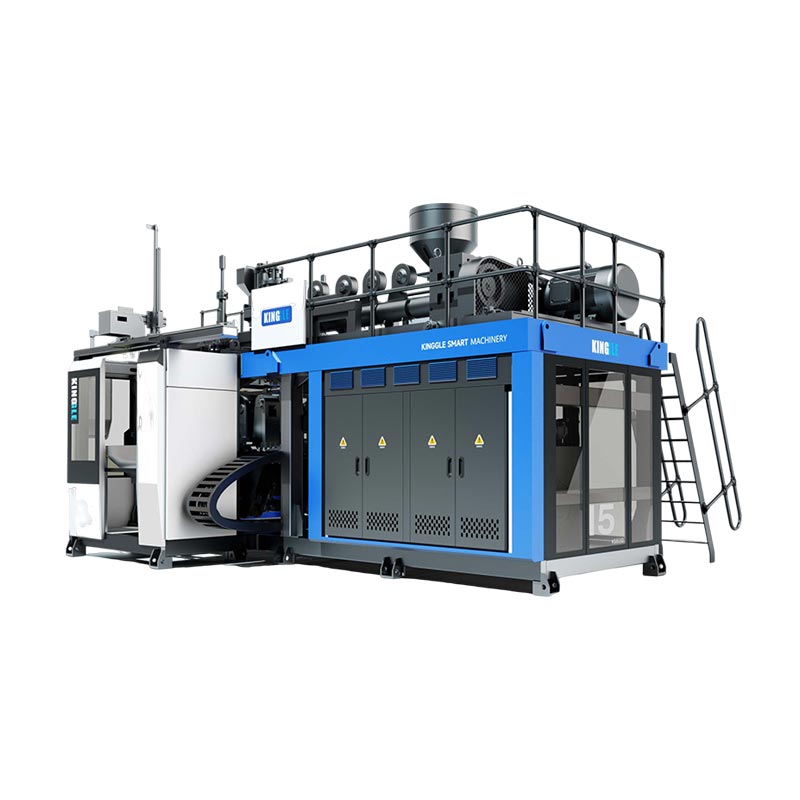
תחנה שנייה משנה את האופן שבו המכונה משתמשת בזמן שחול, קירור וטיפול בעובש. זה לא מכפיל אוטומטית את התפוקה הניתנת למכירה, מוריד אנרגיה לבקבוק או מייצר מוצר גדול יותר. שלושה גדלי מכונת Kinggle מזווגים מראים היכן מופיעים ההבדלים האמיתיים.

האמיתימכונת דפוס מכה אחת לעומת כפולהלכן ההשוואה היא מחקר של תא שלם, לא ספירת עגלות. ההחלטה חייבת לחבר את הבקבוק, לוח הזמנים של הייצור, הביקוש הגולמי להיתוך, רצף שתי תחנות ודרישת חלקים מקובלים.
מה משתנה בין תחנה אחת לשניים?
במכונת יציקה רציפה של אקסטרוזיה אחת, עמדה אחת של תבנית והידוק לוכדת את הפריזון, יוצר את החלק, מקרר אותו ומשחרר אותו. אירוע העיצוב הבא חייב להתאים לרצף של אותה תחנה אחת.
מכונת יציקת אקסטרוזיה עם תחנה כפולה או כפולה מחליפה שני עמדות תבניות סביב מערכת אקסטרוזיה משותפת. תחנה אחת יכולה להיות בשלב של ניפוח, קירור או הסרה של חלק, בעוד שהשנייה מתכוננת ללכוד את הפריזון הבא. זו הסיבה שציוד דו-תחנות מתואר גם כמכונת דפוס דו-צדדית או מעבורת בשווקים מסוימים.
הרצף הפשוט הזה מסביר את ההזדמנות, לא את קצב הייצור הסופי. נסיעות תחנות, היווצרות פריזון, סגירת עובש, ניפוח, פליטה, קירור, פליטה, חיתוך והעברה במורד הזרם עדיין צריכים להתאים זה לזה. ספרות עצמאית של מכונות מעבורות מפרטת גם תצורות חד-צדדיות ודו-צדדיות בנפרד מראשי קוביות חד- ורב-פריזוניות, מה שמחזק כי מדובר בבחירות ציוד שונות.
אל תבלבלו בין ספירת תחנות, ספירת ראשים, ספירת חללים וספירת שכבות
טעויות רבות במירכאות מתחילות מכיוון שמשתמשים ב"כפול" מבלי לומר מה כפול. מכונת תחנות כפולה היא לא בהכרח מכונה כפולה, תבנית דו-חללים או קו דו-שכבתי.
| מוּנָח | מה זה נחשב | מה זה משנה | שאלה לספק |
|---|---|---|---|
| תחנה בודדת או כפולה | עמדות עובש והידוק שעובדים ברצף | רצף מכונה, דרישת סט עובש, פוטנציאל פלט, טביעת רגל וטיפול | כמה תחנות תבנית שלמות מתחלפות במכונה זו? |
| קובייה בודדת או מרובת ראשים | פריזונים נמחקו באירוע דפוס אחד | כמה חללי עובש ניתן להאכיל בבת אחת ואת גובה היציאה הנדרש | כמה שקעים כלולים ומהו מרחק המרכז שלהם? |
| תבנית יחיד או רב חלל | חלקים שנוצרו בתבנית אחת נסגרים | חלקים לכל אירוע יציקה, גודל תבנית, איזון קירור וזיזום | כמה חלקים למכירה צריך לייצר אירוע עובש אחד? |
| יחיד או רב שכבתי | שכבות חומר בקיר החלק | אקסטרודרים, ארכיטקטורת ראש, טיפול בחומרים ובקרת תהליכים | אילו חומרים ומבנה שכבה כלולים בהצעת המחיר? |
הגיליון נתונים של מעבורת שחול רציפה R&B, לדוגמה, מפרט ראשי קוביות בודדות ורב-פריזוניות בנפרד מתצורות מהדקים בתחנות אחת או שתיים. כלי עבודה מרובים הוא מנוף פלט אחד; תחנת עובש שנייה היא אחרת. הצעה עשויה להשתמש במנוף או לשלב את שניהם, כך שההצעה חייבת לזהות כל אחד בנפרד.
גם הטרמינולוגיה משתנה לפי אזור. קונים יכולים לחפש אמכונת דפוס מכה בתחנה כפולה, מכונת דפוס מכה תאומים, מכונת ניפוח בקבוקים עם שתי תחנותאוֹמכסה מעבורת דו צדדית. אשר את הרצף הפיזי במקום לבחור לפי שם בלבד.
השוואה מקורית: שלושה גדלים של מכונת Kinggle מזווגים
הניתוח הבא משתמש במפרטים שפורסמו בשישה דפי מוצרים נוכחיים של Kinggle. לכל זוג יש את אותה קיבולת מיכל מרבית נומינלית, מה שמקל על הבדל התחנה. הדמויות הן הפניות לקטלוג, לא ערבות ייצור לכל בקבוק, שרף, ראש תבנית או חבילת אופציה.
| קיבולת ודגם | תחנות | תווית פלט שפורסמה | יכולת התכה של HDPE | מידות המכונה (L×W×H) | מעטפת L×W פשוטה* | מִשׁקָל | כוח הידוק |
|---|---|---|---|---|---|---|---|
| 2 ליטרKGB2L | אֶחָד | מחזור יבש של 600 יח' לשעה | 30 ק"ג לשעה | 3.1 × 1.7 × 2.5 מ' | 5.3 מ"ר | 2.5 ט | 40 קילוואן |
| 2 ליטרKGB2D | לְהַכפִּיל | מחזור יבש של 600 × 2 יח' לשעה | 55 ק"ג לשעה | 3.1 × 2.2 × 2.5 מ' | 6.8 מ"ר | 4.5 ט | 40 קילוואן |
| 5 ליטרKGB5L | אֶחָד | מחזור יבש של 500 יח' לשעה | 55 ק"ג לשעה | 3.1 × 2.2 × 2.5 מ' | 6.8 מ"ר | 3.0 ט | 65 קילוואט |
| 5 ליטרKGB5D | לְהַכפִּיל | מחזור יבש של 500 × 2 יח' לשעה | 80 ק"ג לשעה | 3.2 × 2.2 × 2.5 מ' | 7.0 מ"ר | 5.2 ט | 65 קילוואט |
| 15 ליטרKGB15L | אֶחָד | מחזור יבש של 450 יח' לשעה | 100 ק"ג לשעה | 4.5 × 2.2 × 2.8 מ' | 9.9 מ"ר | 7.5 ט | 165 קילוואן |
| 15 ליטרKGB15D | לְהַכפִּיל | מחזור יבש של 450 × 2 יח' לשעה | 120 ק"ג לשעה | 4.8 × 2.9 × 2.8 מ' | 13.9 מ"ר | 12.5 ט | 165 קילוואן |

מה הנתונים המזווגים מגלים
1. ספירת התחנות אינה מגדירה את גודל החלק המרבי
בתוך כל זוג Kinggle, קיבולת מיכל נומינלית וכוח ההידוק שפורסם נשארים זהים: 2L ו-40kN, 5L ו-65kN, או 15L ו-165kN. התחנה השנייה משנה את רצף הייצור; זה לא הופך פלטפורמה של 5 ליטר לפלטפורמה של 15 ליטר.
ההבחנה הזו חשובה במהלך בחירת המכונה. נפח החלקים, השטח המוקרן, מידות התבנית והמהדק הנדרש עדיין צריכים להתאים לפלטפורמה. של קינגגלמדריך לבחירת מכונת דפוס מכהמתחיל מהמיכל לפני בחירת ספירת התחנות.
2. זוגות התחנות הכפולות מוסיפים קיבולת התכה, אך לא ביחס אחד קבוע
יכולת ההיתוך של HDPE שפורסמה עולה מ-30 ל-55 ק"ג לשעה בזוג 2L, מ-55 ל-80 ק"ג לשעה בזוג של 5L ומ-100 ל-120 ק"ג לשעה בזוג של 15L. העליות הללו אינן זהות ואין להמיר אותן ל"מכפיל תחנות כפולה" אוניברסלי.
זהו שיעור הקיבולת החשוב ביותר בנתונים. שתי תחנות יכולות ליצור הזדמנויות נוספות לעיצוב, אבל המכבש עדיין צריך לספק את מסת הפריזון ברוטו. בקבוק כבד יותר, יותר הבזק, יותר יציאות למות או מרווח אירועים קצר יותר מעלים את הביקוש להיתוך. כאשר האקסטרוזיה הופכת לצוואר הבקבוק, הוספת זמינות תחנות לא יכולה לפתור זאת.
3. משקל ומעטפת התקנה גדלים באופן שונה לפי גודל
המעבר מהדגם היחיד לדגם הכפול מעלה את משקל המכונה המפורסם מ-2.5 ל-4.5 טון ב-2 ליטר, 3.0 עד 5.2 טון ב-5 ליטר, ו-7.5 ל-12.5 טון ב-15 ליטר. מעטפת המכונה המחושבת L×W משתנה מכ-5.3 ל-6.8 מ"ר, מ-6.8 ל-7.0 מ"ר ו-9.9 ל-13.9 מ"ר בהתאמה.
לכן שטח הרצפה אינו מתואר בבטחה כ"כמעט זהה" או "גדול פי שניים". התוצאה תלויה בפלטפורמה. אף חישוב מעטפת מכונה אינו פריסת מפעל: גישת שירות, אספקת חומרים, סעפות קירור, ארונות בקרה, פריקת חלקים וטיפול בעובש עדיין זקוקים למקום. השתמש ב-Kinggle'sמדריך כוח, אוויר, מים ופריסהלפני הקפאת תוכנית האתר.
4. תווית המחזור היבש היא אות השוואה, לא הבטחת מסירה
מחזור יבש מתעד את תנועת המכונה מבלי להוכיח את תנאי הייצור של חלק מוגמר. התפוקה בפועל חייבת לכלול היווצרות פריזון, זמן מכה ופליטות, קירור, פליטה, חיתוך, אובדן איכות ועצירות מתוכננות. לא ניתן להקצות לג'ריקן עבה של 15 ליטר ובקבוק קל של 500 מ"ל את אותו פלט רק בגלל שהם פועלים במכונה עם אותה ספירת תחנות.
חשב תפוקה מאירועי דפוס ואיזון מסה
התחל עם המוצר ועבוד אחורה. אל תתחיל בהכפלת מספר קטלוגי בשעות משמרת.
שלב 1: הגדר את הפלט הטוב הנדרש
המרת ביקוש מאושר לחלקים טובים לשעה תוך שימוש בשעות ייצור מתוכננות, החלפות מתוכננות והנחות הזמינות של המפעל עצמו. שמור על תרחישי ביקוש נפרדים - בסיס, שיא עונתי וצמיחה עתידית - כך שעודף קיבולת גלוי ולא מוסתר בתוך יעד אופטימי אחד.
שלב 2: מדוד אירוע דפוס שלם אחד
עבור התבנית המוצעת, רשום את מספר הפריזונים, החלקים שנוצרו, מסת הפריזון ברוטו, מסת החלק המוגמר, מסלול הבזק/טחינה מחדש, מרווח אירועים יציב ותוצאת איכות מקובלת. אירוע דפוס פירושו שתבנית אחת לוכדת חומר פריזון ומייצרת את סט החלקים שלה.
חלקים טובים/שעה = אירועי דפוס/שעה × חלקים לאירוע × שבר מקובל
ביקוש ברוטו להמסה (ק"ג/שעה) = אירועי יציקה/שעה × מסת פריסון ברוטו לאירוע (ק"ג)
השבר המקובל חייב להגיע מניסוי מוסכם או הנחת צמח כנה. מסת הפריזון ברוטו כוללת את החומר שנכנס לאירוע הדפוס, לא רק את הבקבוק המוגמר. אם הפלאש מושחז, הטיפול וההחדרה שלו עדיין משפיעים על הקו.
שלב 3: בדוק את צווארי הבקבוק כשורה אחת
השווה את הביקוש הגולמי להיתוך עם המכבש המוצע מתחת לחומר בפועל. לאחר מכן אשר את קירור העובש, נשוף אוויר, הסרת חלקים, חיתוך, בדיקת דליפות, שינוע, אריזה וקיבולת מטחנה. השלב הנמוך ביותר בר-קיימא קובע את תפוקת הקו.
ללוגיקה רחבה יותר של פלט מתמשך, ראה Kinggle'sמדריך מכונת דפוס מתמשך. אם משקל החלק או חלוקת הקיר משתנה במהלך ניסויי מהירות, השתמש ב-מדריך תכנות פריסוןואמת את אותם מיקומי הקירות בכל מצב.
איזו תצורה מתאימה לתוכנית הייצור?
תחנה בודדת היא בדרך כלל הרשימה הקצרה יותר לניקוי כאשר...
- דרישה מאומתת מתאימה לתחנת עובש אחת עם מרווח תפעול מקובל;
- שינויים במוצר הם תכופים או ריצות הייצור קצרות;
- עדיף סט תבניות אחד מסיבות תקציב, תחזוקה או אימות;
- שיטת החלק, העובש או ההסרה הופכת פריסה מתחלפת לפחות מעשית;
- שטח המפעל, גישת הרמה או אוטומציה במורד הזרם מוגבלים;
- הפרויקט נכנס לשוק בו הביקוש טרם הוכח.
תחנה כפולה ראויה ללימוד קו מלא כאשר...
- הדרישה החוזרת היציבה עולה על התפוקה הריאלית של תחנה אחת;
- שתי תחנות עובש מותאמות יכולות להפעיל תהליך שניתן לחזור עליו;
- המכבש וראש המות יכולים לספק את קצב ההיתוך הגולמי הנדרש;
- הקירור משאיר זמן שימושי לעבודות עובש לסירוגין;
- זמירה, בדיקה וטיפול בחומרים יכולים לקבל את הזרימה המוגברת;
- להיקף התבנית, המכונה והשימוש הנוספים יש מקרה עסקי בר הגנה.
אף אחת מהרשימות לא מחליפה ניסיון במוצר. זה מונע שגיאת רכש נפוצה: התייחסות לתחנה השנייה כאל אביזר פלט עצמאי. זוהי החלטת מערכת שמשנה כלי עבודה, בקרות, הפעלה וזרימת חלקים במפעל.
שירותים וציוד במורד הזרם יכולים למחוק את יתרון התחנה
קו תחנות כפול עשוי לשלוח יותר חום למערכת קירור העובש וליצור אירועי דפוס קרובים יותר זה לזה. אוויר דחוס צריך להחזיק לחץ ולספק זרימה כאשר הקו דורש זאת, לא רק במצב סרק. מי קירור צריכים להגיע לשני מעגלי העובש בתנאים יציבים. חלוקת החשמל, הקירור הידראולי וסביבת הארון חייבים להתאים למבנה הסופי.
אין לחשב שירותי מפעל מטבלת ההשוואה. כמה מפרטי האינטרנט הנוכחיים של Kinggle משתמשים בטיפוגרפיה יחידה לא עקבית, ונתוני האנרגיה הממוצעים אינם מתארים בדיקת מוצר זהה. בקש את גיליון השירות הספציפי לפרויקט, שרטוט חשמל ושרטוט סידור כללי עבור התצורה שהוזמנה.
בדוק כל תהליך לאחר פתיחת התבנית
- האם ציוד הוצאה יכול לקבל חלקים מהתחנות המתחלפות?
- האם חיתוך יכול להתמודד עם ההבזק והגיאומטריה של הצוואר/תחתית בפועל?
- האם בודק הנזילות יכול לבדוק כל חלל בקצב הקו הנדרש?
- האם מסועים יכולים למנוע התנגשות, הצטברות ועיוות חלק?
- האם ידית המטחנה והבלנדר יכולים להבהב מבלי לערער את פרופורציית הטחינה מחדש?
- האם מפעילים יכולים להגיע לשתי התחנות בבטחה לצורך בדיקה ועבודות החלפה מאושרות?
אם ריצה מהירה יותר יוצרת עובי דופן לא יציב, הבזק, עיוות קירור או אזעקות חוזרות, חבר אתתיעוד תחזוקה מונעתעם Kinggle'sשיטת פתרון בעיות HMIלפני שמסתירים צוואר בקבוק פיזי עם שינויים במתכון.

השווה את עלות ההתקנה הכוללת, לא את מחיר המכונה בלבד
קונה המחפש מחיר מכונה לייצור בקבוקי פלסטיק עשוי לקבל שתי הצעות מחיר שאינן שוות ערך. אפשר לכלול את סט העובש השני, בדיקת יציאה ודליפה; אחר יכול להראות רק את מכונת הדפוס הבסיסית. מחיר הכותרת הנמוך עשוי אפוא לתאר תא ייצור פחות שלם.
| שכבת עלות | שאלה בתחנה אחת | שאלה בתחנה כפולה |
|---|---|---|
| פלטפורמת מכונה | איזה אקסטרודר, מהדק, בקרות ואביזרים סטנדרטיים כלולים? | איזה ציוד כרכרה, מהדק, מכה ובקרה נוספים כלול? |
| עובש ומתים ראש | האם תבנית אחת שלמה וחבילת יציאת התבנית הנכונה כלולה? | האם כלולות שתי תחנות תבניות מותאמות, והאם ספירת הראשים וגובה היציאה זהים לתוכנית הכלים? |
| שירותי מפעל | אילו עבודות חשמל, אוויר, מים ורצפה/טעינה נדרשות? | האם שירותים קיימים יכולים לתמוך ברצף האירועים המהיר יותר תחת ביקוש בו-זמני של המפעל? |
| תא במורד הזרם | אילו שלבי הוצאה, חיתוך, בדיקה, שינוע וטחינה הם ידניים או אוטומטיים? | האם כל שלב במורד הזרם יכול לקבל חלקים מתחנות מתחלפות ללא צבירה? |
| שינוי ואימות | כמה זמן לוקח שינוי אחד של תבנית ומתכון לפי נוהל הקונה? | איך שתי תחנות מיושרות, מוסמכות ומשחזרות לאחר שינוי מוצר? |
| סיכון תפעולי | איזה פלט הולך לאיבוד אם תחנת התבנית הבודדת נעצרת? | האם ניתן לבודד את כל אחת מהתחנות בבטחה, ומה קורה לרצף האקסטרוזיה המשותף? |
השוואה כלכלית שימושית משתמשת באותו גבול פרויקט משני הצדדים. כלול את מכונת הדפוס, התבניות, ראש התבנית, אביזרי עזר, התקנה, הפעלה, הדרכה ושינויים במפעל. לאחר מכן העריכו עבודה, שירותים, תחזוקה מתוכננת, אובדן מעבר, אובדן איכות וזמני השבתה תוך שימוש בהנחות התפעול של הקונה עצמו.
עלות לחלק טוב = עלות כוללת לאורך תקופת ההשוואה ÷ חלקים מקובלים שיוצרו באותה תקופה
המונה והמכנה חייבים להשתמש באותו חלון זמן והיקף. אל תציב דמות הון של תחנה כפולה מעל פלט מחזור יבש של תחנה אחת, או תשווה קו כפול אוטומטי עם מכונה בודדת בסיס שאינה כוללת חיתוך ובדיקה. אם הביקוש אינו יכול להשתמש בפלט הנוסף, קיבולת סרק נשארת עלות. אם הביקוש עולה על יכולת התחנה היחידה, החמצת ייצור ושעות נוספות הן גם עלויות.
המחיר הוא עדיין אילוץ רכישה תקף, אבל הוא שייך לאחר התאמה טכנית. בקש מ-Kinggle לזהות כל רכיב כלול וכל פריט שסופק על ידי הקונה כדי שניתן יהיה להשוות את הצעת המחיר שורה אחר שורה.
הצעת מחיר טובה יותר מפרידה בין תנאים מובטחים לבין הפניות לקטלוג
שלח את אותו גיליון קלט לכל ספק. אחרת, שני ציטוטים עשויים להשתמש בהנחות שונות ועדיין להיראות ברי השוואה.
| שדה הצעת מחיר | קלט נדרש | למה זה משנה את החלטת התחנה |
|---|---|---|
| חֵלֶק | ציור או דוגמה, מידות מקסימליות, צוואר/גימור, ידית, קו פרידה ודרישת חיתוך | מגדיר התאמה של עובש, תנועה ועבודה במורד הזרם |
| חוֹמֶר | דרגת שרף מדויקת, צבע, תוספים, תוכנית טחינה מחדש/PCR ונתוני ספקים | משנה את התנהגות ההיתוך, תפוקה גולמית וקירור |
| מסה וחומה | משקל מוגמר, אומדן פריון ברוטו/פלאש, מיקומי קיר קריטיים וסובלנות | הופך יעדי מחזור לביקוש להמס ולראיות לאיכות |
| לִדרוֹשׁ | חלקים טובים לשעה, משמרת, שנה ושיא העונה; מק"ט/תוכנית החלפה | מראה אם התחנה השנייה ניתנת לטעינה פרודוקטיבית |
| כלי עבודה | ספירת תחנות, יציאות למות, חללים, מרחק מרכז, ערכות תבניות ופריסה לקירור | מונע מ"תחנה כפולה" להסתיר הנחת ראש או חלל שונה |
| אֵיכוּת | משקל, מימד, קיר, דליפה, נפילה, עומס עליון או בדיקות מוסכמות אחרות | מגדיר תפוקה טובה במקום מהירות תנועה |
| מִפְעָל | תקן הספק, תנאי אוויר/מים, מגבלות רצפה ותקרה, נתיב הרמה וציוד במורד הזרם | בודק האם ניתן להתקין ולתמוך בתא התחנה הכפולה המלא |
רשום את הפריטים הללו במהלך ניסיון הקבלה
- זהות מכונה, תבנית, ראש תבנית, שרף ומתכונים.
- מרווח אירועי עיצוב יציב עבור כל תחנה - לא אירוע אחד המהיר ביותר.
- מסת פריסון ברוטו, משקל חלק גמור ומסלול הבזק.
- חלקים מקובלים לפי חלל ותחנה מעל חלון הבדיקה המוסכם.
- קיר קריטי, תוצאות ממדיות ופונקציונליות.
- תנאי אוויר, מים וחשמל בפועל תחת העומס המוכח.
- רישום אזעקה, עצירה והתערבות ידנית במהלך הניסיון.
שיא זה הופך "תחנה בודדת לעומת כפולה" להחלטה המבוססת על המוצר של הקונה. הוא גם מספק את קו הבסיס להפעלה עבור פתרון תקלות עתידי ותחזוקה מונעת.
שאלות נפוצות
מה יותר מהיר: מכונת יציקה חד-תחנה או כפולה?
למכונה דו-תחנות יש פוטנציאל תפוקה גבוה יותר מכיוון ששתי תחנות עובש מתחלפות סביב מערכת שחול משותפת. תפוקה טובה בפועל עדיין תלויה בקיבולת ההיתוך, ספירת הפריזונים, קירור, הסרת חלקים, ציוד במורד הזרם ואיכות מקובלת.
האם מכונת דפוס מכה כפולה מכפילה את הייצור?
לא אוטומטית. נתוני מחזור יבש שפורסמו עשויים להראות שתי תחנות מתחלפות, אך ניתן להגביל את התפוקה הניתנת למכירה על ידי ביקוש גולמי להיתוך, קירור, חיתוך, בדיקה, עצירות או דחיות. אמת את המכונה עם המוצר והחומר האמיתיים.
האם מכונה כפולה זהה למכונה כפולה?
לא. ספירת התחנות מתארת את עמדות התבנית וההידוק. ספירת ראשים מתארת כמה פריזונים מחולצים עבור אירוע דפוס. מכונה יכולה לשלב שתי תחנות עם שקע אחד או כמה שקעים.
האם שתי התחנות יכולות להפעיל תבניות שונות?
אל תניח שהם יכולים להפעיל מוצרים לא קשורים ביעילות. התחנות חולקות תנאי שחול ותהליכים, כך שמסת המוצר, תזמון הפריזון, הקירור והעבודה במורד הזרם חייבים להיות תואמים. אשר את הסידור המדויק במהלך ההנדסה.
האם לבחור בתחנה בודדת או כפולה עבור מיכלי 5 ליטר?
נפח מיכל מזהה רק את הפלטפורמה. בחר ספירת תחנות מביקוש מאומת של חלקים טובים, משקל מוצר, אורך ריצה, תוכנית תבנית וראש, כלי עזר זמינים, פריסת מפעל וקיבולת במורד הזרם.
כיצד יש לחשב את תפוקת מכונת דפוס המכה?
השתמש באירועי דפוס לשעה כפול חלקים לאירוע והשבר המקובל. בדוק את התוצאה מול הביקוש הגולמי להיתוך, קירור וכל שלב במורד הזרם. אל תשתמש במחזור יבש בלבד כתפוקת ייצור.
איזה מידע דרוש להצעת מחיר של תחנה אחת לעומת כפולה?
ספק את שרטוט החלק, דרגת החומר, מסת הפריזון המוגמר והגולמי, דרישות הקיר והאיכות, יעד חלקים טובים, תוכנית מק"ט, קונספט של עובש וחלל, שירותים, פריסה וציוד במורד הזרם.